


Bi lezbûna trendên sivikkirina otomobîlan û elektrîkkirinê re, çerxên alloyûmê yên ji hev veqetandî ji ber hêza xwe ya bilind, berxwedana xwe ya korozyonê û nermbûna sêwiranê bûne hilbijartina sereke ya bazarê. Lêbelê, pêvajoya makînekirinê ya wan bi sê pirsgirêkên sereke re rû bi rû ye:
Deformasyona dîwarên zirav: Qalindahiya tîrên tekeran bi gelemperî ji 5 mm kêmtir e, ji ber vê yekê ew di pêvajoyên kevneşopî de ji ber lerizînê meyldarê deformasyonê ne.
Pêvedana çîpên aluminumê: Çîpên aluminumê yên sivik bi hêsanî li amûran diçikin, ji ber vê yekê makîneyê ji bo paqijkirinê pir caran bêkar dimîne.
Hevrêzkirina pir-pêvajoyê: Xetên hilberînê yên kevneşopî hewceyê hevrêzkirinê li ser 5 makîneyan in, di encamê de karîgeriya wan kêm e û rêjeyên berhemdariyê li jêr 85% ne.
Torneya OTURN CNC bi strukturên hişkbûna bilind, pergalên rakirina çîpan ên jîr, û makînekirina senkronîze ya pir-eksenî van pirsgirêkan çareser dike, û çareseriyên bikêrhatî, rast û nerm ji bo pîşesaziyê peyda dike.
I. Çima Tekerên Alûmînyûmê Torneke CNC ya Taybet Pêwîst Dikin?
1. Hubê Teker çi ye?
Navenda teker pêkhateya bingehîn a hilgirtina bar û veguhestina hêzê ya wesayîtan e, ku ji bo hêza bilind, sivikbûn û neguhêrbariya hewayê standardên hişk hewce dike. Tekerên ji alloyûma aluminiumê, ji ber taybetmendiyên materyalên xwe, ji bo derbaskirina pirsgirêkên deformasyona dîwarê zirav, kalîteya qedandina rûberê û rastbûna pozîsyona pir-qulî çareseriyan dixwazin.
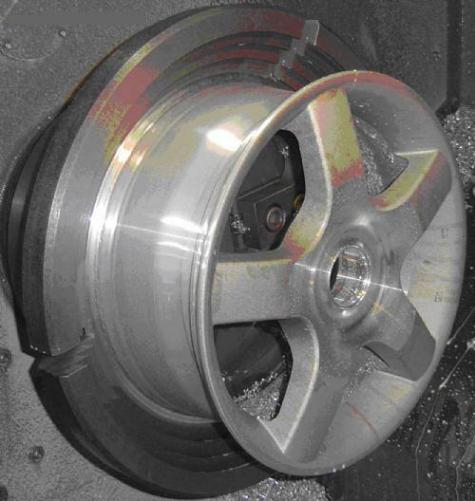
2. Rola Torneya CNC di Çêkirina Tekeran de
Formasyona bi hûrgilî: Hevrêzkirina pir-eksenî makînekirina rûberên tevlihev bi derbasbûnek yekane gengaz dike.
Qezencên karîgeriyê: Tornkirina hevdem a du-bircêyan hilgirtina perçeyên kar kêm dike, û dema çerxê bi rêjeya %40 kêm dike.
Dabînkirina Kalîteyê: Teknolojiyên tespîtkirina hewayînegirtinê û tezmînata dînamîk rêjeyên berhemdariyê >96% misoger dikin.
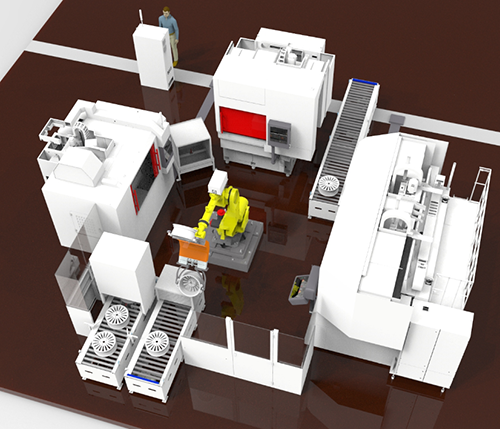
3. Herikîna Pêvajoya Makînekirina Çerxan
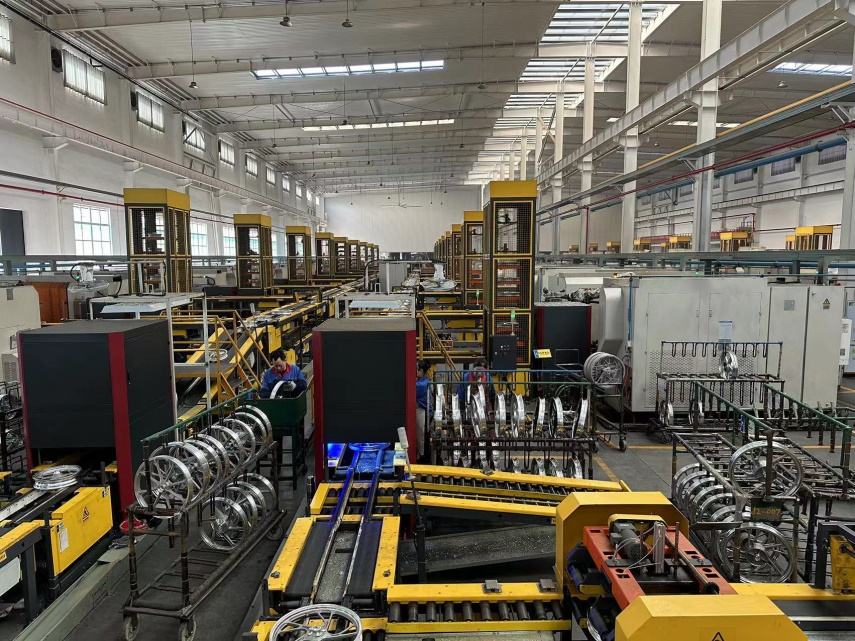
Hubên tekeran di otomobîlan de pêkhateyên ewlehiyê yên girîng in, û pêvajoya çêkirina wan hem rastbûnek bilind û hem jî karîgeriyek bilind hewce dike. OTURN cûrbecûr makîneyên taybetî pêşkêş dike ku gavên pêvajoyê yên sereke di çêkirina hubên tekeran de vedihewîne. Ya jêrîn herikînek pêvajoya makînekirina hubên tekeran a berfireh e, ku serîlêdanên Makîneyên CNC yên OTURN di her qonaxê de nîşan dide:
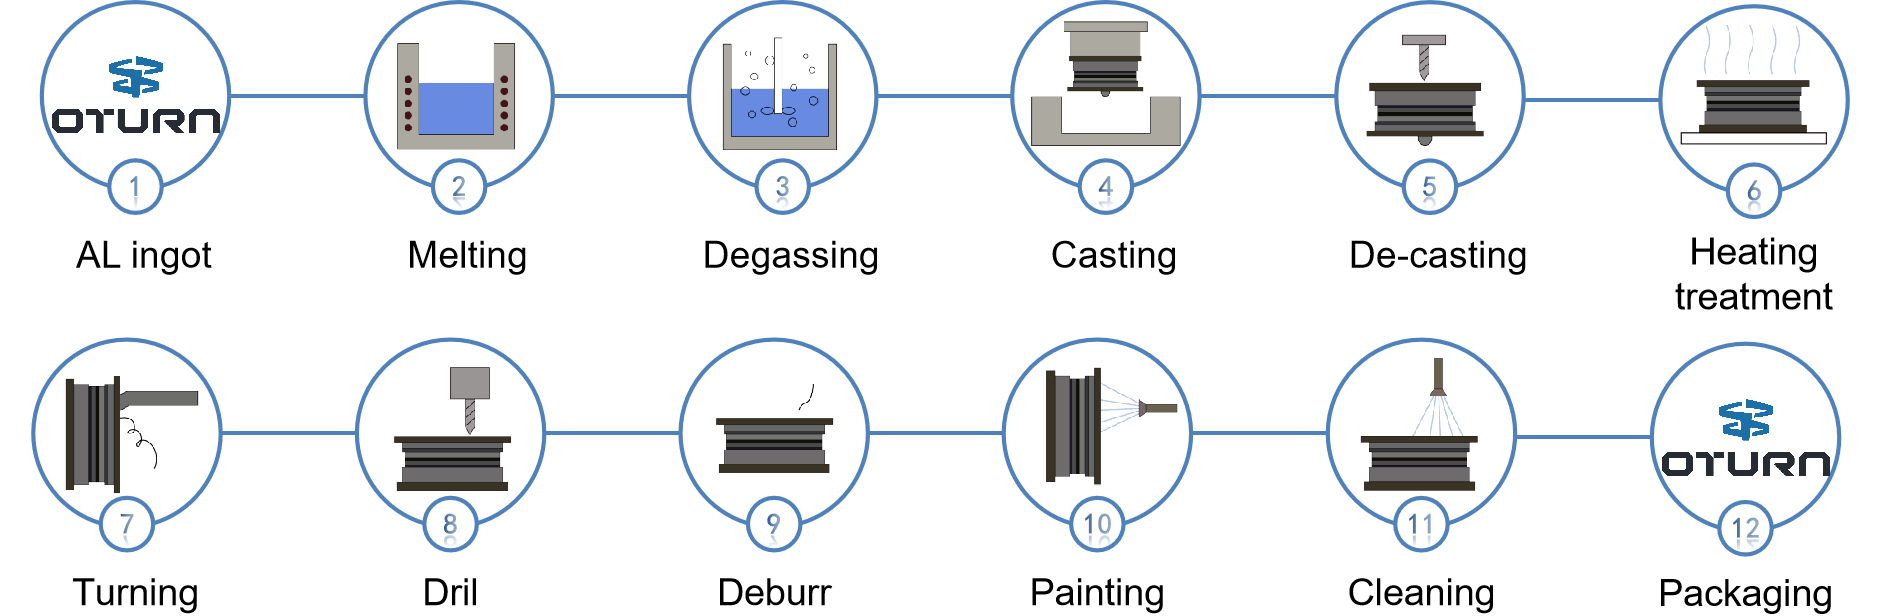
a. Qonaxa Castingê
Lingota AL → Helandin → Paqijkirin → Avêtin
Gava yekem di hilberîna navenda çerxê de bi çîçek alumînyûmê dest pê dike, ku berî ku were rijandin da ku şeklê xav ê navenda çerxê çêbibe, tê helandin û ji gazê tê paqijkirin.
Têbînî: OTURN niha ji bo vê qonaxê amûran peyda nake, ku bi giranî amadekirina madeya xav vedihewîne.
b. Qonaxa Makînekirinê (Qulandin û Tornkirin)
OP1: Qulkirin (Makîneya Kunên Boltê)
Makîneyên sondajê ji bo çêkirina kunên boltan ên li ser navenda çerxê têne bikar anîn. Ev ji du gavan pêk tê: sondajên xav û sondajên bi hûrgilî, da ku rastbûna mezinahiya kun û cihê wê were misoger kirin.
Hûrguliyên Pêvajoyê:
Qulkirina Xur: Piraniya materyalê ji bo qulkirina rastîn amade dike.
Qulkirina Rastîn: Mezinahiya û pozîsyona rast a kunên boltê misoger dike.
Têbînî: Wekî ku tê xuyang kirin, û li gorî wêneyê "qutkirin", rastbûna makînekirinê ya kunên boltê rasterast bandorê li ser pêbaweriya girêdana navenda çerxê bi wesayîtê re dike û ji ber vê yekê girîng e.
OP2: Tornkirin (Makînkirina Rûyê Navenda Çerxê)
Tornên CNC ji bo makînekirina rast a deverên sereke yên navenda çerxê têne bikar anîn, bi karanîna çalakiya "zivirandinê" wekî ku di wêneyê de tê xuyang kirin, ku dikare diameterên hundurîn û derveyî û rûyên dawiyê jî di nav xwe de bigire. Ev li du gavan tê dabeş kirin: zivirandina xav û zivirandina qedandinê, da ku rastbûna pîvanî û xavbûna rûyê navenda çerxê were garantî kirin.
Hûrguliyên Pêvajoyê:
Tornkirina Xav: Ji bo peydakirina referansek rast ji bo tornkirina dawî, madeya zêde bi lez radike.
Tornkirina Dawî: Pîvanên dawîn û kalîteya rûyê navenda çerxê misoger dike.
Têbînî: Li gorî wêneya bi nîşana "tornkirin", makînekirina rûyê hundir û derve pêvajoyek bingehîn e di makînekirina navenda çerxê de û ji bo performansa giştî û xuyangê navenda çerxê girîng e.
c. Qonaxa Piştî-Pêvajoyê
Dermankirina Germê:Pêvajoya dermankirina germê ji bo zêdekirina hêz û hişkbûna navenda çerxê, baştirkirina taybetmendiyên wê yên mekanîkî û baştirkirina performansê tê bikar anîn.
Rakirina qalibê:Materyalê zêde, wek derî û hilkişînerên ku di dema pêvajoya rijandinê de çêdibin, radike.
Deburr:Çîpên ji rûyê navenda çerxê radike, ewlehî û estetîkê misoger dike.
Wêne:Rûyê navenda çerxê ji bo baştirkirina berxwedana li hember korozyonê û xuyangê wê hatiye boyaxkirin.
Paqijî:Rûyê navenda çerxê paqij dike da ku rûn û qirêjiyan rake, û ji bo pakkirina paşê amade dike.
Pakkirin:Navendên tekeran ên qedandî ji bo veguhastin û hilanînê têne pakêt kirin.
II. Pêkhateyên bingehîn ên tornê CNC ya OTURN û Avantajên Teknîkî
Torneya OTURN CNC makînekirina hevrêz a du-bircê bikar tîne, ku dihêle ku di heman demê de tornkirina derve/hundir bi qûtra hundirîn were kirin da ku veguheztinên pêvajoyê û destwerdana perçeyê kêm bike, û karîgeriyê bi rêjeya %40 zêde bike (mînak, modela RFCL63D).
Sîstemên tespîtkirina tengbûna hewayê yên yekbûyî rewşa kelandinê di wextê rast de dişopînin, ji bo pêşîgirtina li valahiyên xelet, girtina otomatîk çalak dikin. Ji bo makînekirina aluminiumê, amûrên PCD (elmasa polîkrîstalîn) hişkbûna rûyê ≤Ra0.8μm misoger dikin di heman demê de temenê amûrê 2.5 caran dirêj dikin, lêçûnên giştî kêm dikin.
Pêkhateyên bingehîn:
Milê hişkbûna bilind a A2-11: Ji bo birîna erkê giran û stabîl torka 540N·m peyda dike.
Rêberên xêzikî yên roler: Ji bo vekişîna bilez a amûrê di dema makînekirina kunên kûr de, rê li ber veguhestina bilez a eksena X/Z bi 24 m/min vedikin.
Sîstema rakirina çîpê ya du-spiral: Deflektorên pola zengarnegir û dergehên dualî pêşî li kombûna çîpê di zêdetirî 8 demjimêran de digirin, û dema bêhnvedana paqijkirinê bi rêjeya %30 kêm dikin.
Avantajên Teknîkî:
Nivîna bi şêweya qutîkê + optîmîzasyona FEM: berxwedana lerizînê ya %30 bilindtir ji bo makînekirina rastîn a dîwarên zirav.
Parêzvanên pola 5mm + rêberên bi tevahî girtî: Li hember bandora çîpên aluminiumê diparêzin, temenê makîneyê dirêj dikin.
Sîstema çirakirina bi rêberiya vîzyonê: Ji bo tekerên 15–22 înç bi dubarekirina ±0.1 mm guheztinên bilez pêk tîne, û hilberîna nerm piştgirî dike.
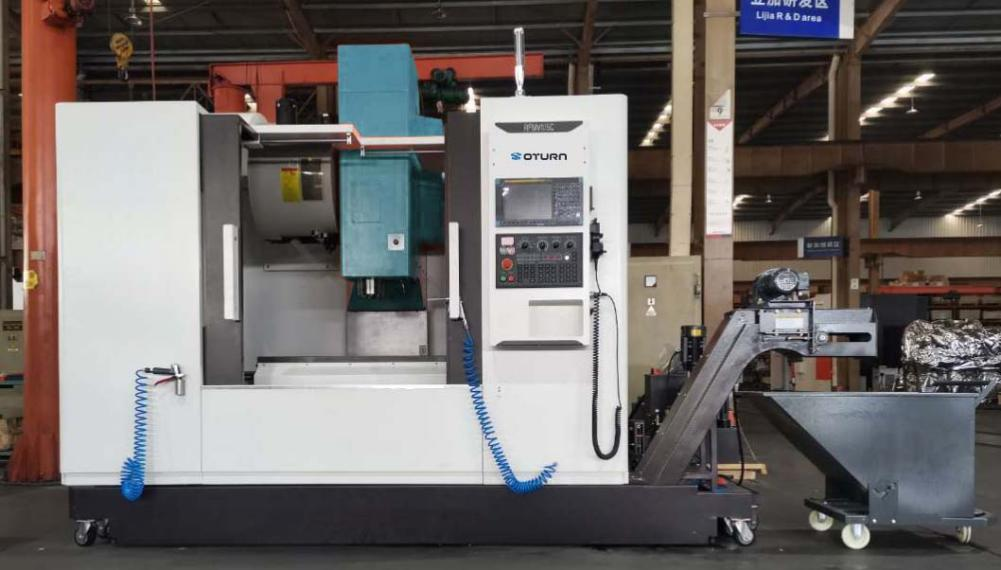
Ji strukturên hişk bigire heya parastina jîr, OTURN standardên makînekirina çerxên aluminiumê bi pêbawerî û karîgeriya bilind ji nû ve pênase dike.
III. Berawirdkirina Teknîkî ya Berhema OTURN
| Cureyê Makîneyê | Cins | Kapasîteyên Sereke | Serlêdan |
| Torneya CNC | RFCL63D | Senkronîzasyona du-bircê, zêdebûna karîgeriya 40% | Hilberîna girseyî (çerxên otomobîlan ên 15–24 înç) |
| Navenda Makînekirina Vertikal | RFMV105 | Qulkirina rastîn a pir-kulan, kavilên kûr | Tekerên motorsîkletê (10–24”) |
| Navenda Makînekirinê ya 5-Eksen | RFMVN870 | Rûyê tevlihev bi dawî dibe, Ra≤0.4μm | Tekerên taybet ên asta bilind (22–28”) |
| Tornoya Karê Giran | RFTV510 | Hêza 55kW, firehiya nivînan 1.5m | Tîtanyûm/çerxên zêde mezin |
Pêşniyarên Modelê li gorî Mezinahiya Çerxan:
1. Tekerên Motorsîkletê heta 19"
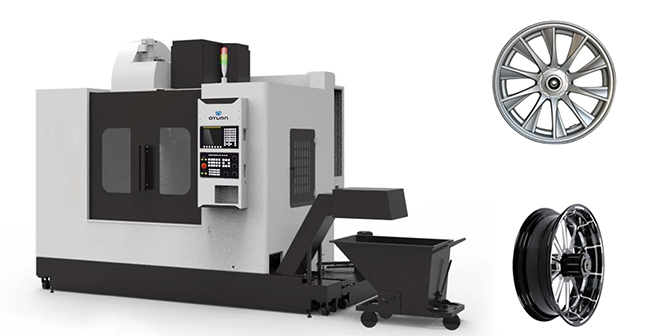
Model: RFCP40, RFTV510, RFMV80
RFTV510
Taybetmendî:
▶ RFCP40: Dîzayna kompakt, bircê 8-stasyonî ji bo tîrên aloz.
▶ RFTV510: Birîna giran a horizontî ji bo tekerên tîtanî.
▶ RFMV80: Rakirina çîpê bi du spiralan girêdana çîpê ji holê radike.
Bikaranînî:
Di pîşesaziya motorsîkletan de, kalîte û karîgeriya hilberîna navên tekeran rasterast bandorê li performans û ewlehiya tevahiya wesayîtê dike. Lêbelê, pêvajoyên hilberîna navên tekeran ên kevneşopî bi çend pirsgirêkan re rû bi rû dimînin: çerxên hilberînê yên dirêj, rêjeyên kalîteyê yên nearam, û lêçûnên veberhênana alavan ên bilind. Ev pirsgirêk ne tenê lêçûnên hilberînê zêde dikin, lê di heman demê de bandorê li pêşbaziya bazarê ya pargîdaniyek jî dikin.
Hilberînerek motorsîkletan rastî heman pirsgirêkan hat. Piştî ku gelek berawirdkirin kirin, wan tornê CNC RFCP40 ya OTURN hilbijart. Bi sepandina RFCP40, hilberîner veguherînek berbiçav bi dest xist: dema hilberîna her navenda teker kêm bû 22 hûrdeman, karîgerî %12 zêde bû, û rêjeya kalîteyê baştir bû 98%.
Çima RFCP40 bû çareserî:
Serkeftina RFCP40 di şiyanên wê yên makînekirinê yên rastbûna bilind û asta otomasyonê de ye. Bi kontrolkirina rast a parametreyên makînekirinê, RFCP40 rastbûna pîvan û kalîteya rûyê navendên tekeran misoger dike, û pêdiviyên dijwar ên pîşesaziya motorsîkletan bicîh tîne. Wekî din, şiyana wê ya hilberîna bi bandor a bilind dihêle ku şîrket bi lez bersivê bidin daxwazên bazarê, û pêşbaziya xwe bi lez zêde bikin.
2. Tekerên Motorsîkletê heta 24"
Model: RFCP63, RFMV105
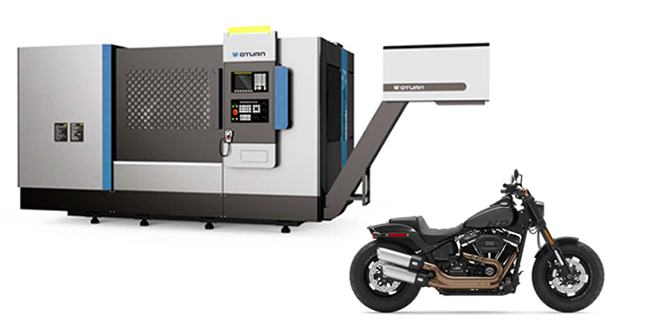
RFCP63
Taybetmendî:
▶ RFCP63: Milê 45kW + turreta servo ji bo hilberîna 200 perçe/roj.
▶ RFMV105: Makînekirina vertîkal ji bo qulkirina pir-qulî ya piralî.
3. Tekerên Otomobîlê yên heta 28"
Model: RFCP80, RFMV105L
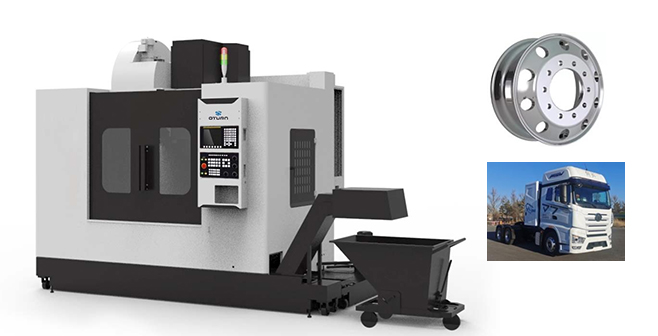
RFMV105L
Taybetmendî:
▶ RFCP80: Milê 55kW ji bo tekerên mezin ên birîna giran.
▶ RFMV105L: Sêwirana lêdana dirêj ji bo makînekirina çerxên SUV-ê yên bi valahiyên kûr.
4. Tekerên Otomobîlan ên heta 24" (Hilberîna Girseyî)
Model: RFCL63V, RFCL63D, RFMV105L
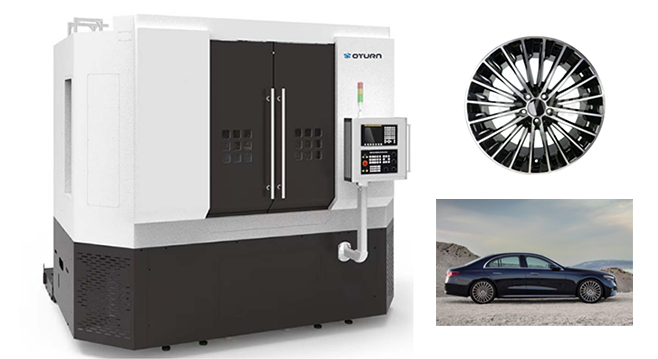
RFCL63D
Giranî:
▶ RFCL63D: Du-birre 2 sazkirinan qut dike (zêdebûna karîgeriyê ya %40).
▶ RFCL63V: Nermbûna yek-bircê, guhertinên ≤15-deqeyî.
Şêweya Turbînê ya 5.26” (Taybetmendiya Bilind)
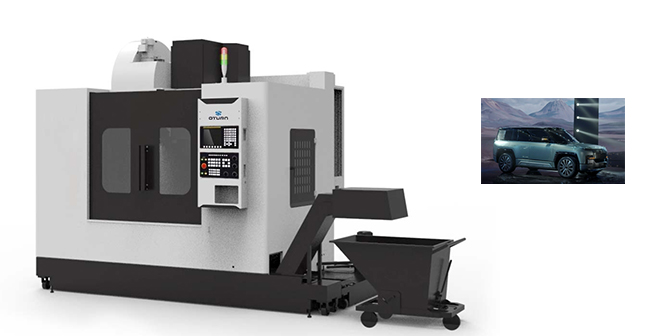
Model: Navenda Frezekirin û Zivirandinê ya 5-Eksenî RFMVN870
RFMVN870
Xalên sereke:
▶ Senkronîzasyona 5-eksenî: Rûyên tevlihev di yek sazkirinê de, Ra≤0.4μm.
▶ Serlêdan: Tekerên vala yên EV, sêwiranên gravurkirî yên otomobîlên luks.
IV. Encam
Di makînekirina çerxên aluminiumê de, deformasyona dîwarê zirav, zeliqandina çîpê, û bêbandoriya pir-pêvajoyê demek dirêj e ku hilberîn û kalîteyê sînordar kiriye. Tornên OTURN CNC bi avahiyên hişkbûna bilind ji bo tepeserkirina lerizînê, rêveberiya çîpê ya jîr ji bo jiholêrakirina dema bêhnvedanê, û sinerjiya pir-eksen ji bo hêsankirina herikîna kar, şoreşek di pîşesaziyê de çêdikin. Senkronîzasyona du-bircê, tespîtkirina tengbûna hewayê ya yekbûyî, û amûrên PCD pêvajoyan çêtir dikin, hem karîgerî û hem jî rastbûnê bilind dikin. Portfoliyoya makîneyên cihêreng ên OTURN - ku li gorî mezinahiya çerxê û hewcedariyên hilberînê hatine çêkirin - di seranserê serîlêdanan de jêhatîbûnê peyda dike: çerxên motorsîkletên tevlihev, hilberîna otomobîlan a bi qebareya bilind, û sêwiranên xwerû yên hunerî. Wekî pêşengek di nûjeniyê de, OTURN standardên makînekirina çerxên aluminiumê ji nû ve diafirîne, pîşesaziyê ber bi serdemeke nû ya hilberîna rastbûnê ve dibe.
Dema weşandinê: 01-04-2025