


1. Qirêjî û şilbûna di hewaya pêçayî de derxînin, dabînkirina rûnê lubrîkatorê di pergalê de kontrol bikin, û pergalê mohrkirî bihêlin. Bala xwe bidin ser rastkirina zexta xebatê. Hêmanên têkçûna pneumatîk û parzûnê paqij bikin an biguherînin.
٢. Ji bo rêgirtina li toz û ketina nav cîhaza CNC, bi tundî pabendî pergalên xebitandin û lênêrîna rojane bibin. Toz û toza metalî ya di hewayê de diherike dikare bi hêsanî bibe sedema kêmbûna berxwedana îzolekirinê di navbera pêkhateyan de, û bibe sedema têkçûna pêkhateyan an jî zirara giran.
3. Sîstema sarkirin û hewakirinê ya kabîneya kontrola hejmarî bi rêkûpêk paqij bikin. Voltaja şebekeya pergala kontrola hejmarî pir caran bişopînin: rêjeya voltaja şebekeyê di navbera %85 û %110ê nirxa nirxandî de ye.
4. Pîlê bi rêkûpêk biguherînin. Dema kuSîstema CNCji bo demek dirêj ne guncaw e: pir caran pergala CNC-ê vekin an bernameya termometreyê li ser bimeşîninMakîneya kolandinê ya CNC.
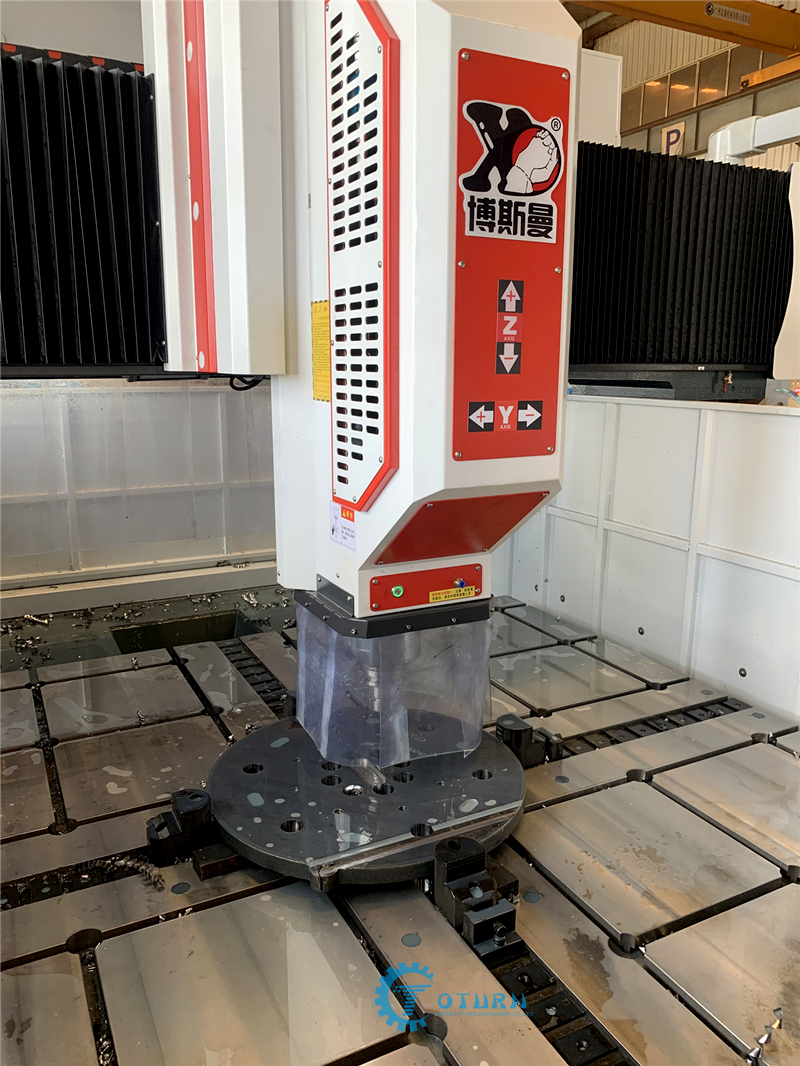
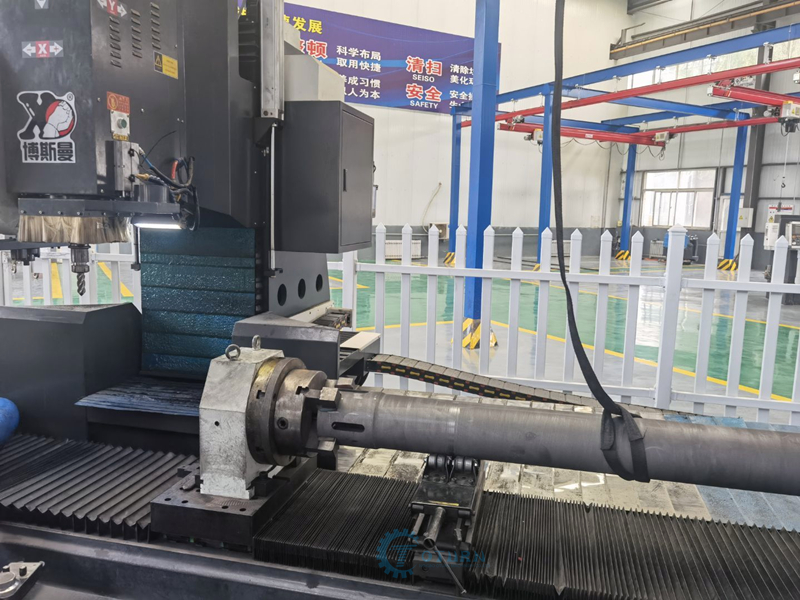
5. Parastina panela devreyê ya yedek.Makîneya sondajê ya vertîkal a CNCLi ser bingeha makîneyeke sondajê ya vertîkal a asayî hatiye pêşxistin. Ew dikare gelek prosedurên wekî sondaj, berfirehkirin, reamkirin, lêdan û hwd., temam bike, ji bo dûrbûnek diyarkirî di navbera kunan de guncaw e. Berhemanîna perçeyên piçûk û navîn bi hewcedariyên rastbûnê.
Dema weşandinê: Tebax-03-2021