


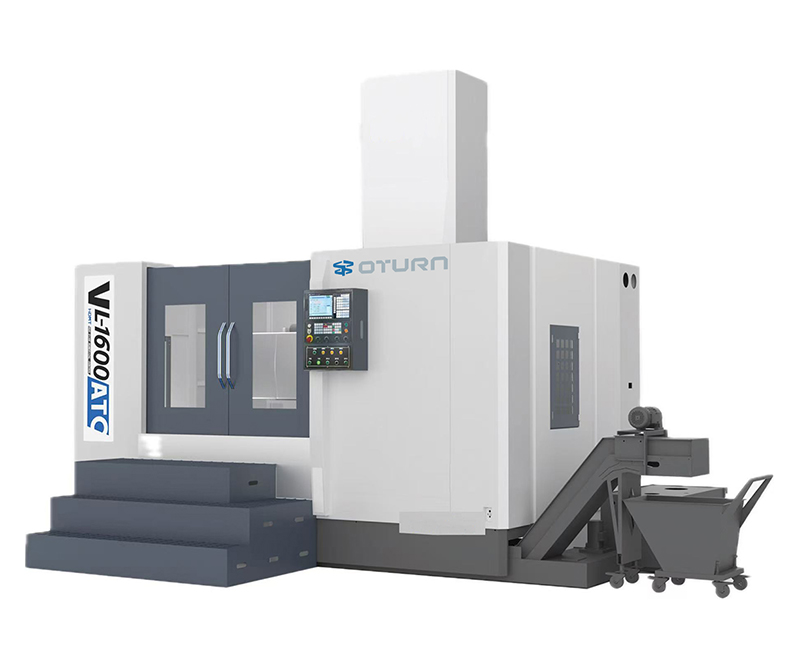
Tornên vertîkal ên CNC-ya rastbûna bilind, bi hişkbûna xwe ya hêja, kelepçekirina vertîkal û kapasîteyên makînekirinê yên asta mîkronê, bi berfirehî di warên wekî navendên turbînên bayê, qalikên motorên balafirê û qalikên bearingên mezin de têne bikar anîn. Lêbelê, rastbûna wan li hember jîngehê û xebitandin û parastinê pir hesas e, ji bo misogerkirina kalîte û karîgeriyê çavdêriya hişk û çareseriyên zanistî ji bo pirsgirêkên tîpîk hewce dike.
I. Devîasyonên Pîvanî yên Makînekirinê an Kêmkirina Dubarekirinê
Pir caran ji ber xirabûna rêhesinê rêber an pêça pêşeng, deformasyona germî ya milê, an jî alavên sist çêdibin. Çareserî kontrolkirina birêkûpêk a paşvekişandinê, sererastkirina parametreyên pergalê an tezmînata mekanîkî, germkirina pêşwext a milê ji bo 15-30 hûrdeman, misogerkirina hêza girtinê, û parastina rûbera referansa perçeya kar a paqij e. Deformasyona giran hewceyê kalibrasyona lazer û ji nû ve ceribandina bingehê dike.
II. Xurbûna Rûyê Kêm an Nîşanên Lerizînê
Bi giranî ji ber xirabûna amûran, parametreyên nebaş ên zivirandinê, hevsengiya dînamîk a milê ya nebaş, an lerizîna derveyî çêdibe. Çareserî karanîna girêkên amûran ên hişk-bilind, guhertina pêvekên bêserûber, çêtirkirina parametreyên zivirandinê, kontrolkirina pêşbarkirina beringan, dûrketina ji çavkaniyên lerizîna bihêz, û misogerkirina bingehek sabît vedihewîne.
III. Zêdegermbûna Milê an Bilindbûna Germahiya Neasayî
Ji berzivirîna bilez, bandorê li rastbûna makîneyê dike û heta dibe sedema girtina parastinê. Ji bo misogerkirina performansa çêtirîn, girîng e ku devreyên rûnê sarkirinê bê asteng werin parastin, rûnê paqij û xebata normal a fanosa sarkirinê were parastin. Çerxên makîneyê bi rêkûpêk plansaz bikin û ji bo kontrola otomatîkî ya barkirinê çavdêriya germahiyê bikar bînin.
IV. Zexta Sîstema Hîdrolîk/Pneumatîk a Nearam
Têkçûna kelepçeyê pir caran ji ber qirêjiya rûnê, mohrên kevin, an jî rijandina gazê çêdibe. Tête pêşniyar kirin ku her şeş mehan carekê rûnê hîdrolîk û fîlter were guhertin, bi rêkûpêk rûnkirin û valakirina pêkhateyên pneumatîk were kontrol kirin, û ji bo tamîrên di wextê xwe de zexta ragirtinê were şopandin.
Alarmên Sîstema V.CNC an jî Astengiyên Ragihandinê
"Servo ji toleransê derketiye" an "windabûna sînyala kodkerê" pir caran ji ber pirsgirêkên parastina kabloyê ya nebaş, erdê, an pîlê çêdibin. Xeta bersivê ji xeta elektrîkê veqetînin, pîla yedek biguherînin, û amûrên teşhîsê bikar bînin da ku xeletiyên hardware û nermalavê çareser bikin.
Serweriya van pirsgirêkên tîpîk û çareseriyên wan ji bo misogerkirina kalîteya makînekirinê û xebitandina domdar a makîneyên rastbûna bilind pir girîng e.makîneya CNC ya vertîkalRêveberiya zanistî û teftîşên birêkûpêk ji bo parastina alavan û baştirkirina karîgeriya hilberînê bi heman rengî pêdivî ne.
Pirsên Pir tên Pirsîn
Kîjan celebên perçeyên kar ji bo tornê vertîkal a CNC-ê guncan in?
Ji bo perçeyên mezin û giran ên bi şiklê dîskê û silindirî, wek navendên turbînên bayê, qalikên motorên balafiran û qalikên bearingên mezin minasib e.
Meriv çawa rastbûna makînekirinê ya tornê vertîkal a CNC-ê misoger dike?
Parastina rast a pêkhateyên mekanîkî pir girîng e, di nav de germkirina pêşwext a milê, girtina zexm a parçeya kar, û kalibrkirina birêkûpêk a rêyên rêber û pêçên pêşeng.
Xalên sereke ji bo lênêrîna rojane ya torneke vertîkal a CNC çi ne?
Sîstemên hîdrolîk û rûnkirinê di rewşa normal de bihêlin, rûnê hîdrolîk bi rêkûpêk biguherînin, pergala sarkirinê paqij bikin, û pêkhateyên elektrîkê tamîr bikin.
Dema weşandinê: 25ê Mijdarê-2025