


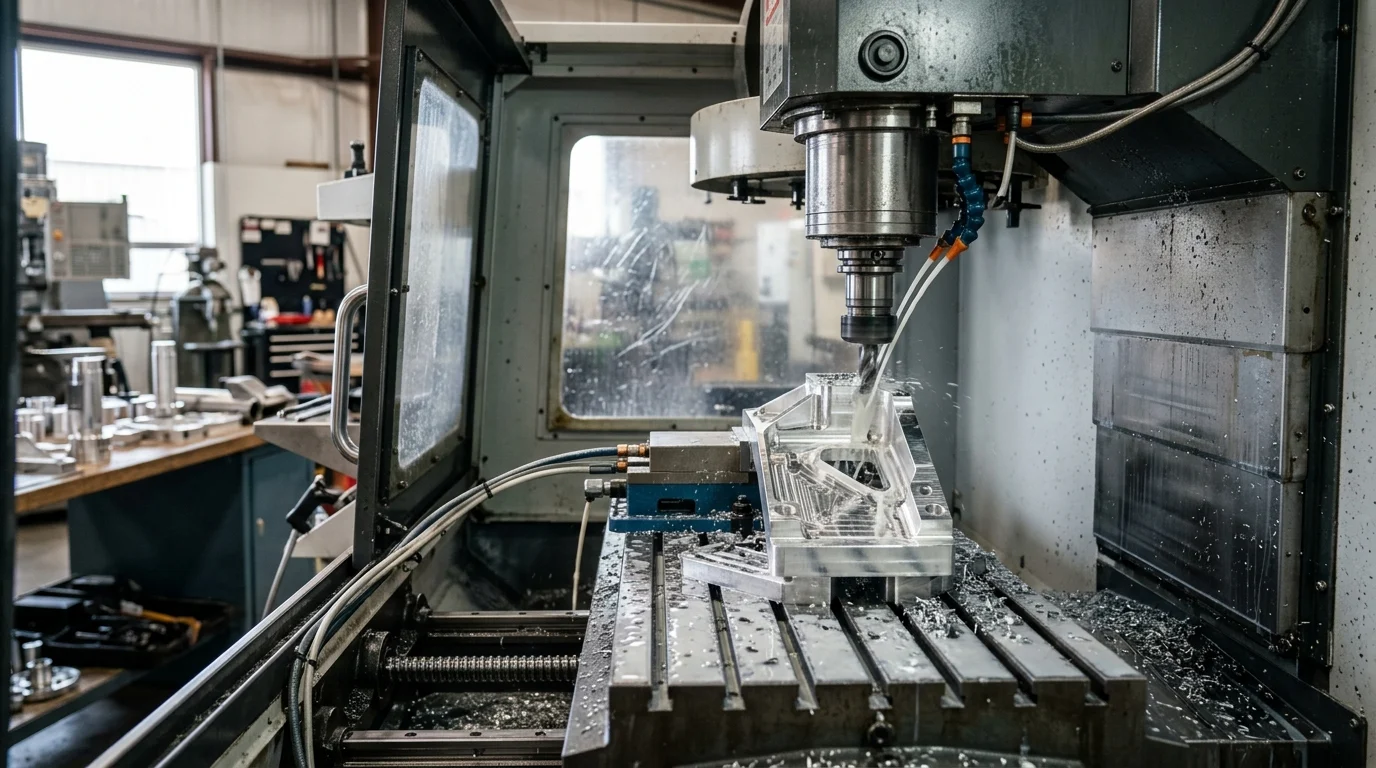
Çima CNC-ya Rastbûna Bilind Girîng e
Di rewşa hilberîna modern de,makîneya CNC ya rastbûna bilindji pêdiviyeke taybet bo standardeke bingehîn ji bo pêşbaziya gerdûnî veguheriye. Ji bo tîmên kirînê û kirrûbirên bi toptan, peydakirina alavên ku dikarin rastbûna asta mîkronê bi dest bixin êdî ne tenê bi bicihanîna taybetmendiyên teknîkî ve girêdayî ye; ew manevrayeke stratejîk e ji bo parastina qazancê û bilindkirina pêbaweriya zincîra dabînkirinê.
Dema ku meriv bi toleransên teng ên ji ±0.001 mm heta ±0.005 mm re mijûl dibe, marja xeletiyê hema hema tune ye. Veberhênana li binesaziya rastbûna bilind rasterast bandorê li şiyana hilberîner dike ku hilberînê mezin bike dema ku pabendî standardên kalîteya navneteweyî yên hişk dibe.
Bandora li ser hilberîn û kêmkirina bermayiyan
Bandora operasyonel a makîneyên CNC yên rastbûna bilind di metrîkên hilberînê û kêmkirina bermayiyan de herî zêde xuya dike. Amûrên kevn an jî yên kêm-hişk pir caran ji xirabûna germî û lerizînê dikişînin, ku dibe sedema rêjeyên bermayiyan ku di pêvajoyên tevlihev ên metal de bi hêsanî dikarin ji %4 heta %6 derbas bibin. Bi nûvekirina makîneyên ku dikarin asta mîkronê bikar bînin, tesîs dikarin rêjeyên kêmasiyan daxin bin %0,5.
Herwiha, rastbûna bilind hewcedariya operasyonên qedandina duyemîn, wek cilandina destan an jî hûrkirina duyemîn, ji holê radike. Ev yekkirina operasyonan Bandora Giştî ya Amûran (OEE) bi girîngî zêde dike û demên çerxê kurt dike, û dihêle kubandherrika karxanês ji bo ku di her şiftê de hilberînek bilindtir çêbibe.
Pîşesaziyên ku rastbûna asta mîkronê hewce dikin
Hin sektorên çêkirinê di bin çarçoveyên rêzikname û ewlehiyê yên hişk de dixebitin ku rastbûna asta mîkronê ferz dikin. Di pîşesaziya hewavaniyê de, perên turbînê û pêkhateyên avahîsaziyê ji bo ku li hember zextên aerodînamîk ên tund bisekinin, toleransên geometrîkî yên rast hewce dikin. Bi heman awayî, sektora amûrên bijîşkî ji bo hilberîna împlantên ortopedîk û amûrên cerrahî ku qedandina rûberê û rastbûna pîvanî ji bo biyo-hevahengiyê girîng in, xwe dispêre navendên makînekirinê yên 5-eksenî yên rastbûna bilind.
Sektorên otomatîv û makîneyên giran ji bo pêkhateyên wekî navikên tekeran, mîlên krankê, tekerên mêşhingiv û valvên hîdrolîk jî standardên hişk dixwazin. Ji bo van serlêdanan, dabînkerên Asta 1 û Asta 2 divê navendên zivirandin û frezkirinê yên CNC-ya bilez û hişk bikar bînin da ku civandina bêkêmasî û pêbaweriya mekanîkî ya demdirêj misoger bikin.
Divê kirrûbir çawa pêdiviyên toleransê diyar bikin
Pisporên kirînê divê dema ku bi dabînkeran re têkilî daynin, bi zelalî di navbera metrîkên rastbûna cûda de cûdahiyê bikin. Kirrûbir divê pêdiviyan bi karanîna standardên ISO 230-2 destnîşan bikin, û bi eşkere "rastbûna bicihkirinê" (ku pir caran li ser 0.004 mm heta 0.008 mm tê armanc kirin) ji "dubarekirinê" (ku bi gelemperî li ser 0.002 mm heta 0.005 mm tê xwestin) veqetînin.
Xeletiyek hevpar di peydakirina alavan de qebûlkirina îdiayên toleransa giştî bêyî diyarkirina jîngeha xebitandinê ye. Kirrûbir divê hewcedariyên xwe li gorî materyalê ku tê makînekirin (mînak, tîtanîum vs. aluminium), barên mîlê yên çaverêkirî, û şert û mercên germî yên qata kargehê diyar bikin, û piştrast bikin ku dabînker van toleransan di bin şert û mercên hilberîna rastîn de garantî dike.
Faktorên Sêwirana Makîneyê yên ku Rastbûnê Diafirînin
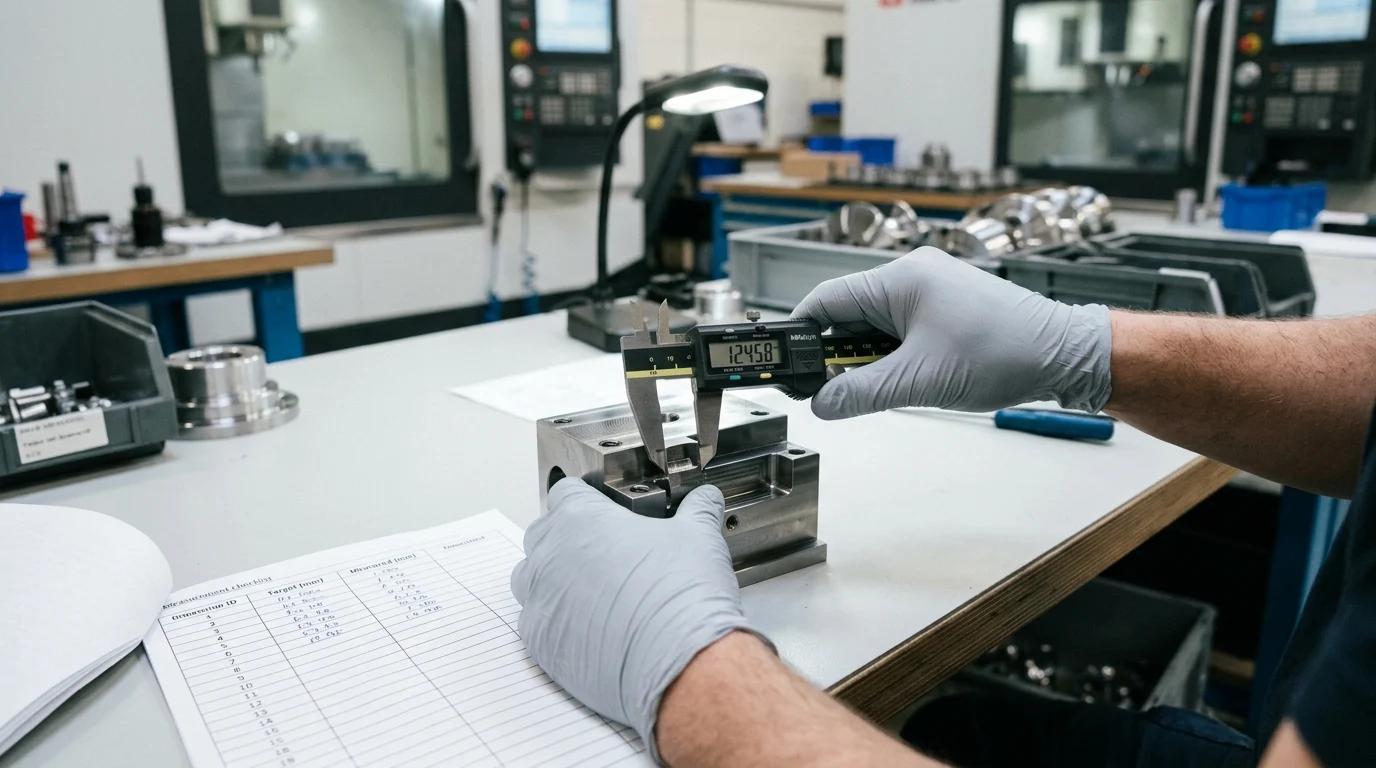
Nermalav û pergalên kontrolê, her çend krîtîk bin jî, nikarin bingehek mekanîkî ya qels telafî bikin. Rastbûna asta mîkronê bi bingehîn ji hêla sêwirana fîzîkî, giranî û yekparebûna avahîsaziyê ya makîneya CNC ve tê destnîşankirin. Tîmên dabînkirinê divê mîmariya bingehîn a alavan binirxînin da ku piştrast bikin ku ew dikarin di dema çerxên birrîna giran de di nav temenê çend salan de rastbûnê biparêzin.
Hişkbûn, aramiya germî, û kalîteya milê
Hişkbûn bi nivîna makîneyê dest pê dike. Makîneyên rastbûna bilind bi gelemperî bingehên hesinê qalibkirî yê Meehanite ya pileya bilind an jî betonê polîmer bikar tînin, ku li gorî makîneyên qalibkirî yên pola yên standard vegirtina lerizînê û aramiya avahîsaziyê ya bêhempa pêşkêş dikin. Ev hişkbûn di dema operasyonên xwarina bilind de pêşî li xwarbûna amûran digire.
Aramiya germî jî bi heman awayî girîng e. Milên ku bi 12,000 heta 24,000 RPM dizivirin germahiyek pir mezin çêdikin, ku dikare di çarçoveya makîneyê de bibe sedema mîkro-berfirehbûnê. Makîneyên CNC yên premium pergalên tezmînata germî yên pêşkeftî, di nav de sarincokên milê û sêwirana pêçên top-bi-ser-sermayê, entegre dikin da ku hevsengiya avahîsaziyê biparêzin. Divê milên bi kalîte bilind ji 2 mîkronan kêmtir rijandinê nîşan bidin da ku qedandinên rûyê bilind garantî bikin.
Taybetmendiyên sereke yên tîmên kirînê divê berawird bikin
Dema ku pêşniyarên dabînkeran didin ber hev, tîmên kirînê divê ji bihayê bingehîn wêdetir binêrin û taybetmendiyên mekanîkî û elektrîkî yên taybetî analîz bikin. Hilbijartina rêyên rêberiya xêzikî (roler vs. top) an rêyên qutiyê yên kevneşopî hevsengiya makîneyê di navbera leza û kapasîteya birîna giran de diyar dike.
| Kategoriya Taybetmendiyê | Kapasîteya CNC ya Standard | Kapasîteya CNC-ya Rastbûna Bilind | Bandora li ser Hilberînê |
|---|---|---|---|
| Rastbûna Pozîsyonê | ±0.010 mm | ±0.004 mm | Operasyonên qedandina duyemîn ji holê radike |
| Dubarekirin | ±0.008 mm | ±0.002 mm | Yekrengiya di navbera koman de misoger dike |
| Runouta Milê | < 5 mîkron | < 2 mîkron | Jiyana amûrê û qedandina rûyê herî zêde dike |
| Rêjeya Lezgîn a Veguhestinê | 24 m/deqe | 36 – 48 m/deqe | Dema ne-birrînê kêm dike û hilberînê zêde dike |
| Çareseriya Kontrolê | 1 mîkron | 0.1 mîkron (Kontrola Nanometer) | Di çêkirina qalibê de kontûrek pir nerm çalak dike |
Herwiha, kirrûkar divê xêzên torkê yên motorên mîlî û hêza kişandinê ya eksên servo bidin ber hev. Ev pîvanên hejmarî wêneyek zelaltir peyda dikin ka makîne dê di bin zexta rêjeyên rakirina metal ên dijwar de çawa bixebite.
Kengê makîneyên vertîkal, horizontal, gantry, an zivirandinê hilbijêrin
Hilbijartina mîmariya makîneyê ya rast bi giranî bi pîvanên perçeyên kar, mezinahiya komê û demên çerxên pêwîst ve girêdayî ye. Navendên Makînekirina Vertikal (VMC) pirrengiyek hêja û lêçûnên veberhênanê yên kêmtir pêşkêş dikin, ku wan ji bo perçeyên dûz, çêkirina qalib û ... îdeal dike.karê giştî yê metalîNavendên Makînekirina Horizontal (HMC) di hilberîna bi qebareya bilind de serketî ne; alavên wan ên kevirên gorê û valakirina çîpê ya pêşkeftî wan dike bijarteya bijarte ji bo qalibên tevlihev ên otomobîlan ên wekî blokên motorê û valvan.
Ji bo pêkhateyên mezin ên ku ji 2,000 mm dirêjtir in - wekî dîwarên fezayî an parçeyên giran ên rêhesinê -Navendên makînekirinê yên gantry an du-stûnîfirehiya avahîsaziyê û hişkbûna pêwîst peyda bikin. Wekî din, dema ku meriv bi perçeyên silindirî re mijûl dibe ku hewceyê frezkirin û torrkirina hevdem in, navendên torrkirina pir-kar an navendên makînekirinê yên 5-eksen demên sazkirinê kêm dikin û xeletiyên toleransê yên komkirinê yên ku dema veguheztina perçeyan di navbera gelek makîneyên yek-armanc de çêdibin kêm dikin.
Meriv Çawa Rastbûna CNC Berî Siparîşê Tesdîq Dike
Tîmên kirînê nikarin tenê ji bo piştrastkirina kapasîteyên asta mîkronê xwe bispêrin broşûrên kirrûbirrê. Rastbûna makîneyek CNC berî barkirinê nêzîkatiyek hişk û li ser bingeha daneyan hewce dike. Danîna protokolek Testa Qebûlkirina Kargehê (FAT) ya hişk piştrast dike ku alav berî ku dravdana hevsengiya dawîn were berdan, hemî taybetmendiyên peymanî bicîh tîne.
Rêbazên teftîşê, birînên ceribandinê, û pîvanên pejirandinê
Standarda zêrîn ji bo pejirandina geometrîya CNC ceribandina interferometreya lazer e, ku xeletiyên pozîsyona xêzik û xeletiyên pitch/yaw li seranserê rêwîtiya tewereyan nexş dike. Dabînker divê belgeyên ku îspat dikin ku makîne li gorî standardên rastbûna ISO an JIS ye peyda bikin. Wekî din, ceribandina ballbar ji bo nirxandina interpolasyona pir-tewerî ya hevdem girîng e; xeletiyek dorhêlî ya kêmtir ji 0.005 mm bi gelemperî ji bo modelên rastbûna bilind tê hêvî kirin.
Ji bilî pîvandinên statîk, kirrûkar divê birînên ceribandinê ferz bikin. Testa "çember-elmas-çargoşe" ya NAS 979 pîvanek gerdûnî ye ku tê nasîn. Divê perçeya ceribandinê ya qedandî li ser Makîneya Pîvandina Koordînatê (CMM) ya kalibrkirî were pîvandin da ku were piştrast kirin ku performansa birîna dînamîk îdiayên rastbûna statîk nîşan dide.
Meriv çawa kapasîteya dabînker û xwerûkirinê dinirxîne
Nirxandina dabînker ji nirxandina makîneyekê wêdetir diçe; ew kontrolkirina kûrahiya endezyariyê û binesaziya kontrola kalîteyê ya wan vedihewîne. Kirrûbirên gerdûnî divê sertîfîkaya ISO 9001 ya dabînker verast bikin û ji bo kontrolkirina jîngehên komkirina wan, dabînker kontrol bikin, ji bo ku makîneyên rastbûna bilind di tesîsên bi germahiyê kontrolkirî de (bi gelemperî li 20°C ± 1°C têne parastin) werin kom kirin da ku pêşî li berfirehbûna germî di qonaxên xêzkirin û hevrêzkirinê de were girtin.
Herwiha, dabînker divê şiyana xwe ya pêşkêşkirina çareseriyên taybetî yên pîşesaziyê nîşan bidin. Ev yek maseyên zivirî yên xwerû, entegrekirina pergalên barkirin/dakêşanê yên robotîk, û sêwirandina alavên hîdrolîk ên taybetî yên ku li gorî hewcedariyên rastîn ên kirrûkê yên metal hatine çêkirin vedihewîne.
Mercên Bazirganî: MOQ, dema pêşengiyê, perwerdehî û garantî
Mercên bazirganî ji bo alavên sermayeyê yên bi nirxek bilind danûstandinên baldar hewce dikin da ku rîska kirrûbir kêm bikin. Her çend Mîqdara Siparîşa Kêmtirîn (MOQ) bi gelemperî yek yekîneyek be jî, kirrûbirên ku ji bo tevahiya xeta hilberînê gelek yekîneyan siparîş dikin divê li ser bernameyên radestkirinê yên qonax bi qonax danûstandinan bikin. Demên pêşengiyê ji bo makîneyên CNC yên rastbûna bilind bi gelemperî ji 60 heta 120 rojan diguherin, ku bi giranî bi tevliheviya mîhengên otomasyona xwerû û kontrolkeran ve girêdayî ye (mînak, Fanuc, Siemens, an Heidenhain).
Garantî û perwerde hêmanên neguhêzbar in. Garantiya bazirganî ya standard divê parçeyan û kedê ji 12 heta 24 mehan bigire nav xwe. Ji ber ku xebitandina makîneyên rastbûna bilind, 5-eksen, an pir-kar hewceyê jêhatîbûnên taybetî ye, peymana kirînê divê perwerdehiyek berfireh di nav xwe de bigire - pir caran 1 heta 2 hefte rêwerzên li cîhê ku bernamekirina pêşkeftî, dûrketina ji pevçûnê, û lênêrîna rûtîn vedihewîne.
Rîskên Bazirganî, Lojîstîk û Pabendbûnê
Kirîna makîneyên pîşesaziya giran a li ser sînoran toreke aloz a pirsgirêkên lojîstîkî, darayî û rêziknameyî derdixe holê. Makîneyeke CNC ya rastbûna bilind amûrek nazik e ku di laşekî hesinî yê mezin de hatiye pêçan, ku pir caran ji 5,000 kg heta zêdetirî 30,000 kg giran e. Parastina vê hebûnê ji qata kargehê heta cîhê sazkirinê yê dawîn plansaziyek pir baldar hewce dike.
Rîskên pakkirin, destgirtin, qutîkirin û şandinê
Lawaziyên fîzîkî di dema veguhastinê de girîng in. Şilbûna zêde, hewaya okyanûsê ya bi xwê, û şokên mekanîkî yên giran dikarin elektronîk û rêberên rastîn ên makîneyê xera bikin. Ji bo pêşîgirtina li oksîdasyonê, divê alav di folya alumînyûmê ya bi valahiyê hatî morkirin de bi zuwakerên pîşesaziyê werin pêçan.
Divê di qutiyan de avahiyên darîn ên bi pola xurtkirî yên giran werin bikaranîn ku li gorî standardên ISPM 15 ji bo barkirina navneteweyî ne. Ji bo misogerkirina berpirsiyariyê di dema veguhastinê de, tîmên kirînê divê sazkirina çavdêrên şokê û nîşaneyên xwarbûnê li ser qutiyan ferz bikin. Ger konteynerek bandorek ji 50G zêdetir bibîne, ev nîşane dê zirara veşartî ya potansiyel a li ser bearingên milê an rêlên xêzik berî ku makîne were vekirin jî nîşan bidin.
Belgeyên pêwîst û pabendbûna elektrîkê
Derengmayînên gumrikê dikarin bibin sedema xercên giran ên demurrage û demên hilberînê asteng bikin. Îtxalkar divê piştrast bikin ku hemî fatûreyên bazirganî, navnîşên pakkirinê, û Bill of Lading bi tevahî bi kodên pergala hevrêzkirî (HS) ji bo makîneyên CNC re li hev dikin. Ya girîngtir, divê alav li gorî standardên rêziknameyî û ewlehiyê yên herêmî bin.
Ji bo bazara Ewropî, divê makîneyan nîşana CE ya rastîn hilgirin, ku li gorî Rêbernameya Makîneyan (2006/42/EC) û Rêbernameya Lihevhatina Elektromagnetîk (EMC) be. Ji bo Amerîkaya Bakur, sertîfîkaya UL an CSA ji bo kabîneya elektrîkê bi gelemperî mecbûrî ye. Kirrûbir divê berî çêkirinê binesaziya elektrîkê ya tesîsa xwe bi zelalî diyar bikin - wekî 3-qonax 380V/50Hz ji bo Ewropa û Asyayê, an 480V/60Hz ji bo Dewletên Yekbûyî - da ku ji sazkirinên trafo yên piştî radestkirinê yên biha dûr bikevin.
Mesrefa giştî ya daketinê, ROI, û piştgiriya piştî firotanê
Hesabkirina Mesrefa Giştî ya Daketî (TLC) ji bo plansaziya lêçûnên sermayeyê ya rast girîng e. Buhaya FOB (Free On Board) ya makîneyê tenê xala destpêkê ye. Kirrûbir divê hesabê barkirina deryayî (bi gelemperî ji %8 heta %15ê lêçûna makîneyê li gorî hewcedariyên konteynerên bi refikên daîre an jî vekirî), tarîfeyên hawirdekirinê (ku dikarin ji %3 heta %25 bin), xercên desteserkirina bendergehê, veguhastina barkêşiya giran a hundirîn, û karûbarên alavên taybetî yên ji bo sazkirinê hewce ne, bikin.
BerfirehAnalîza ROIdivê heyama vegerandina 18 heta 36 mehan hedef bike, ji ber zêdebûna hilberînê û kêmkirina rêjeyên avêtinê yên ku berê hatine nîqaş kirin. Di dawiyê de, kirrûkar divê garantiyên di derbarê piştgiriya piştî firotanê de peyda bikin. Hevkariya bi dabînkerên ku navendên kirrûbirra û firotanê yên li derveyî welêt diparêzin gihîştina parçeyên yedek ên herêmî, çareserkirina pirsgirêkên teknîkî yên bilez, û kêmkirina dema rawestandina makîneyê misoger dike.
Tîmên Kirînê Çawa Divê Pêşkêşvanekî Hilbijêrin
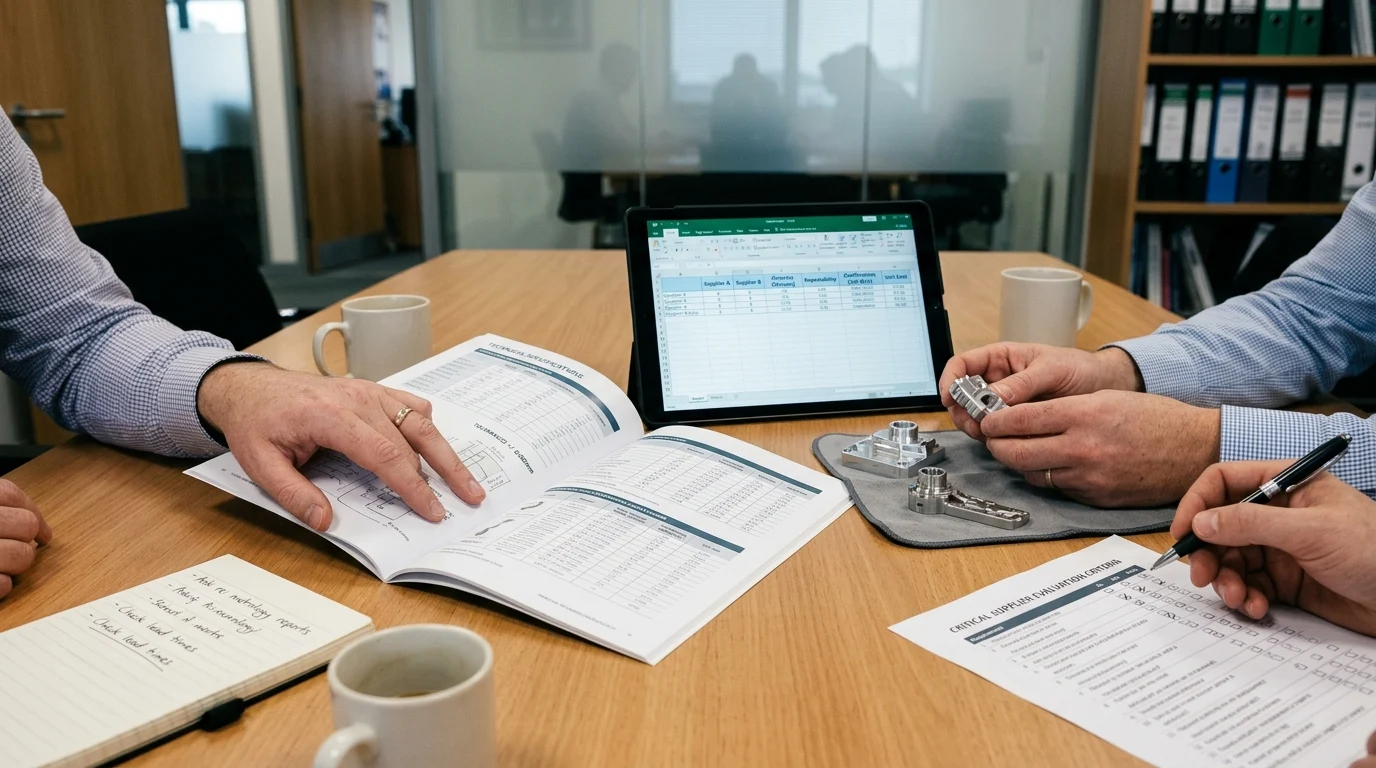
Hilbijartina dabînkerê rast ji bo makîneyên CNC yên rastbûna bilind biryarek stratejîk e ku ji misogerkirina bihayê destpêkê yê kirînê yê herî nizm wêdetir diçe. Tîmên kirînê divê veberhênana sermayeyê li hember pêbaweriya xebitandinê ya demdirêj, piştgiriya teknîkî û tomarên îsbatkirî yên dabînker di pêşkêşkirina çareseriyên metal-asta mîkron de hevseng bikin.
Çarçoveya hilbijartina dabînker ji bo biha, rastbûn û rîskê
Ji bo ku hevkarên potansiyel ên hilberînê bi awayekî objektîf bidin ber hev, tîmên kirînê divê çarçoveyek nirxandina dabînkeran a birêkûpêk bikar bînin. Ev yek alîgiriya subjektîf kêm dike û piştrast dike ku hemî faktorên rîsk û performansê yên krîtîk têne hejmartin.
| Pîvanên Nirxandinê | Pîvan | Pîvan û Nîşaneyên Sereke | Standarda Herî Kêm a Qebûlkirî |
|---|---|---|---|
| Kapasîteya Teknîkî | 35% | Xurbûna milê, rastbûna pozîsyonê, pola hesinê avêtinê | Lihevhatina ISO 230-2, runout <2μm |
| Dabînkirina Kalîteyê | %25 | Verastkirina birrîna testa CMM, daneyên kalibrkirina lazerê | Tesîsa FAT, ISO 9001 a belgekirî |
| Mesrefa Giştî ya Xwediyê | %20 | Bihayê FOB, lêçûna parçeyên yedek, karîgeriya enerjiyê | Dabeşkirina TLC ya zelal, pêkhateyên standard |
| Piştî-Firotinê û Lojîstîk | %20 | Demê garantiyê, xizmeta herêmî, pakkirina ISPM 15 | Garantiya 12-mehî, gihîştina karûbarê derveyî welêt |
Bi sepandina vê matrîksê, kirrûbir dikarin dabînkerên ku bihayên dijwar pêşkêş dikin lê li ser pêkhateyên krîtîk ên wekî pêçên topî, servomotor, an pergalên tezmînata germî kêmasiyê çêdikin - tawîzên ku bê guman dibin sedema rastbûna xirab û têkçûna pêşwext a makîneyê - fîltre bikin.
Lihevhatina biryarên çavkaniyê bi armancên karsaziyê re
Di dawiyê de, biryarên çavkaniyê divê li gorî armancên karsaziyê yên berfirehtir ên pargîdaniya hilberînê bin.
Xalên Sereke
- Çavkaniya firotanê ya bi toptan û bandorên zincîra dabînkirinê ji bo CNC-ya rastbûna bilind
- Taybetmendî, pabendbûn, û şert û mercên bazirganî ku divê kirrûbir piştrast bikin
- Pêşniyarên çalak ji bo belavker û tîmên kirînê
Pirsên Pir tên Pirsîn
Divê kirrûbir ji bo makîneyên CNC yên rastbûna bilind çi toleransê diyar bikin?
Hem rastbûna bicihkirinê û hem jî dubarekirinê ji hev cuda, bi îdeal li gorî ISO 230-2, diyar bikin. Ji bo xebata asta mîkronê, di şert û mercên atolyeya rastîn de li dora 0.004–0.008 mm bicihkirin û 0.002–0.005 mm dubarekirinê hedef bikin.
Taybetmendiyên kîjan makîneyê herî zêde bandorê li rastbûna asta mîkronê dikin?
Pêşîyê bidin hişkbûna bilind, aramiya germî, rijandina kêm a milê, û vegirtina lerizînê. Li strukturên hesinî yên qalibkirî, milên bi kalîte, tezmînata germî, û sêwiranên rêbernameyên ku li gorî barê birrîna we ne bigerin.
OTURN Machinery çawa dikare ji min re bibe alîkar ku ez CNC-ya rast-bilind a rast bi parçeyên xwe re li hev bikim?
OTURN dikare li gorî materyal, tolerans, mezinahiya parçeyê û qebareya hilberînê makîneyên torn, navendên makînekirinê, 5-eksen, gantry, an makîneyên bi armanca taybetî yên guncaw pêşniyar bike.
Kîjan pîşesazî bi gelemperî hewceyê rastbûna CNC-ya asta mîkronê ne?
Parçeyên hewavaniyê, bijîşkî, otomobîlan û pîşesaziyên bi hûrgilî pir caran pêdivî bi wê hene. Nimûneyên hevpar împlant, parçeyên turbînan, navikên tekeran, mîlên krankê, valf û parçeyên qalibê ne.
Makîneyeke CNC ya rastbûna bilind çawa bermahî û lêçûn kêm dike?
Hişkbûna çêtir û kontrola germî guherîna pîvanan, lerzîn û ji nû ve xebitandinê kêm dike. Ev dikare bermayiyan bi girîngî kêm bike, qedandina duyemîn kêm bike, demên çerxê kurt bike, û ROI baştir bike.
Dema weşandinê: 16ê Nîsanê, 2026