


Çima Makînekirina Rastbûna Bilind ji bo Kirrûbirên Pîşesaziyê Girîng e
Di çêkirina pîşesaziyê de, pênaseya "toleransa qebûlkirî" bi awayekî berbiçav teng bûye. Makînekirina rastbûna bilind niha bi rêkûpêk rastbûna pîvanan ji ±0.001 mm heta ±0.005 mm destnîşan dike. Ji bo pisporên kirîna B2B, peydakirina pêkhateyan di vê asta mîkronê de êdî ne luksek endezyariyê ye lê bingehek xebitandinê ya hişk e.
Çavkaniya van parçeyên pir rast têgihîştineke tevlihev hewce dike ka toleransên teng çawa bandorê li ser lêçûna giştî ya xwedîtiyê, karîgeriya xeta montajê û pêbaweriya hilbera dawîn dikin. Dema ku tolerans teng dibin, marja çewtiyê di pêkanîna zincîra dabînkirinê de nêzîkî sifirê dibe.
Bandor li ser performansa parçeyan û toleransê
Têkiliya matematîkî ya di navbera toleransa parçeyan û performansa mekanîkî de mutleq e. Dema ku pêkhate bi rastbûna asta mîkronê têne makînekirin, katsayiyên xişandinê di parçeyên hevgirêdayî de bi girîngî dadikevin, hilweşîna germî û xişandina mekanîkî kêm dikin. Di sepanên dînamîkên şilavê de, wekî valvên hîdrolîk ên zexta bilind, ragirtina toleransa geometrîkî ya 2 mîkronan rê li ber rijandinên mîkro digire ku dikarin bibin sedema têkçûnên sîstemê yên karesatbar.
Herwiha, makînekirina bi hûrgilî guherînên montajê kêm dike, bi bandor hewcedariya bi şemitandina destan an jî sazkirina bi destan li ser xeta hilberînê ji holê radike. Ev guheztina bi hûrgilî dikare hilberînê heta %25 zûtir bike û Dema Navînî ya Di Navbera Têkçûnan de (MTBF) ya montajkirina mekanîkî ya dawîn ji %30 heta %40 dirêj bike.
Pîşesaziyên ku rastbûna asta mîkronê hewce dikin
Her çend gelek sektor ji makînekirina CNC ya pêşketî sûd werdigirin jî, hin pîşesazî ji hêla avahîsaziyê ve ji bo bicîhanîna pîvanên rêziknameyî û ewlehiyê bi rastbûna asta mîkronê ve girêdayî ne. Hilberînerên fezayê hewceyê pelên turbînê û pêkhateyên avahîsaziyê ne ku bikaribin bêyî deformasyonê li hember zexta germî û kînetîk a zêde bisekinin. Sektora amûrên bijîşkî ji bo împlantên ortopedîk û robotîkên cerrahî qedandinên rûyê bêkêmasî û pîvanên rast dixwaze.
Bi heman awayî, pîşesaziya otomobîlan ji bo misogerkirina herî zêde karîgeriya pergala ajotinê û lihevhatina bi emîsyonan, bi giranî xwe dispêre navendên zivirîna rastîn ji bo milên krankê, navikên tekeran, û pergalên derzîkirina sotemeniyê.
| Ava | Pêkhateya Tîpîk | Pêdiviya Toleransê | Materyalê Hevpar |
|---|---|---|---|
| Hewayî | Pîlên Turbînê, Aktuator | ±0.002 mm heta ±0.005 mm | Tîtanyûm, Inconel |
| Pizişkî | Împlant, Amûrên Cerrahî | ±0.001 mm heta ±0.003 mm | 316L Pola Zengarnegir, Kobalt Krom |
| Otomobîl | Krankshaft, Enjektorên Sotemeniyê | ±0.005 mm heta ±0.010 mm | Pola sextekirî, Alavên Aluminumê |
| Înercî | Xanîyên Valvê, Rotor | ±0.005 mm heta ±0.015 mm | Pola Zengarnegir a Dupleks |
Faktorên Makîneyê, Pêvajoyê, û Metrolojiyê
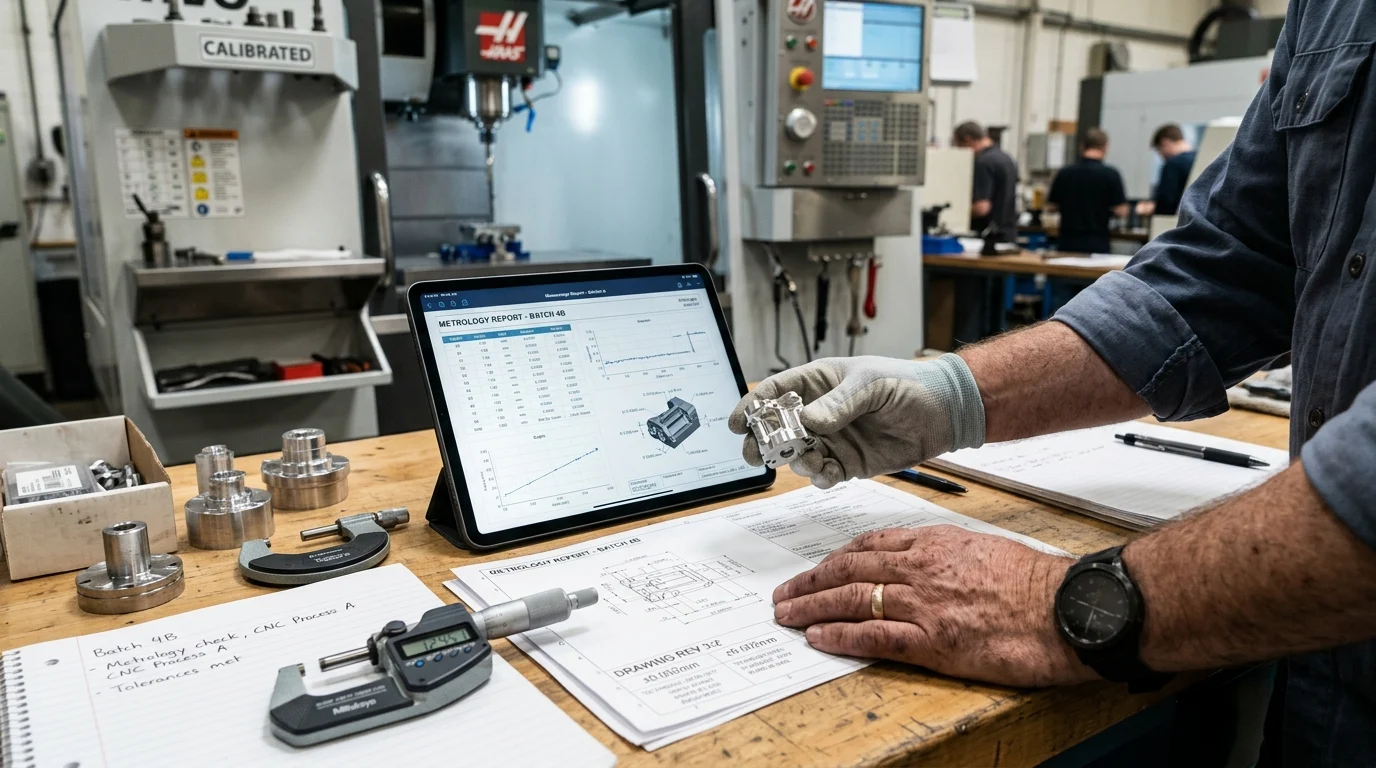
Ji bo bidestxistina rastbûna domdar a asta mîkronê, pêdivî bi ekosîstemeke sofîstîke ya makîneyên pêşketî, pêvajoyên birrîna çêtirînkirî û metrolojiya hişk heye. Kirrûbirên pîşesaziyê divê ji taybetmendiyên bingehîn ên makîneyan wêdetir binêrin û mîmariya bingehîn a alavên dabînker binirxînin.
Makîneyên CNC yên bi kalîte bilind bi hêla wan ve têne destnîşankirinhişkbûna bilind, vegirtina lerzînê ya bilind, û sêwirana kompakt. Ev hêmanên bingehîn ji bo îstîqrarkirina jîngeha birrînê di dema rakirina materyalên giran an operasyonên qedandina bilez de girîng in.
Mîhengên makîneya CNC ji bo makînekirina rastîn
Şêweyê makîneya CNC rasterast toleransa geometrîkî ya ku dikare were bidestxistin destnîşan dike. Her çend navendên makînekirinê yên vertîkal ên 3-eksen ji bo geometrîyên hêsantir guncan in jî, pêkhateyên tevlihev pir caran navendên makînekirinê yên 5-eksen an makîneyên sondajê yên gantry yên taybetî hewce dikin. Bi karanînaTeknolojiya 5-eksenî, hilberîner dikarin perçeyek ji gelek aliyan ve di yek sazkirinê de makîne bikin.
Kêmkirina hejmara sazkirinan ji sêyan bo yek xeletiyên komkirinê ji holê radike, rastbûna pozîsyonê ya giştî heta %60 baştir dike. Wekî din, navendên makînekirinê yên horizontal ên bi guherînerên paletên otomatîk ve hatine sazkirin, bêyî ku hevrêziya hişk a pêwîst ji bo wan were fedakirin, dihêlin ku hilberîn berdewam be.çêkirina çerxerê firînê, valvê, an qalibê ya rastîn.
Stabîlîteya germî, performansa milê, û sêwirana rêberiyê
Termodînamîka jîngehî û mekanîkî di makînekirina rastbûna bilind de roleke mezin dilîze. Performansa milê pir girîng e; milên ku di navbera 12,000 û 24,000 RPM de dixebitin, divê ji bo pêşîgirtina li xwarbûna amûrê û lerizîna wê, rêjeya rijandinê ji 2 mîkronan kêmtir bihêlin. Lêbelê, leza bilind germê çêdike, ku dibe sedema berfirehbûna germî di makîneyê de.
Pêşkêşkerên premium pergalên tezmînata germî ya çalak bikar tînin, şilava sar a sar bi rêya milê û pêçên gogê diherikînin da ku germahî di nav pencereyek hişk a ±0.5°C de bimînin. Wekî din, hilbijartina di navbera rêberên xêzikî ji bo tevgera bilez û rêberên qutiyê ji bo hişkbûna birrîna giran de diyar dike ka makîne çiqas baş lerizînê di dema rakirina materyalê ya tund de vedigire.
Meriv çawa dubarekirin û rastbûnê dinirxîne
Nirxandina şiyana teknîkî ya dabînker hewce dike ku di navbera çareserî, dubarekirin û rastbûnê de cûdahiyek were danîn. Tîmên kirînê divê li gorî standardên navneteweyî yên wekî ISO 230-2 tomarên kalibrkirina makîneyan bixwazin.
Navendeke makînekirinê ya asta jorîn divê rastbûna bicihkirinê ya ±0.003 mm û dubarekirina ±0.002 mm li seranserê tevgera xwe ya tevahî nîşan bide. Pêşkêşkerên ku pabendî rastbûna bilind in, pir caran interferometreyên lazer û ceribandina ballbar bikar tînin da ku eksên makîneyên xwe kalibr bikin, û piştrast dikin ku rastbûna volûmetrîk heta piştî bi hezaran demjimêrên xebitandinê jî domdar dimîne.
Çawa Tîmên Kirînê Divê Pêşkêşkerên Makînekirina Rastîn Çavkaniyê Bibînin
Nasîn û peymankirina hevkarekî makînekirinê yê rastbûna bilind bi bingehîn ji peydakirina alavên sereke cuda ye. Tîmên kirînê divê di nav matrîkseke tevlihev a şiyanên teknîkî, pergalên rêveberiya kalîteyê û lojîstîka zincîra dabînkirinê de bigerin.
Nêzîkatiyek stratejîk piştrast dike ku dabînkerê bijartî wekîdirêjkirina pêbawerji ekosîstema hilberînê ya kirrûbirrê bi xwe, ku dikare kalîteyek domdar peyda bike di heman demê de lêçûnên veberhênana alavan kêmtir birêve bibe û Vegera Veberhênanê (ROI) bileztir bike.
Pîvanên kalîfîkasyonê yên dabînker
Pêvajoya kalîfîkasyonê divê bi vekolînên sîstema kalîteyê yên hişk dest pê bike. Sertîfîkayên wekî ISO 9001:2015 bingehên mecbûrî ne, lê sertîfîkayên taybetî yên sektorê wekî AS9100 ji bo hewavaniyê an ISO 13485 ji bo amûrên bijîşkî çandeke kalîteyê ya gihîştî nîşan didin.
Ji bilî karûbarên kaxezî, kirrûkar divê temenê navînî û bernameya lênêrînê ya parka makîneyên dabînker binirxînin. Makîneyên CNC yên ji 5 heta 7 salî kevintir pir caran bêyî ji nû ve avakirina mekanîkî ya berfireh têdikoşin ku toleransên ji 5 mîkronan hişktir bigirin. Ji ber vê yekê, hevkariya bi dabînkerên ku flotek nûjen a navendên zivirandinê û navendên makînekirinê diparêzin stratejiyek girîng a kêmkirina rîskê ye.
MOQ, dema pêşengiyê, xwerûkirin, û standardên pejirandinê
Dînamîkên kirînê di makînekirina rastbûna bilind de pir caran têkiliyên berevajî di navbera qebare û dema pêşdebirinê de nîşan didin. Ji ber bernamekirina berfireh, sazkirina xwerû û sazkirina metrolojiyê ya pêwîst, Kêmtirîn Mîqdarên Siparîşê (MOQ) ji bo parçeyên pir tevlihev dikarin ji 50 heta 500 yekîneyan bin, di heman demê de demên destpêkê yên pêşdebirinê dikarin ji 8 heta 12 hefteyan dirêj bibin.
Kirrûbir divê ji pêş ve li ser standardên pejirandinê yên zelal danûstandinan bikin, û armancên Îndeksa Kapasîteya Pêvajoyê (Cpk) destnîşan bikin. Pêdiviya Cpk ya ji 1.33 (an 1.67 ji bo pêkhateyên krîtîk ên ewlehiyê) mezintir piştrast dike ku pêvajoya hilberînê ya dabînker ji hêla statîstîkî ve aram e û dikare parçeyan di nav benda toleransa diyarkirî de bi kêmasiyên herî kêm hilberîne.
Berawirdkirina dabînkeran li gorî portfoliyoya makîneyan û kapasîteyê
Nirxandineke berfireh a dabînkeran divê kûrahî û firehiya portfoliyoya makîneyên wan bide ber hev. Girêdana bi firoşkarekî ku rêzek alavên wî sînordar in, pir caran dibe sedema tengasiyên hilberînê an jî xetereyên taşerontiyê. Hevkarên îdeal, ligel makîneyên bi armanca taybetî ji bo çareseriyên taybetî yên karê metal, konfigurasyoneke dewlemend a navendên makînekirinê yên vertîkal, horizontal, du-stûnî û 5-eksenî pêşkêş dikin.
| Asta Çavkaniyê | Profîla Kapasîteyê | Toleransa Tîpîk | Profîla Serlêdana Îdeal |
|---|---|---|---|
| Asta 1 (Hevkarê Stratejîk) | 5-Eks, Laboratoriya CMM, Kontrola Germahî | < ±0.003 mm | Hewayî, Împlantên Bijîşkî yên Aloz |
| Asta 2 (Dikana Karê Pêşketî) | CNC ya 3/4-Eksen, Metrolojiya bingehîn | ±0.010 mm heta ±0.025 mm | Bazara Paş-Otomotîv, Valvên Pîşesaziyê |
| Asta 3 (Makîneya Kelûpelan) | Tornên/Frezên CNC yên Standard | > ±0.050 mm | Amûrên Giştî, Parastvan, Qefil |
Kontrolên Kalîteyê, Pabendbûn, Pakkirin û Lojîstîkê
Ger perçe di dema teftîş, destgirtin, an veguhastinê de têk biçe, hewldana ku ji bo bidestxistina rastbûna asta mîkronê li ser makîneya CNC tê xerckirin bi tevahî berbat dibe.
Protokolên bihêz ên piştrastkirina kalîteyê, belgekirina lihevhatinê ya hişk, û pakkirina îxracatê ya taybetî hêmanên ne-guftûgokirî yên zincîra dabînkirina rastbûna bilind in, ku piştrast dikin ku toleransên ku li qata kargehê têne bidestxistin li gorî lojîstîka gerdûnî sax bimînin.
Planên teftîşê û raporên pîvandinê
Makînekirina rastbûna bilind teknîkên pîvandinê yên bi heman rengî rast dixwaze. Dabînker divê Makîneyên Pîvandina Koordinatê (CMM) bi rastbûna volûmetrîk a bin-mîkron bikar bînin da ku geometrîyên tevlihev rast bikin. Tîmên kirînê divê berî pejirandina hilberîna tevahî raporek berfireh a Teftîşa Gotara Yekem (FAI), wekî formata AS9102 ku di hewavaniyê de tê bikar anîn, ferz bikin.
Ji bo komên hilberîna berdewam, planên vekolînê divê ji hêla îstatîstîkî ve saxlem bin. Li gorî krîtîkbûna parçeyê, frekansên vekolînê dikarin ji kontrolkirina 100% ya pîvanên krîtîk bigire heya Sînorê Kalîteya Qebûlkirî (AQL) ya 0.65 ji bo taybetmendiyên kêm hesas, ku piştrast dike ku her cûdahiyek berî şandina komê tê dîtin.
Pakêtkirina hinardekirinê û parastina parçeyan
Rûberên asta mîkron û qiraxên pir zirav ji oksîdasyon û şoka mekanîkî re pir hesas in. Pakêtkirina standard a girseyî bi tevahî ne bes e. Divê pakêtkirina hinardekirinê ji bo parçeyên makînekirî yên bi hûrgilî kîsikên Astengkerê Korozyona Volatile (VCI) an rûnên taybetî yên dijî-zingarê dihewîne da ku di dema veguhastina deryayî de pêşî li oksîdasyonê bigire.
Herwiha, divê perçe bi karanîna tepsiyên plastîk ên termoformkirî yên xwerû an jî pêvekên kef ên bi dendika bilind werin veqetandin da ku pêşî li mîkro-pevçûnan bigirin. Di rewşên giran de, wekî montajên optîkî yên pir-rast, peymanên lojîstîkê dibe ku konteynerên barkirinê yên bi germahiya kontrolkirî jî hewce bikin da ku germahiya veguhastinê di navbera 15°C û 25°C de were parastin, da ku pêşî li berfirehbûna germî an jî stresa girjbûnê were girtin.
Pêdiviyên lihevhatin û belgekirinê
Bazirganiya cîhanî ya pêkhateyên durist ji bo razîkirina hem rayedarên gumrikê û hem jî rêkxerên pîşesaziyê belgekirina berfireh hewce dike. Raporên Testa Materyalan (MTR) ji bo verastkirina pêkhateya kîmyewî û taybetmendiyên mekanîkî yên alavên xav berî destpêkirina makînekirinê mecbûrî ne.
Li gorî bazara armanc, ji bo elektronîk û kombûnên ku bi xerîdaran re rû bi rû ne, pêdivî bi pabendbûna bi rêwerzên wekî RoHS (Sînorkirina Maddeyên Xeternak) û REACH heye. Wekî din, şopandina tevahî ya lotê - şopandina pêkhateyê ji lotê germê ya madeya xav bi riya makîneya CNC ya taybetî û operatorê - ji bo veqetandina kêmasiyên potansiyel û birêvebirina berpirsiyariyê di pîşesaziyên bi xetereyên bilind de girîng e.
Çarçoveya Biryarê ji bo Hilbijartina Hevkarekî Makînekirina Rastbûna Bilind
Hilbijartina hevkarê çêkirinê yê rast an kargeha rasterast biryarek girîng e ku bandorê li ser aramiya xebitandinê ya demdirêj dike. Rêvebirên kirînê hewceyê çarçoveyek biryarê ya birêkûpêk in ku ji berawirdkirinên bihayê yekîneya bingehîn wêdetir biçe, li şûna wê balê bikişîne ser nirxa giştî, kêmkirina rîskê û piştgiriya teknîkî ya domdar.
Pêvajoya nirxandina dabînkerê gav-bi-gav
Nirxandineke bi bandor a dabînker li gorî rêbazeke gav-bi-gav a hişk dimeşe. Qonaxa yekem Peymaneke Ne-Eşkerekirinê (NDA) vedihewîne û piştre nirxandineke nexşeya teknîkî ji bo nirxandina nirxandina nirxandina Sêwirana ji bo Çêkirinê (DFM) ya dabînker.
Qonaxa duyemîn hevahengkirina matrîsa kapasîteyê ye, ku piştrast dike ku firoşkar xwediyêmakîneyên kolandina gantry yên taybetîan navendên tornkirinê pêwîst in. Qonaxa sêyemîn ceribandinek nimûneyek bi pere - bi gelemperî 10 heta 20 parçe - hewce dike da ku îdiayên Cpk û qedandina rûyê dabînker bi awayekî empirîkî verast bike. Di dawiyê de, qonaxa çaremîn vekolînek li ser cîh an tesîsa virtual e, bi balkişandinek giran li ser binesaziya kontrola germahiyê, pergalên rêveberiya amûran, û rewşa kalibrkirinê ya laboratûara metrolojiya wan.
Hevsengkirina bihayê, rastbûn, kapasîte û piştgiriya parastinê
Armanca dawîn a çarçoveya kirînê hevsengkirina biha, rastbûn, kapasîte û piştgiriya çerxa jiyanê ye. Li dû lêçûna yekîneyê ya herî kêm a mutleq di makînekirina rastbûna bilind de aboriyek derewîn e; heke rêjeya kêmasiyan ji %2 derbas bibe, kêmkirina 15% di bihayê kirînê de tavilê tê betalkirin, ku dibe sedema rawestandina xeta montajê ya biha an jî têkçûnên zeviyê yên karesatbar.
Divê kirrûkar Mesrefa Giştî ya Xwedîtiyê (TCO) binirxînin. Hevkariya bi dabînkerê çareseriya yekgirtî re - yekî ku piştgiriyek tevahî ji çavkaniya destpêkê bigire heya lojîstîka berdewam pêşkêş dike - piştrast dike ku lênêrîn, çêtirkirina amûran, û pîvandina kapasîteyê bi awayekî proaktîf têne birêvebirin. Ev nêzîkatiya holîstîk garantî dike ku zincîra dabînkirinê berxwedêr, bikêrhatî, û şiyana parastina toleransên asta mîkron sal bi sal dimîne.
Xalên Sereke
- Çavkaniya firotanê ya bi toptan û bandorên zincîra dabînkirinê ji bo makînekirina rastbûna bilind
- Taybetmendî, pabendbûn, û şert û mercên bazirganî ku divê kirrûbir piştrast bikin
- Pêşniyarên çalak ji bo belavker û tîmên kirînê
Pirsên Pir tên Pirsîn
Taybetmendiyên makîneyê ji bo rastbûna asta mîkronê herî girîng in?
Pêşîniyê bidin hişkbûna bilind, vegirtina lerizînê, aramiya germî, û rijandina kêm a milê. Li ser makîneyên OTURN, ev taybetmendî di dema qedandina bilez û birîna giran de dibin alîkar ku rastbûna dubarekirî were parastin.
Kengî divê ez navendeke makînekirinê ya 5-eksenî ji bo parçeyên rastîn hilbijêrim?
Dema ku perçe hewceyê gelek rû, goşeyên tevlihev, an sazkirinên kêmtir bin, 5-eksen hilbijêrin. Makînekirina yek-sazkirinê xeletiya kombûnê kêm dike û ji bo pêkhateyên hewavaniyê, bijîşkî, qalib û tevlihev ên otomobîlan îdeal e.
Ez çawa dikarim rastbûna CNC-ê ji bilî taybetmendiyên broşûrê binirxînim?
Dubarekirin, rastbûna bicihkirinê, rijandina milê, hûrguliyên tezmînata germî, û raporên teftîşê bipirsin. Her weha piştrast bikin ka dabînker çawa germahiya atolyeyê kontrol dike û parçeyan di dema hilberînê de verast dike.
Kîjan pîşesazî ji makînekirina rastbûna bilind herî zêde sûd werdigirin?
Hewayî, bijîşkî, otomotîf û enerjî herî zêde sûd werdigirin. Parçeyên tîpîk pêkhateyên turbînan, împlant, mîlên krankê, navên tekeran, valf û rotoran dihewînin ku toleransên teng performans û pêbaweriyê baştir dikin.
Ma OTURN dikare bi makîneyên rastîn ji bo parçeyên taybetî yên wekî valf an mîlên krankê alîkariyê bike?
Belê. OTURN tornên CNC, navendên tornkirinê, navendên makînekirinê, makîneyên 5-eksen, û çareseriyên bi armanca taybetî ji bo valf, çerxên mêşhingiv, navendên tekeran, mîlên krankê, qalib, fezayî û parçeyên bijîşkî pêşkêş dike.
Dema weşandinê: 17ê Nîsanê, 2026