


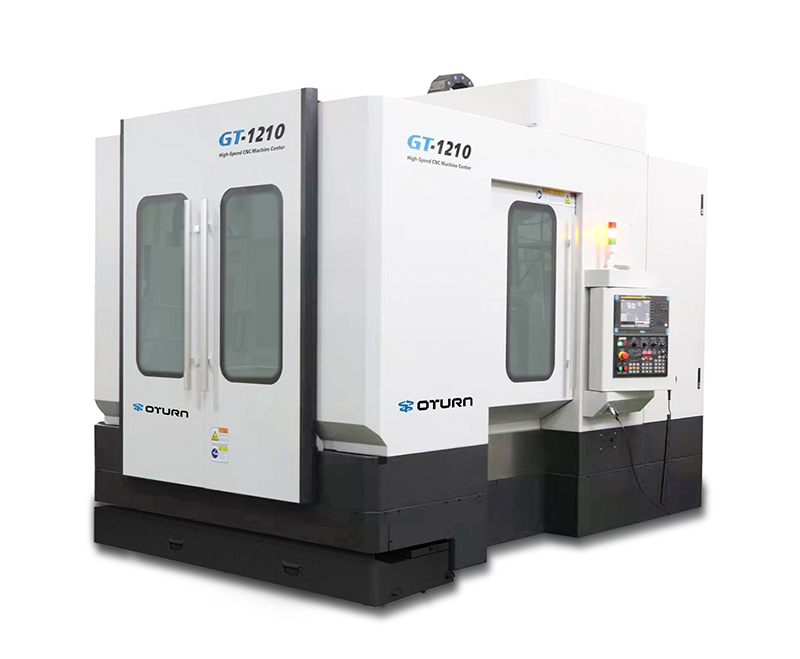
Navenda makînekirina vertîkal a CNC-ya bilez, wekî "dilê" çêkirina bi rastî, dikare bigihîje leza deh hezaran zivirînan di hûrdemê de. Her çend makînekirina bi karîgeriya bilind pêk tînin jî, ew di heman demê de daxwazên dijwar li ser lênêrîna alavan datînin. Germahiya bilind, barên bilind û xirabûna zêde ya ku ji ber xebata bi leza bilind çêdibe, dikarin bi hêsanî bibin sedema kêmbûna rastbûnê, xirabûnên dubare, û heta temenê kurtkirina alavan heke lênêrîna guncaw tune be. Ji ber vê yekê, jêhatîbûna teknîkên lênêrîna hedefgirtî ji bo misogerkirina xebata domdar a alavan û baştirkirina karîgeriya hilberînê girîng e.
Xalên Parastina Rojane
· Girîngiya Paqijkirinê: Piştî makînekirina her rojê, divê maseya kar, qulika konîk a milê, rêlên rêber û hwd., tavilê werin paqijkirin da ku perçeyên hesin û bermayiyên rûnê ji holê werin rakirin, û pêşî li lezandina xirabûna pêkhateyan ji ber nepakiyên perçeyî were girtin. Hewaya zexta bilind û ajanên paqijkirinê yên taybetî dikarin ji bo dermankirina rûberên têkiliyê yên krîtîk werin bikar anîn, maseyê û rêlên rêber paqij û nerm bihêlin.
· Çavdêriya Sîstema Lubrîkasyonê: Berî destpêkirinaMakîneya CNC her roj, asta rûnê rûnkirinê û bê astengiya devreya rûnê kontrol bikin da ku hûn piştrast bin ku mîl û rêlên rêber têra xwe rûnkirin dikin. Bi taybetî, mîlên bilez hewceyê karanîna rûnê rûnkirinê yê bi kalîte bilind ê celebê diyarkirî ne da ku pêşî li germbûna zêde û girtina ji ber rûnkirina nebaş bigirin.
· Rêvebiriya Sarkirin û Rakirina Çîpan: Asta ava sarkirinê bi rêkûpêk kontrol bikin, fîltera depoya avê paqij bikin, û lûleyên sarkirin û rakirina çîpan ên kevin tavilê biguherînin da ku bandora sarkirin û rakirina çîpan zêde bikin û ewlehiya makînekirinê di leza bilind de misoger bikin.
Parastina kûr a birêkûpêk
· Kalibrasyona Rastîn: Xebata bi leza bilind dikare bi hêsanî bibe sedema xirabûn an zêdebûna valahiyê di pêkhateyên wekî pêçên pêşeng û rêlên rêber de. Tête pêşniyar kirin ku ceribandina rastbûnê sê mehan carekê were kirin, bi karanîna kalibratorek lazerê ji bo kalibrkirina rastbûna cîhgirtin û dubarekirinê, û pêşbarkirina pêçên pêşeng rast bikin û blokên şemitokê li gorî hewcedariyê biguherînin da ku piştrast bikin ku alav asta performansa makînekirinê ya domdar bilind diparêze.
· Kontrola Mil û Sîstema Elektrîkê: Her şeş mehan carekê kontroleke berfireh a milê pêk bînin, bala xwe bidin bearing, mor, îzolasyona motorê û fanên sarkirinê. Bi rêkûpêk tozê ji kabîneya elektrîkê paqij bikin, termînalên têlan teng bikin, û parametreyên pêkhateyên servo û veguherînera frekansê biceribînin da ku pêşî li xeletiyên potansiyel ên elektrîkê bigirin.
Parastina Taybet û Awarte
· Ji bo Şert û Mercên Xebatê yên Dijwar: Dema ku materyalên bi hişkbûna bilind û viskozîteya bilind têne makînekirin, tê pêşniyar kirin ku çerxa lênêrîna çîp û rûnkirinê kurt bibe, şilava birrîna bi zexta zêde were bikar anîn da ku bar û xişandina amûran kêm bibe, û lerizîna anormal kêm bibe.
· Bersiva Vemirandina Neasayî: Ger hûn bi dengekî neasayî yê milê, lerizîna alavan, an guhertinên ji nişka ve di rastbûnê de rastî wan werin, tavilê makîneyê rawestînin da ku hûn nehevsengiya milê an jî xitimîna veguhestinê kontrol bikin. Ji bo pêşîgirtina li zirara din, van pirsgirêkan tavilê çareser bikin.
· Parastina Demdirêj a Bêkar: Ger alav çend rojan neyê bikaranîn, ji bo gerandina çerxa rûnê û pêşîgirtina li zengkirinê, wê dem bi dem bêkar bixebitînin. Ji bo rêgirtina li ketina tozê, qulika konîk a milê bigirin û rûyên rêhesinê bişidînin.
Kurte û Pêşniyar
Serweriya prosedurên lênêrînê yên frekanseke bilind wek paqijkirin, rûnkirin, ceribandina rastbûnê, û bersiva acîl xeta bingehîn e ji bo misogerkirina xebitandina bi bandor û aram a gerîdeyên bilez.Navenda makînekirina vertîkal a CNCDi pratîkê de, tê pêşniyar kirin ku meriv li rêbernameya alavan binêre û mekanîzmayek vekolînê ya taybetî were damezrandin da ku "çalakiyên piçûk" ên rojane bi baldarî werin kirin û piştrast bibin ku alavên bilez kapasîteya xwe ya şer a bi bandor bikar tînin.
Ji bo baştirkirina pêbaweriya xebitandinê ya demdirêj û kêmkirina windahiyên ji ber têkçûna alavan, tê pêşniyar kirin ku bi rêkûpêk tîmên hilberînerê alavên orîjînal (OEM) an pisporên pîşesaziyê werin vexwendin da ku nirxandinên sîstematîk ên rewşa alavan bikin û rêbernameya nûvekirinê peyda bikin.
Dema weşandinê: 21ê Mijdarê-2025