


Torna CNC ya Du Milî ya Series 208


Vîdyoya Berhemê
Mîhengkirina Berhemê
Pêşkêş
BircDsêwirandinPperformans
Avahiya eksena Y ya pozîtîf a entegre pir hişk, giran e, û performansa wê ji eksena Y ya interpolasyonê çêtir e.
· Pêvajoya kontûra balafirê ya nermtir û nermtir
· Pêvajoya rûber û konturên qurkirî yên tevlihev hêsantir dike
Li gorî "interpolasyona Y", "Y pozîtîf" di frezkirina rûberî de xwedî avantajên berbiçav e. Tevgera eksena Y ya "pozîtîf Y" li gorî eksena X perpendîkular e û tevgerek yek-eksenî ye. Tevgera eksena Y ya "interpolasyona Y" ji bo interpolasyona xêzek rast bi rêya tevgera hevdem a eksena X û eksena Y e. Li gorî "Y pozîtîf" ji bo rûbera frezkirinê, pêvajoya eksena "pozîtîf Y" bi eşkereyî geş û xweş e.
BirevebirinDçemShevdemEelektrîkSpindle
Hişkbûna bilind, torka bilind, karîgeriya bilindtir, qedandina çêtir, endekskirina rasttir.
Hemû parçeyên sereke yên makîneya CNC ji hesinê qalibkirî HT300 têne çêkirin ku xwedî kapasîteya vegirtina şokê ya pir xurt e.
Taybetmendiyên makîneyên makîneyê bi milên elektrîkê yên rasterast-ajotinê
● Rastbûna pozîsyona kodkera zêdekirî ya zengila magnetîkî (sînus û kozîn): 20 çirkeyên arc,
Rastbûna endekskirina C-eksenê: 40 çirkeyên arc
● Leza bersivdayîna destpêkirin-rawestandinê ya bilez, dema makîneya amûrê teserûf dike û bi bandor kapasîteya hilberînê baştir dike
● Barê birrîna piçûk, teserûfa enerjiyê û teserûfa hêzê, parastina çêtir a makîneyên makîneyê û temenê karûbarê dirêjkirî
● Bi bandor lerizîna milê ji holê radike, bandora hevsengiya baş, qedandina baş, û qedandina rûyê perçeyên kar baştir dike
(Avantajên torînkirinê li şûna hûrkirinê, xuyangê torînkirina hişk, hişkiya rûyê Ra 0.2μm)
· Motora milê bi pergala sarkirinê ve hatî çêkirin da ku bandora veguheztina germî were tepeserkirin û misoger bike ku milê di germahiyek sabît de berdewam dixebite.
(Rastbûna runoutê ya dawiya pozê di nav 0.002 mm de ye, ku rastbûnek aramtir peyda dike)
· Milê senkronî yê ajotina rasterast a li paş ve siwarkirî, sazkirin û lênêrîn hêsantir e
· A2-5: 7016AC-pêş du paş du
· A2-6: pêş NN3020+100BAR10S, paş NN3018
A2-8: pêş NN3024+BT022B*2, paş NN3022
Giran-DutyêCastekIronBaseAnd Cpêkhateyan
Hemû qalibên makîneyê bi karanîna analîza hêmana dawî (FEA) têne çêtirkirin da ku şikestin û kapasîteya vegirtina şokê ya hildanê kêm bikin. Qalibên makîneyên makîneyê yên rêzeya sereke ya CNC bi ribên têne xurtkirin da ku hişkbûn û aramiya germî zêde bikin. Qalibên serî û dûvikê yên kompakt û simetrîk hişkbûnê bêtir zêde dikin û rastbûna pozîsyonkirina bilind û dubarekirinê misoger dikin.
Taybetmendiyên Teknîkî
| Şanî | Nav | Yekbûn | 208MS | 208MSY |
| Gerrîn | Zêdetirîn diametera zivirîna nivînan | mm | Φ680 | Φ700 |
| Mezintirîn diametera makîneyê | mm | Φ370 | Φ300 | |
| Zêdetirîn diametera zivirînê li ser girêdera amûrê | mm | Φ300 | Φ300 | |
| Dirêjahiya herî zêde ya pêvajoyê | mm | 420 | 400 | |
| Dûrahiya di navbera du navendan de | mm | - | - | |
| Spindle Gûndir Çak | Pozê milê | WEK A | A2-6 | A2-6 |
| Silindir/çakçê hîdrolîk | Înç | 8'' | 8'' | |
| Diametera kunê ya bi riya milê | mm | Φ79/66 | Φ79/66 | |
| Herî zêde. çîp bi dirêjahiya qulê re | mm | Φ65/52 | Φ65/52 | |
| Leza herî zêde ya milê | rpm | 4300 | 4300 | |
| Hêza motorê ya milê | kw | 18/22 | 18/22 | |
| Torka motorê ya milê | Nm | 91-227 | 91-227 | |
| Bin-Spindle Gûndir Çak | Bin-Pozê milê | WEK A | A2-5 | A2-5 |
| Bin-Silindir/çakçê hîdrolîk | Înç | 6" | 6" | |
| Bin-Diametera kunê ya bi riya milê | mm | Φ56 | Φ56 | |
| Bin-Herî zêde. çîp bi dirêjahiya qulê re | mm | Φ46 | Φ46 | |
| Bin-Leza herî zêde ya milê | rpm | 5500 | 5500 | |
| Bin-Hêza motorê ya milê | kw | 17.5 | 17.5 | |
| X/ZN/SAxisFxwarinParametran | Hêza motorê X | kw | 2.5 | 2.5 |
| Hêza motora Y | kw | - | 1.2 | |
| Hêza motora Z | kw | 2.5 | 2.5 | |
| Shêza motorê | Kw | 1.2 | 1.2 | |
| Xrêwîtiya eksê | mm | 236 | 204 | |
| Yrêwîtiya eksê | mm | - | 100±50 | |
| Zrêwîtiya eksê | mm | 510 | 492 | |
| Taybetmendiyên rêhesinê yên eksena X/Z | taybetmendiyê | 35 roler | 35 roler | |
| Taybetmendiyên rêhesinî yên eksena Y | taybetmendiyê | 25 roler | 25 roler | |
| rêwîtiya eksena S | mm | 600 | 600 | |
| Xtevgera bilez a eksê | Mm/deqîqe | 20 | 20 | |
| Ztevgera bilez a eksê | Mm/deqîqe | 20 | 20 | |
| Ytevgera bilez a eksê | Mm/deqîqe | - | 8 | |
| Stevgera bilez a eksê | Mm/deqîqe | 24 | 24 | |
| Hêza servoyê BircParametran | Cureyê kuleya hêzê | / | BMT55 | BMT55 |
| Qereqola amûran | / | 12T | 12T | |
| Hêza motorê ya M | kw | 5.5 | 5.5 | |
| Torka motorê ya eksena M | Nm | 35 | 35 | |
| Serê hêzê Leza herî zêde | rpm | 6000 | 6000 | |
| Taybetmendiyên hilgirê amûrê yên bi qûtra derve | mm | 25*25 | 25*25 | |
| Taybetmendiyên hilgirê amûrê yên bi qûtra hundirîn | mm | Φ40 | Φ40 | |
| Dema guhertina amûrê ya li kêleka | çirke | 0.15 | 0.15 | |
| Rastbûna cihgirtinê | / | ±2" | ±2" | |
| Rastbûna pozîsyonê ya dubarekirî | / | ±1” | ±1” | |
| Qûntara dûvikêParametran | Qonaxa paşîn a hîdrolîk a bernamekirî | / | - | - |
| Tailstock herî zêde. sefer | mm | - |
| |
| Dirêjahiya çengelê | mm | - |
| |
| Seyaheta destan | mm | - |
| |
| Konîkkirina destan | / | - |
| |
| Pîvan | Pîvanên giştî | m | 2800*2100*1800 | 2700*2400*2000 |
| Giraniya makîneyê nêzîkî. | kg | 5900 | 5300 | |
| Yên din | Qebareya tanka şilava birrînê | L | 150 | 150 |
| Hêza pompa ava sarkirinê | kw | 0.75 | 0.75 | |
| Qebareya qutiya yekîneya hîdrolîk | L | 40 | 40 | |
| Hêza motorê ya pompa rûnê hîdrolîk | kw | 1.5 | 1.5 | |
| Qebareya depoya rûnê rûnkirinê | L | 2 | 2 | |
| Hêza motorê ya pompa rûnkirinê ya otomatîk | kw | 50 | 50 |
Danasîna Mîhengkirinê
HêsantirTo Use And MmadenîPbi hêz
● Sêwirana bi tevahî nûvekirî
● Bi i HMI ve hatîye sazkirin
● Bi teknolojiya CNC û servo ya herî dawî ya FANUC ve hatîye çêkirin
● Bi fonksiyonên kesane ve standardîzekirî
●Kapasîteya bîranînê ya berfireh
SivikîOf Use
Bi rêya lênêrîna pêşîlêgirtinê pêşî li rawestandina ji nişka ve ya makîneyê bigirin
● Fonksiyonên pêşbînîkirina xeletiyên dewlemend
Cihê xeletiyê bi hêsanî bibîne û dema başbûnê kurt bike
● Fonksiyonên teşhîs/parastinê
Performansa pêvajoyê ya bilind
KurtkirîCçerxTdem
● Teknolojiya pêvajoyê ya bi bandoriya bilind
Pêvajoyek bi kalîteya bilind bi dest bixin
Teknolojiya hilberandina nerm a rûyê
● Fonksiyona teşhîs/parastinê
BilindOoperasyonRxwar
Her tim li cîhê pêvajoyê operasyonên cûrbecûr piştgirî bikin
●FANUC
KesanekirîSekranIs EasîtirTo Use
● Fonksiyona kesane ya standardîzekirî
Pêşketinên di warê IoT de
●Piştgiriya ji bo cûrbecûr torên li ser malperê
THKBgiştSbirîvebir
· Pola C3, bi karanîna pêça gogê ya rastbûna bilind, bi pêş-barkirina gwîzan û dermankirina pêş-tengkirina pêçan ji bo pêş-jiholêrakirina paşveçûn û dirêjkirina bilindbûna germahiyê, rastbûna pozîsyonkirin û dubarekirinê ya hêja nîşan dide.
· Ajotina rasterast a motora servo ji bo kêmkirina xeletiya paşverû.
THKRollerLdi guh deGrêber
· Asta P-yê ya hişkbûna ultrabilind, asta rastbûna SRG, rêberê xêzikî yê sifir, birîna kevanê, birîna konvektorê, tevnvîsa rûyê nisbeten yekreng e. Ji bo xebitandina bi leza bilind minasib e, hêza ajotinê ya ku ji bo makîneyên CNC hewce dike pir kêm dike.
· Li şûna xişandinê, gerandin, windabûna xişandinê ya piçûk, bersiva hesas, rastbûna pozîsyonê ya bilind. Ew dikare bar di heman demê de di rêça tevgerê de hilgire, û rûyê têkiliya rêyê di dema barkirinê de hîn jî di têkiliya pir-xalî de ye, û hişkbûna birrînê kêm nabe.
· Civandina hêsan, guheztina xurt, û avahiya rûnkirinê ya hêsan; mîqdara aşînê pir piçûk e û temenê xizmetê dirêj e.
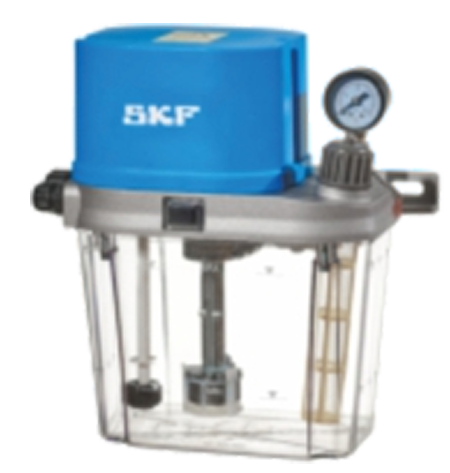
SKFBguhêr/OiltîhabaMakîn
· Lubrîkatora otomatîk hewcedariyên cûrbecûr serlêdanan pêk tîne, ji bo şert û mercên xebatê yên cûrbecûr, hilberên pêbawer, karanîna nerm guncan e.
· Di germahiya bilind, lerizîna bihêz û jîngehek xeternak de hewcedariyên rûnkirina beringê bicîh bînin.
Her xala rûnkirinê belavkerek rêjeyî ya volûmetrîk bikar tîne da ku mîqdara rûnkirinê kontrol bike, û makîneya tornê ya CNC dikare ji hêla PLC ve were kontrol kirin da ku bi rastî rûn peyda bike.
BircDsêwirandinPperformans
Avahiya eksena Y ya pozîtîf a entegre pir hişk, giran e, û performansa wê ji eksena Y ya interpolasyonê çêtir e.
· Pêvajoya kontûra balafirê ya nermtir û nermtir
· Pêvajoya rûber û konturên qurkirî yên tevlihev hêsantir dike
Li gorî "interpolasyona Y", "Y pozîtîf" di frezkirina rûberî de xwedî avantajên berbiçav e. Tevgera eksena Y ya "pozîtîf Y" li gorî eksena X perpendîkular e û tevgerek yek-eksenî ye. Tevgera eksena Y ya "interpolasyona Y" ji bo interpolasyona xêzek rast bi rêya tevgera hevdem a eksena X û eksena Y e. Li gorî "Y pozîtîf" ji bo rûbera frezkirinê, pêvajoya eksena "pozîtîf Y" bi eşkereyî geş û xweş e.
BirevebirinDçemShevdemEelektrîkSpindle
Hişkbûna bilind, torka bilind, karîgeriya bilindtir, qedandina çêtir, endekskirina rasttir.
Hemû parçeyên sereke yên makîneyê ji hesinê qalibkirî HT300 hatine çêkirin ku xwedî kapasîteya vegirtina şokê ya pir xurt e.
Taybetmendiyên makîneyên makîneyê bi milên elektrîkê yên rasterast-ajotinê
● Rastbûna pozîsyona kodkera zêdekirî ya zengila magnetîkî (sînus û kozîn): 20 çirkeyên arc,
Rastbûna endekskirina C-eksenê: 40 çirkeyên arc
● Leza bersivdayîna destpêkirin-rawestandinê ya bilez, dema makîneya amûrê teserûf dike û bi bandor kapasîteya hilberînê baştir dike
● Barê birrîna piçûk, teserûfa enerjiyê û teserûfa hêzê, parastina çêtir a makîneyên makîneyê û temenê karûbarê dirêjkirî
● Bi bandor lerizîna milê ji holê radike, bandora hevsengiya baş, qedandina baş, û qedandina rûyê perçeyên kar baştir dike
(Avantajên torînkirinê li şûna hûrkirinê, xuyangê torînkirina hişk, hişkiya rûyê Ra 0.2μm)
· Motora milê bi pergala sarkirinê ve hatî çêkirin da ku bandora veguheztina germî were tepeserkirin û misoger bike ku milê di germahiyek sabît de berdewam dixebite.
(Rastbûna runoutê ya dawiya pozê di nav 0.002 mm de ye, ku rastbûnek aramtir peyda dike)
· Milê senkronî yê ajotina rasterast a li paş ve siwarkirî, sazkirin û lênêrîn hêsantir e
· A2-5: 7016AC-pêş du paş du
· A2-6: pêş NN3020+100BAR10S, paş NN3018
A2-8: pêş NN3024+BT022B*2, paş NN3022
Giran-DutyêCastekIronBaseAûCpêkhateyan
Hemû qalibên makîneyê bi karanîna analîza hêmana dawî (FEA) têne çêtirkirin da ku şikestin û kapasîteya vegirtina şokê ya hildanê kêm bikin. Qalibên makîneyên makîneyê yên rêzeya sereke ya torneyan bi ribên têne xurtkirin da ku hişkbûn û aramiya germî zêde bikin. Qalibên serî û dûvikê yên kompakt û simetrîk hişkbûnê bêtir zêde dikin û rastbûna pozîsyonkirina bilind û dubarekirinê misoger dikin.
| Şanî | Nav | Yekbûn | 208MS | 208MSY |
| Gerrîn | Zêdetirîn diametera zivirîna nivînan | mm | Φ680 | Φ700 |
| Mezintirîn diametera makîneyê | mm | Φ370 | Φ300 | |
| Zêdetirîn diametera zivirînê li ser girêdera amûrê | mm | Φ300 | Φ300 | |
| Dirêjahiya herî zêde ya pêvajoyê | mm | 420 | 400 | |
| Dûrahiya di navbera du navendan de | mm | - | - | |
| Mil Gûndir Çak | Pozê milê | WEK A | A2-6 | A2-6 |
| Silindir/çakçê hîdrolîk | Înç | 8'' | 8'' | |
| Diametera kunê ya bi riya milê | mm | Φ79/66 | Φ79/66 | |
| Herî zêde. çîp bi dirêjahiya qulê re | mm | Φ65/52 | Φ65/52 | |
| Leza herî zêde ya milê | rpm | 4300 | 4300 | |
| Hêza motorê ya milê | kw | 18/22 | 18/22 | |
| Torka motorê ya milê | Nm | 91-227 | 91-227 | |
| Sub-Spindle Gûndir Çak | Pozê Sub-Spindle | WEK A | A2-5 | A2-5 |
| Silindir/çak a sub-hîdrolîk | Înç | 6" | 6" | |
| Diametera qulika Sub-Spindle | mm | Φ56 | Φ56 | |
| Qûtra kunê ya binavbera çîpê ya bin-Maksîmal | mm | Φ46 | Φ46 | |
| Leza herî zêde ya Sub-Spindle | rpm | 5500 | 5500 | |
| Hêza motorê ya Sub-Spindle | kw | 17.5 | 17.5 | |
| Parametreyên Xwarina Eksena X/ZN/S | Hêza motorê X | kw | 2.5 | 2.5 |
| Hêza motora Y | kw | - | 1.2 | |
| Hêza motora Z | kw | 2.5 | 2.5 | |
| Hêza motorê S | Kw | 1.2 | 1.2 | |
| rêwîtiya eksena X | mm | 236 | 204 | |
| rêwîtiya eksena Y | mm | - | 100±50 | |
| rêwîtiya eksena Z | mm | 510 | 492 | |
| Taybetmendiyên rêhesinê yên eksena X/Z | taybetmendiyê | 35 roler | 35 roler | |
| Taybetmendiyên rêhesinî yên eksena Y | taybetmendiyê | 25 roler | 25 roler | |
| rêwîtiya eksena S | mm | 600 | 600 | |
| Tevgera bilez a eksê X | Mm/deqîqe | 20 | 20 | |
| Tevgera bilez a eksena Z | Mm/deqîqe | 20 | 20 | |
| Tevgera bilez a eksena Y | Mm/deqîqe | - | 8 | |
| Tevgera bilez a eksena S | Mm/deqîqe | 24 | 24 | |
| Hêza servoyê Parametreyên Bircê | Cureyê kuleya hêzê | / | BMT55 | BMT55 |
| Qereqola amûran | / | 12T | 12T | |
| Hêza motorê ya M | kw | 5.5 | 5.5 | |
| Torka motorê ya eksena M | Nm | 35 | 35 | |
| Serê hêzê Leza herî zêde | rpm | 6000 | 6000 | |
| Taybetmendiyên hilgirê amûrê yên bi qûtra derve | mm | 25*25 | 25*25 | |
| Taybetmendiyên hilgirê amûrê yên bi qûtra hundirîn | mm | Φ40 | Φ40 | |
| Dema guhertina amûrê ya li kêleka | çirke | 0.15 | 0.15 | |
| Rastbûna cihgirtinê | / | ±2" | ±2" | |
| Rastbûna pozîsyonê ya dubarekirî | / | ±1” | ±1” | |
| Parametreyên Tailstockê | Qonaxa paşîn a hîdrolîk a bernamekirî | / | - | - |
| Tailstock herî zêde. sefer | mm | - | ||
| Dirêjahiya çengelê | mm | - | ||
| Seyaheta destan | mm | - | ||
| Konîkkirina destan | / | - | ||
| Pîvan | Pîvanên giştî | m | 2800*2100*1800 | 2700*2400*2000 |
| Giraniya makîneyê nêzîkî. | kg | 5900 | 5300 | |
| Yên din | Qebareya tanka şilava birrînê | L | 150 | 150 |
| Hêza pompa ava sarkirinê | kw | 0.75 | 0.75 | |
| Qebareya qutiya yekîneya hîdrolîk | L | 40 | 40 | |
| Hêza motorê ya pompa rûnê hîdrolîk | kw | 1.5 | 1.5 | |
| Qebareya depoya rûnê rûnkirinê | L | 2 | 2 | |
| Hêza motorê ya pompa rûnkirinê ya otomatîk | kw | 50 | 50 |
Kategoriyên berheman
-

Navenda Makînekirina CNC ya Hişkbûna Bilind a VC Series bi ...
-

Rêbernameya Xêzikî ya Stûna Tevgera Horizontal a Series HP...
-

Rêbernameya Xêzikî ya Stûna Tevger a Horizontal a Series HT...
-

Çêkirina CNC ya Çar-track a Giran a VS Series...
-

Navenda Makînekirina CNC ya Seriya V bi Hişkbûna Bilind
-

Navenda Makînekirina CNC ya Stûna Duqat a Seriya X
-

Navenda Makînekirina CNC ya 5-Eksenî ya Horizontal TKG1600
-

Navenda Komposit a CNC Vertical Turning û Frezkirinê...
-

Navenda Makînekirina CNC ya Leza Bilind GM Series
-

Frezkirina CNC ya Leza Bilind GT Series
-

Torneya CNC ya Dual-Spindle SK32
-

Navenda Makînekirina Vertikal a CNC RFTV510 Ji Bo Tekeran...