


Navenda Makînekirinê ya Pênc-eksenî FH135P
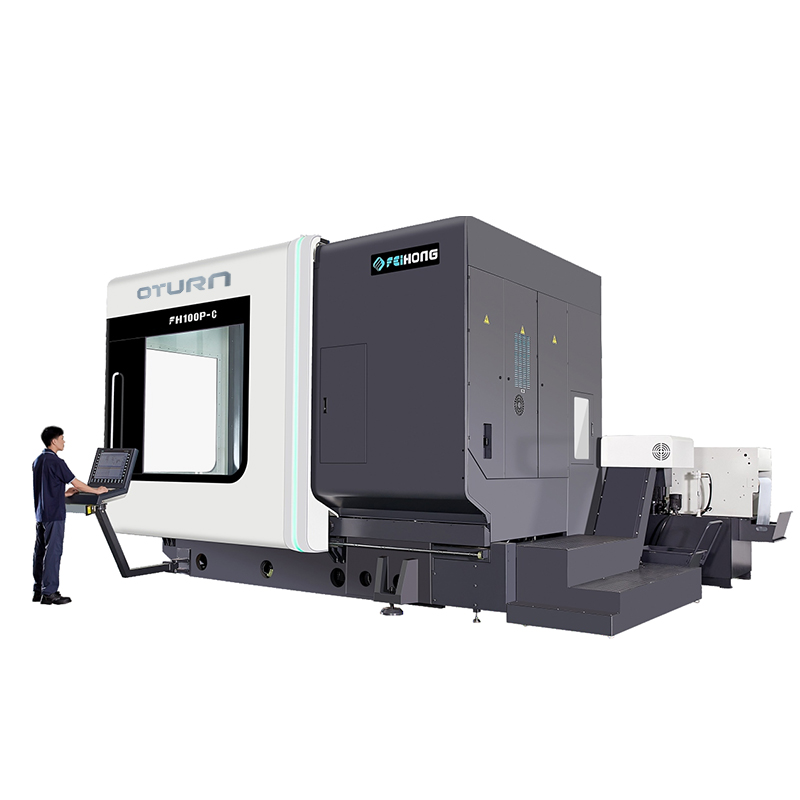
Pênc-eksenyekwextnavenda makînekirinê
Ajokera pêçayî ya sarbûnê ya vala ya eksena xêzikî ya XYZ
Veguhestina rasterast a mîlê rotary ya B\C DD
Sîstema pîvandina nirxa mutleq a çerxa girtî ya tevahî
Mîhengkirina sereke
Tabloya fonksiyonên aksesûarên standard (ji kerema xwe ji bo beşa kontrola elektrîkê li fonksiyona kontrolkerê binêrin)
| No | Şanî | Yekbûn | Hejmar |
| 1. | Kaşkirina mîneral a sereke ya FH | Danîn | 1 |
| 2. | Sîstema kontrolê ya Siemens ONE | Danîn | 1 |
| 3. | Nîşandan: Panela dîmendera destavêtinê ya 21.5 înç | Danîn | 1 |
| 4. | Serê zivirî yê pir-fonksiyonel ê pênc-eksenî yê FH (eksena B) | Danîn | 1 |
| 5. | FH-DGZX-28010/42B2 Milê elektrîkî yê frezkirinê (fonksiyona zivirîna parastî) | PC | 1 |
| 6. | Vîska Topê ya Sar a Vala ya Eksena X/Y/Z | PCS | 3 |
| 7. | Maseya Rotary ya Ajotina Rasterast a Frezê (eksena C) | Danîn | 1 |
| 8. | Kodkera mutleq a 29 bit a eksê B RCN8380 | PC | 1 |
| 9. | Kodkera mutleq a 28 bit a RCN2580 a eksena C | PC | 1 |
| 10. | Slaytên Xêzikî yên Roller ên INA | Set | 7 |
| 11. | Sîstema sarbûna ava spindle | Danîn | 1 |
| 12. | Spraya avê ya zengila makîneyê | Danîn | 1 |
| 13. | Avêtina avê ya bi serê pênc-eksenî ya bi şêweya nîvavê, fandina nîvavê | Danîn | 1 |
| ١٤. | Sîstema kilîtkirina ewlehiyê ya deriyên pêş û alî yên ku dixebitin | Danîn | 1 |
| 15. | Ronahîkirina qutiya kar a avnegir | PCS | 2 |
| ١٦. | Îstasyona hîdrolîk | Danîn | 1 |
| 17. | Amûra rûnkirina xwarina navendî ya navendî | Danîn | 1 |
| 18. | Tifinga avê û tifinga hewayê ya paqijkirina aliyê operasyonê | Danîn | 1 |
| 19. | Sîstema şilava birrînê (CTS 25bar) | Danîn | 1 |
| 20. | Pelê metalî yê parastinê yê bi tevahî girtî | Danîn | 1 |
| 21. | Qutiya operasyonê | Danîn | 1 |
| 22. | Klîmaya qutiya elektrîkê | Danîn | 1 |
| 23. | Destçerxa elektronîkî ya Siemens | PC | 1 |
| 24. | Guhêrbarê berdana amûra milê ya bi lingê dixebite | PC | 1 |
| 25. | Ronahiya sê-reng a makîneyê | Danîn | 1 |
| 26. | Kovarên amûran ên 40PCS HSK-A63 û sîstema servo ATC | Danîn | 1 |
| 27. | Pîvana gratingê ya nirxa mutleq a sê-eksenî ya X/Y/Z | Set | 3 |
| 28. | Rakêşa Çîpê ya Spiral û Veguhestina Çîpê ya Paşîn | Danîn | 1 |
| 29. | Amûra Probeya Infrared a Renishaw OMP60 | Danîn | 1 |
| 30. | Yekîneya danîna amûran a Renishaw NC4F230 | Danîn | 1 |
| 31. | Balîfên asta bingehê û boltên bingehê | Danîn | 1 |
| 32. | Rêbernameya teknîkî | Danîn | 1 |
Parametre
| Cins | Yekbûn | FH135P |
| Gerrîn | ||
| rêwîtiya eksena X | mm | 1450 |
| rêwîtiya eksena Y | mm | 1450 |
| rêwîtiya eksena Z | mm | 1000 |
| Dûrahiya ji pozê milê heta rûyê maseya kar | mm | 160-1160 |
| Serê frezkirinê ya horizontal | mm | 30-1030 |
| Leza xwarin/tevgera bilez | m/deqîqe | 40 |
| Hêza xwarinê | KN | 10 |
| Maseya zivirî (eksena C) | ||
| Mezinahiya maseya xebatê | mm | Ø1400x1300 |
| Barkirina herî zêde ya maseyê (frezkirin) | kg | 4000 |
| Leza herî zêde ya maseya frezkirinê | rpm | 50 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Torka rêjkirî | Nm | 1330 |
| Torka herî zêde | Nm | 2630 |
| Serê frezkirina swing a CNC (eksena B) | ||
| Rêzeya hejandinê (0=vertîkal/180=horizontal) | ° | -15~180 |
| Leza veguhastin û xwarina bilez | rpm | 50 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Torka rêjkirî | Nm | 1050 |
| Torka herî zêde | Nm | 2130 |
| Mil | ||
| Leza milê | rpm | 10000 |
| Hêza milê (S1) | Kw | 42/58 |
| Torka milê (S1/S6) | Nm | 215/350 |
| Konîkbûna milê |
| HSKA100 |
| Kovara amûran | ||
| Navrûya amûrê |
| HSKA100 |
| Kapasîteya kovara amûran | PCS | 40 |
| Dirêjahî/dirêjahî/giraniya herî zêde ya amûrê |
| Ø135/300/12 |
| Dema guhertina amûrê (amûr bi amûr) | S | 4 |
| Amûrê pîvandinê | ||
| Probeyeke înfrared | Renishaw OMP60 | |
| Amûra tespîtkirina amûran li qada pêvajoya xebatê | Renishaw NC4F230 | |
| Rastbûna pozîsyonê (ISO230-2 û VDI3441) | ||
| Rastbûna pozîsyonê ya X/Y/Z | mm | 0.006 |
| X/Y/Z Rastbûna pozîsyona dubare | mm | 0.004 |
| Rastbûna pozîsyona B/C |
| 8" |
| Rastbûna pozîsyona dubare ya B/C |
| 4" |
| Kontrolkera CNC | ||
| Sîstema CNC |
| Siemens YEK |
Taybetmendiyên Sereke yên Makîneyê | Mîhengkirina Avahiya Hişk a Baştirîn
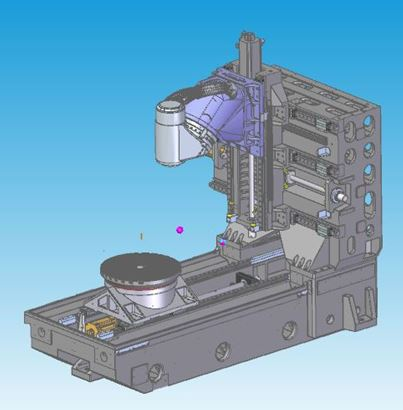
Taybetmendiyên Sêwiranê | Sêwirana Analîza Avêtina Têla Mekanîkî ya Herî Baş
◆Avahiya avêtina termosîmetrîk a tevahî-cûrbecûr, bi karanîna hesinê avêtinê yê pola bilind a Meehanite
◆Temping û dermankirina pîrbûna xwezayî ji bo rakirina stresa navxweyî
◆Lerizîna frekansa xwezayî ya avahîsaziyê stresa pêvajoya materyalê ji holê radike
◆Sêwirana stûnên qadeke mezin û hişkbûna bilind li ser tevahiya dîwar dikare bi bandor hişkbûn û rastbûna statîk û dînamîk baştir bike
◆ Ajokera pêçayî ya pêşengiya sarkirinê ya sê-eksenî
Milê Elektrîkî
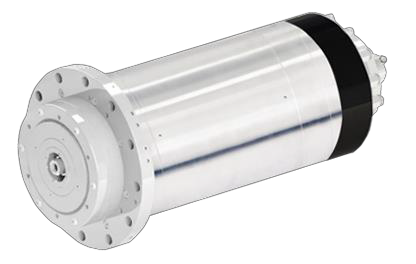
Taybetmendiyên Sêwiranê
◆Li gorî taybetmendiyên makîneyê, lêkolîn û pêşkeftin û hilberînê serbixwe.
◆Qûna konîk a HSK-A100 di modela FH135P de tê bikaranîn.
◆Sîstema sarbûna derveyî ji bo sarbûna gerandinê bikar bînin, ku dikare bi bandor serîlêdana milê elektrîkê misoger bike.
Serê frezkirina swing a CNC (eksena B)
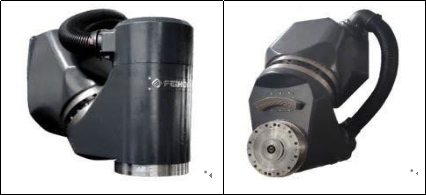
Taybetmendiyên Sêwiranê
◆Sêwirandin û hilberîna serbixwe.
◆Motora DD ya çêkirî zincîra veguhestina sifir bê sêwirana paşvekişandinê.
◆Taybetmendiyên lezandina bilind.
◆Kurttirîn mesafeya di navbera xala serê amûrê ya milê û xala piştgiriya avahîsaziyê de hişkbûna herî zêde ya birînê pêk tîne.
◆Bearingê YRT yê mezintir hişkbûnê baştir dike.
◆ Bi pergala pîvandina kodkera zivirî ya mutleq a rêzeya HEIDENHAIN RCN8380 ve hatî çêkirin, kontrola bi tevahî ya xeleka girtî, da ku rastbûna çêtirîn misoger bike.
◆Sêwirana pergala sarkirinê ya bi eksena B veguhestina germê kêm dike.
Maseya zivirî (maseya C-eksen)
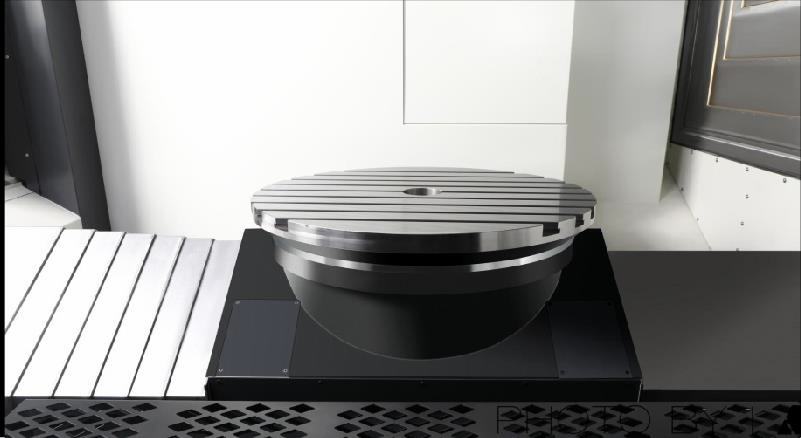
Taybetmendiyên Sêwiranê
◆Sêwirandin û hilberîna serbixwe.
◆Motora DD ya çêkirî zincîra veguhestina sifir bê sêwirana paşvekişandinê.
◆Taybetmendiyên bersiva lezkirin û hêdîbûnê yên bilind.
◆Bearingê YRT yê mezintir hişkbûnê zêde dike.
◆ Torque ajotinê ya mezin a bi nirxandin, pozîsyonkirin û pêvajoykirin bi pozîsyonkirina maseyê û cîhaza girtinê
◆ Pêdiviyên frezkirinê bicîh bîne, destwerdana perçeyên kar kêm bike û rastbûna hilberê baştir bike.
◆Bi pergala pîvandina kodkera rotary ya HEIDENHAIN-a rastbûna bilind ve hatî çêkirin, kontrola bi tevahî çerxa girtî da ku rastbûna çêtirîn misoger bike.
◆Sêwirana sîstema sarkirinê ji bo kêmkirina veguhestina germê.
Sîstema kontrolê
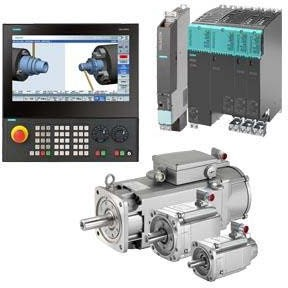
Taybetmendiyên hilbijartinê
◆Ji bo girêdana pênc-eksenî, mêvandara kontrolê NCU730.3B hilbijêre (ji bo hûrguliyên mîhengkirina pergalê li tabloya fonksiyonê binêre)
◆Bi fonksiyona RTCP
◆ Ajokera Siemens S120 bi kapasîteya zêdebarkirinê ya 3 qat û motora rêzeya 1FT bi taybetmendiyên kînematîkî yên bilind hilbijêrin
◆ TCU30.3+ICP427E wekî mêvandara înteraktîf a HMI hilbijêrin, IPC xwedî leza hesabkirinê û cîhê hilanînê yê bilindtir e
Sîstema guhertina amûrê ya otomatîk
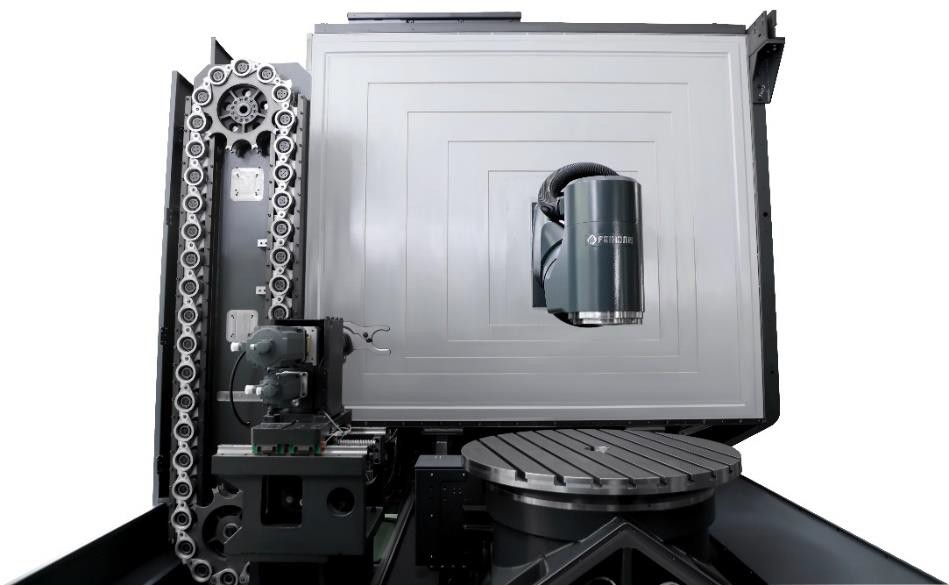
Taybetmendiyên Sêwiranê
◆ Sêwirandin û hilberîna serbixwe.
◆Hilbijartin û guhertina amûran ji bo kontrolkirina çalakiya termînalê motora servo bikar tîne, ku ev yek aramtir û rasttir e.
◆Bi fonksiyona rêveberiya amûran a Siemens ONE re têkelkirî, rêveberiya amûran bi bandortir dike.
Amûra danîna amûrên rakirinê
Taybetmendiyên Sêwiranê
◆Bi amûra danîna amûran a Ransishaw NC4F230R ya bi rastbûnek bilindtir ve hatîye stendin.
◆Mîhengkirina otomatîkî ya amûrê li ser makîneyê, nûvekirina otomatîkî ya tezmînata amûrê.
◆Amûra sazkirina amûran dikare were bilindkirin û daxistin da ku cîhê rûyê pêvajoyê were xilas kirin.
◆Sêwirana pelê metalî ya bi tevahî mohrkirî ji bo parastina amûrê ji zirara av û pelên hesinî di dema pêvajoyê de.
Probeyeke înfrared
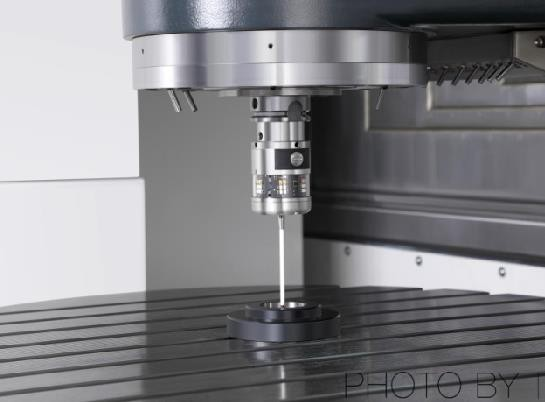
Taybetmendiyên Sêwiranê
◆Bi Yekîneya Sonda Jêrîn a Jêrîn a Renishaw OMP60 ve hatîye sazkirin.
◆Hevrêzkirina perçeyên kar û venêrîna mezinahîyê li ser makîneyê dikare xeletiyên venêrîna destî kêm bike û rastbûna hilberê û karîgeriya pêvajoyê baştir bike.
◆%90 teserûf di dema alîkariyê ya li ser keştiyê de.
Xuyabûnî
Sêwirana bergê navenda makînekirinê ya pênc-eksenî ya rêzeya FH li gorî standardên ewlehiyê yên CE yên hişk e. Pelê metalî yê bi tevahî qalind nahêle ku operator di dema pêvajoyê de bi xeletî bikeve qada xebatê, û di heman demê de nahêle ku şilava birrîna zexta bilind an çîp ji makîneyê were bikar anîn, ji bilî plakaya navê hişyariyê. , Deriyê xebitandinê di heman demê de bi guheztinek ewlehiyê ve hatî çêkirin da ku di dema xebitandin an lênêrînê de qezayan pêşî lê bigire. Û pencereyek çavan a mezin heye, ku ji bo operator hêsan e ku xebitandin û pêvajoya makîneyê fam bike.
Paqijî
Ji bo parastina çîpên ku di dema xebitandinê de çêdibin, bergê teleskopîk û pelê metalî yê parastinê bikar bînin, ji şilbûna birînê û zirara li mekanîzmayên din dûr bisekinin.
Ronahîkirin
Qada xebatê bi du çirayên LED ve hatîye sazkirin, û ronahiya ronahiyê li jor 800LUX tê parastin, ku ji bo operator hawîrdorek xebatê ya ronahî ya guncan peyda dike.
Karîgerî
Aliyê xebitandinê bi deriyekî xêzker ê celebê dabeşkirî ve hatîye stendin, ku cîhek vekirinê ya mezin peyda dike, ku ji bo ku perçeya kar bi karanîna kranê ji sê aliyan ve bi azadî were barkirin û dakêşandin hêsan e.
Kategoriyên berheman
-

Navenda Makînekirina CNC ya Hişkbûna Bilind a VC Series bi ...
-

Rêbernameya Xêzikî ya Stûna Tevgera Horizontal a Series HP...
-

Rêbernameya Xêzikî ya Stûna Tevger a Horizontal a Series HT...
-

Çêkirina CNC ya Çar-track a Giran a VS Series...
-

Navenda Makînekirina CNC ya Seriya V bi Hişkbûna Bilind
-

Navenda Makînekirina CNC ya Stûna Duqat a Seriya X
-

Navenda Makînekirina CNC ya 5-Eksenî ya Horizontal TKG1600
-

Navenda Komposit a CNC Vertical Turning û Frezkirinê...
-

Navenda Makînekirina CNC ya Leza Bilind GM Series
-

Frezkirina CNC ya Leza Bilind GT Series
-

Torneya CNC ya Dual-Spindle SK32
-

Navenda Makînekirina Vertikal a CNC RFTV510 Ji Bo Tekeran...