


Makîneya Drillingê ya Flange ya Şaftê ya Çar Îstasyonê
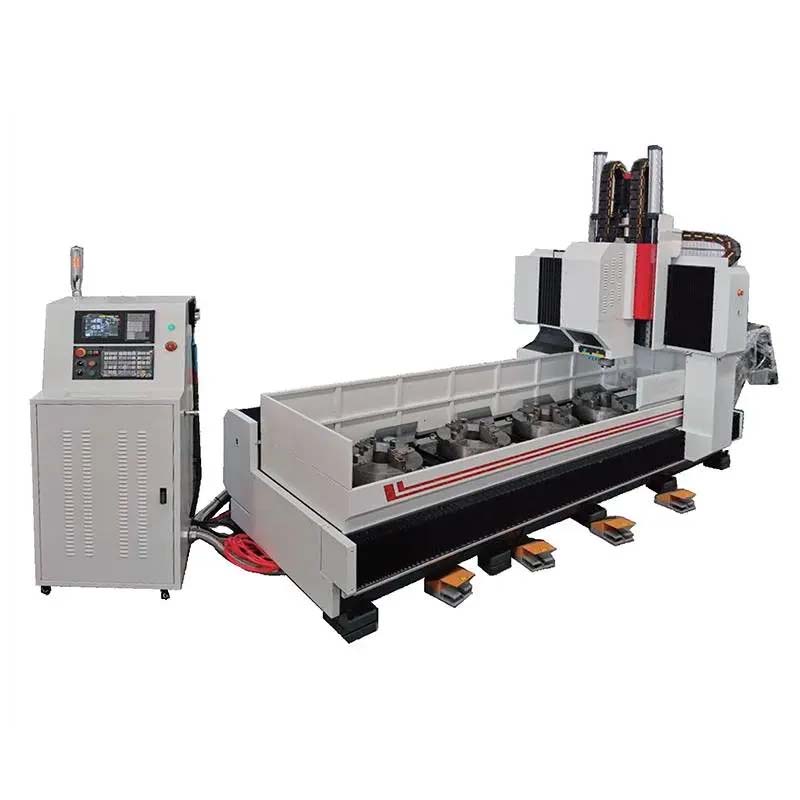
Taybetmendiyên Makîneyê
Makîneya qulkirin û frezkirinê ya CNC ya çar-stasyonî bi piranî ji bo hilberandina flanşên dorhêl tê bikar anîn, û di heman demê de dikare ji bo qulkirin / frezkirina bi bandor a perçeyên kar ên bi qalindahiya di nav rêza bandorker de wekî nîv şaft, plakayên dûz, flanş, dîsk û zengil / Tapkirin / reaming / gravurkirin û pêvajoyên din jî were bikar anîn. Kunên derbasbûyî û kunên kor dikarin li ser perçeyên materyalê yên hêsan û materyalên kompozît werin qulkirin. Makîne ji bo xebitandina hêsan bi dîjîtal tê kontrol kirin. Dikare otomasyon, rastbûna bilind, cûrbecûr cûrbecûr, hilberîna girseyî bi dest bixe.
Pêkhateya Makîneyê
Ev makîne bi giranî maseya xebatê, çar setên çakûçên xwe-navendî yên çar-çene yên hîdrolîk, gantryek mobîl, zincîrek şemitok a mobîl, serê hêzê ya qulkirin û frezkirinê, amûrek rûnkirinê ya otomatîk û amûrek parastinê, amûrek sarkirina gerandinê, pergalek kontrola dîjîtal, û pergalek elektrîkê heye. Pêkhateya hwd. Piştgirî û rêberiya rêberê xeta gerandinê û ajokera pêça pêşeng a rastîn, makîne xwedî rastbûna pozîsyona bilind û rastbûna pozîsyona dubare ye.
1. Maseya xebatê ya nivînan:
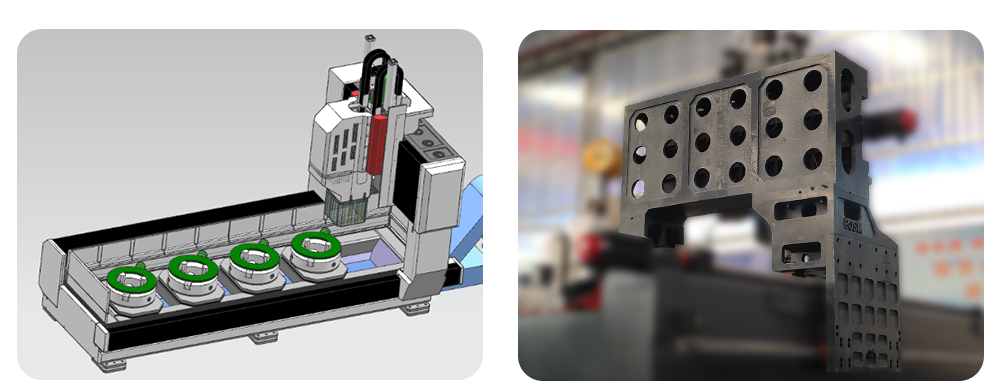
Nivîn ji perçeyên avahîsaziyê yên pola hatiye çêkirin. Bi dermankirina germkirina duyemîn hatiye qedandin. Xwedî hişkbûna dînamîk û statîk a baş e û deform nabe. Maseya xebatê çar setên çakûçên hîdrolîk ên çar-çene yên 500 mm yên xwe-navendî bikar tîne ji bo girtina bilez a perçeyên kar. Du cotên rêberên gerandina xêzikî yên kapasîteya ultra bilind li her du aliyên nivînê hatine sazkirin. Piştî bicihkirinê, du setên kilîtkirina bi şîddeta bilind a îtxalkirî. Kelepçeya rêlê ya bihêz bi hişkî li ser rêlê tê bicihkirin û kilîtkirin. Kelepçe bêyî ku zirarê bide şemitoka rêlê bi tevahî li hev dikeve. Dema vekirin û girtina kelepê tenê 0.06 saniye ye, ku dema pêvajoyê pir kurt dike. Pergala ajotinê motorek servo ya bêkêmasî ya otobusê û rastbûn bikar tîne. Vîska topê gantryê dimeşîne da ku di rêça eksena Y de biçe. Boltên verastkirî li binê nivînê têne belav kirin, ku dikarin bi hêsanî asta maseya nivînê rast bikin.
2.Gantry Mobîl:
Gantryya mobîl bi hesinê gewr 250 hatiye çêkirin. Bilindahiya tîrêja giran 800 mm ye da ku hêza wê zêde bibe. Du cotên rêberên xêzik ên gerok ên bi kapasîteya pir bilind li aliyê pêş gantryê hatine sazkirin. Slidera şîn cotek pêçên topê yên rastîn û motorek servo bikar tîne da ku slayda serê hêzê di rêça eksena Y de bigerîne. Seriyek hêza sondajê li ser slayda serê hêzê hatiye sazkirin. Tevgera gantryê ji hêla motora servo ve tê pêkanîn ku dayika pêça topê dixebitîne da ku li ser pêça topê bi riya girêdanek rastîn bizivire.
3.Zincîra mobîl a xêzkirinê:
Zincîra şemitok a mobîl pêkhateyeke avahîsaziyê ya hesinî ya qalibkirî ya rasteqîn e. Zincîra şemitok tê firehkirin û mezinkirin da ku mesafeya navenda rêhesina rêber zêde bibe. Du set cotên rêhesina rêberiya xêzikî ya bi kapasîteya ultra bilind û cotên pêçên topê yên rasteqîn bi milê rastbûna bilind ve girêdayî ne. Motora servo ya firnê serê hêza sondajê di rêça Z-eksenê de dimeşîne, ku dikare pêşveçûna bilez, pêşveçûna pîşesaziyê, paşvegerandina bilez, û rawestandina serê hêzê pêk bîne. Bi fonksiyonên şikandina çîpê ya otomatîk, rakirina çîpê, û rawestandinê.
4.Serê hêza sondajê:
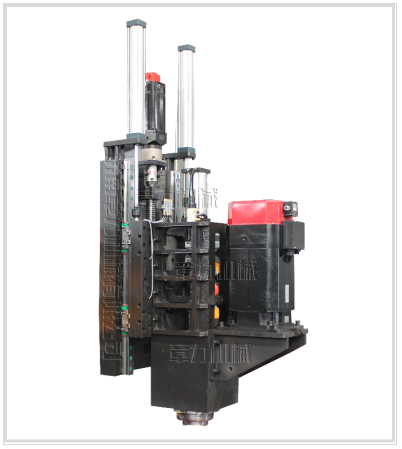
Serê hêza sondajê motorek servo milê taybet bikar tîne. Milê mekanîkî yê rast ji hêla hêdîbûna kembera senkronîk a dirandî ve tê ajotin da ku torkê zêde bike. Mil ji bo bidestxistina guheztina leza bê gav, bearingên têkiliya goşeyî yên Japonî yên sê, du û pênc rêzî yên pêş bikar tîne. Guhertina bilez û hêsan, xwarin ji hêla motora servo û pêça gogê ve tê ajotin. Tewerên X û Y dikarin werin girêdan, û kontrola çerxa nîv-girtî dikare were bikar anîn da ku fonksiyonên interpolasyona xêzik û dorhêl bi dest bixe.
5. Veguhestina çîpa otomatîk a zincîra dûz û cîhaza sarbûna belavbûyî
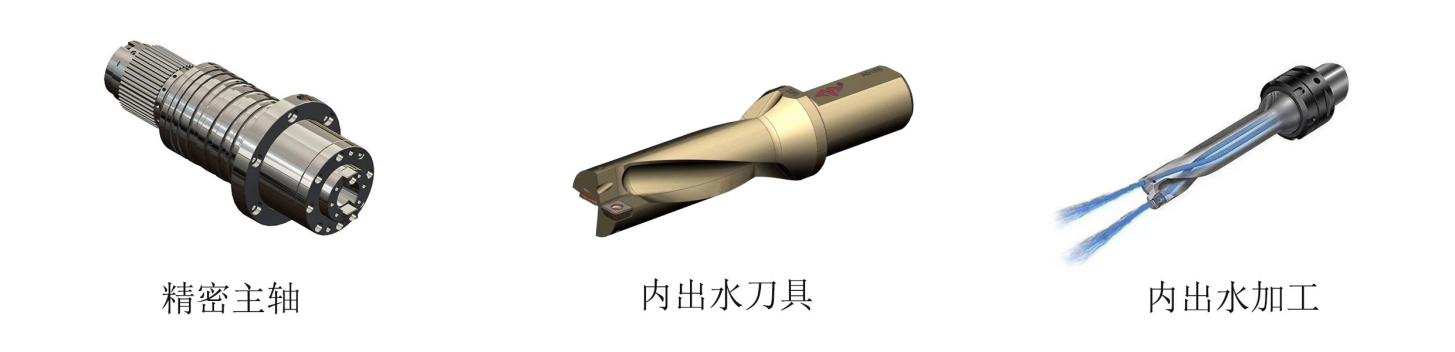
Ev makîne bi konveyorekî çîpê yê otomatîk ê zincîra dûz û berhevkarekî çîpê ve hatiye sazkirin. Amûra sarkirina gerok bi fîlterek kaxezî ve hatiye sazkirin, ku pompeyek sarkirina navxweyî ya zexta bilind û pompeyek sarkirina derveyî ya zexta nizm ji bo sarkirina navxweyî û derveyî ya amûrê heye.
5.1 Amûra rûnkirina otomatîk û amûra parastinê:
Ev makîne bi cîhaza rûnkirina otomatîk a zexta qismî ya volûmetrîk a orîjînal a Taywanê ve hatîye sazkirin, ku dikare bixweber rayên rêber, vîskên seriyê û cotên din ên tevgerê rûn bike, û ji bo misogerkirina temenê karûbarê makîneyê goşeyek mirî tune ye. Eksena X û Eksena Y ya makîneyê bi bergirên parastinê yên li dijî tozê hatine sazkirin, û parêzvanên şilbûnê yên avnegir li dora maseya kar hatine sazkirin.
6. CNCsîstema kontrolê:
6.1. Bi fonksiyona şikandina çîpê, dema şikandina çîpê û çerxa şikandina çîpê dikare li ser navrûya mirov-makîneyê were saz kirin.
6.2. Bi fonksiyona hildana amûran, bilindahiya hildana amûran dikare li ser navrûya mirov-makîneyê were danîn. Dema ku heta vê bilindahiyê tê qulkirin, serê qulkirinê bi lez li jorê perçeya kar tê bilindkirin, û dû re çîp tê şikandin, û dû re bi lez ber bi rûyê qulkirinê ve tê veguheztin û bixweber vediguhere kar.
6.3. Qutiya kontrola xebitandina navendî û yekîneya destan pergalek kontrola hejmarî bikar tînin û bi navgînek USB û dîmenderek LCD ve hatine sazkirin. Ji bo hêsankirina bernamekirin, hilanîn, nîşandan û ragihandinê, navgîna xebitandinê fonksiyonên wekî diyaloga mirov-makîneyê, telafîkirina xeletiyan û alarma otomatîk hene.
6.4. Amûr xwedî fonksiyona pêşdîtin û ji nû ve kontrolkirina pozîsyona qulê berî pêvajoyê ye, û xebitandin pir hêsan e.

7. Kelepçeya rêhesinê:
Kelep ji laşê sereke yê kelepê, aktûatoran û hwd. pêk tê. Ew pêkhateyek fonksiyonel a performansa bilind e ku bi hevkariya cotek rêberê xêzikî ya gerok re tê bikar anîn. Bi rêya prensîba berfirehkirina hêza bloka qubeyê, ew hêzek girtinê ya bihêz çêdike; ew xwedî gantryek sabît, pozîsyonek rast, dij-lerzîn û fonksiyonek ji bo baştirkirina hişkbûnê ye.
Xwedî taybetmendiyên jêrîn e:
Ø 1) Hêzeke girtin û ewledar, bihêz, di dema pêvajoya qulkirin û lêdanê de eksena XY ya nelivandinê digire.
Ø 2) Hêza girtinê ya pir zêde hişkbûna xwarina eksenî zêde dike û pêşî li lerzînê digire.
Ø 3) Bersiva bilez, dema bersivdayînê ya vekirin û girtinê tenê 0.06 saniye ye, ku dikare makîneyê biparêze û temenê pêça pêşeng zêde bike.
Ø 4) Rûyê domdar, nîkel-plated, performansa dijî-zingarê baş.
Ø 5) Sêwirana nûjen ji bo dûrketina ji bandora hişk dema tengkirinê.
Taybetmendîn
| Cins | BOSM-DS500 | Yekbûn | |
| Mezinahiya herî zêde ya kargehê | Dirêjahiya derve | 50-500 | mm |
| Bilindahiya herî zêde ya karê kar | 300 | Kg | |
| Qûtra nîv-mîlî ya kargehê | ≤200 | mm | |
| Dirêjahiya şaftê | 700mm dikare li gorî bingehê zêde bibe | mm | |
| Qalindahiya perçeyê kar | ≤5 caran ji qûtra qulkirinê | mm | |
| Serê hêza sondajê yê celebê ram ê vertîkal | Hejmar | 1 | Parçe |
| Konîkbûna milê | BT40 | ||
| Qûtra qulkirinê | Φ2-Φ36 | mm | |
| Menzîla lêdanê | M6-M24 | ||
| Leza milê | 30~3000 | r/mm | |
| Hêza motora servo spindle | 15 | Kw | |
| Dûrahiya ji binê milê heta maseya xebatê | 150-550mm±20 | mm | |
| Tevgera aliyî ya serê hêzê (Eksena X) | MAX. sefer | 2600 | mm |
| Leza X Axis | 0~8 | m/deqîqe | |
| Hêza motora servo ya X Axis | 2.4 | Kw | |
| Tevgera dirêjahî ya tîrêjê ya tevgerîn (Eksena Y) | MAX. sefer | 500 | mm |
| Leza Y Axis | 0~8 | m/deqîqe | |
| Hêza motora servo ya Y Axis | 2.4 | Kw | |
| Tevgera xwarina xewa vertîkal (eksena Z) | MAX. sefer | 400 | mm |
| Leza eksena Z | 0~4 | m/deqîqe | |
| Hêza motora servo ya Z Axis | Frena 1×2.4 | Kw | |
| Rastbûna cihgirtinê | 500x500 | ±0.03 | mm |
| Rastbûna endekskirinê | 360° | ±0.001° | |
| Mezinahiya makîneyê | Dirêjahî x firehî x bilindahî | 3600×1650×2300 | mm |
| Giraniya makîneyê | 8.5 | T | |
Kontrolkirina Kalîteyê
Her makîneyek bi interferometreyek lazer ji pargîdaniya RENISHAW ya Keyaniya Yekbûyî tê kalibr kirin, ku bi rastî xeletiyên pitch, paşvekişandin, rastbûna pozîsyonê, û rastbûna pozîsyona dubarekirî kontrol dike û telafî dike da ku aramiya dînamîk, statîk û rastbûna pêvajoyê ya makîneyê misoger bike. . Testa barika gogê Her makîneyek ceribandinek barika gogê ji pargîdaniya RENISHAW ya Brîtanî bikar tîne da ku rastbûna çerxa rastîn û ma rast bike.
rastbûna geometrîk a çînê, û di heman demê de ceribandinên birrîna dorhêlî pêk bînin da ku rastbûna makînekirina 3D ya makîneyê û rastbûna dorhêlê piştrast bikin.

Jîngeha karanîna makîneyên makîneyê
1.1 Pêdiviyên jîngehê yên alavan
Parastina germahiya hawîrdorê di astek sabît de ji bo makînekirina rastîn faktorek girîng e.
(1) Germahiya hawîrdorê ya berdest -10 ℃ ~ 35 ℃ ye. Dema ku germahiya hawîrdorê 20 ℃ be, divê şilbûn di navbera 40 ~ 75% de be.
(2) Ji bo ku rastbûna statîk a makîneyê di nav rêza diyarkirî de bimîne, pêdivî ye ku germahiya hawîrdorê ya çêtirîn ji 15 ° C heta 25 ° C bi cûdahiyek germahiyê be.
Divê ji ± 2 ℃ / 24 saetan zêdetir nebe.
1.2 Voltaja dabînkirina hêzê: 3-qonax, 380V, guherîna voltaja di navbera ± 10% de, frekansa dabînkirina hêzê: 50HZ.
1.3 Heke voltaja li qada karanînê nearam be, divê makîneya amûrê bi dabînkirina hêzê ya birêkûpêk ve were saz kirin da ku xebitandina normal a makîneyê misoger bike.
1.4. Divê makîneyê xwedî erdgirek pêbawer be: têla erdgir ji têla sifir be, divê çapa têlê ji 10 mm² kêmtir nebe, û berxwedana erdgir ji 4 ohm kêmtir be.
1.5 Ji bo misogerkirina performansa xebata normal a alavan, heke hewaya pêçayî ya çavkaniya hewayê pêdiviyên çavkaniya hewayê bicîh neyne, divê komek amûrên paqijkirina çavkaniya hewayê (nemkirin, paqijkirina rûn, fîltrekirin) berî ketina hewayê ya makîneyê werin zêdekirin.
1.6. Divê alav ji tîrêjên rojê yên rasterast, lerizîn û çavkaniyên germê, û ji jeneratorên frekans-bilind, makîneyên weldingê yên elektrîkê û hwd. dûr werin girtin, da ku rê li ber têkçûna hilberîna makîneyê an jî windabûna rastbûna makîneyê bigirin.
Xizmeta Berî û Piştî
1) Berî Xizmetê
Tîma Teknîkî ya Bossman, bi rêya lêkolîna daxwaz û agahdariya pêwîst ji xerîdaran û dûv re jî şandina bersivê ji endezyarên me re, berpirsiyarê ragihandina teknîkî bi xerîdaran re û çêkirina çareseriyan e, û alîkariya xerîdar di hilbijartina çareseriya makînekirinê ya guncaw û makîneyên guncaw de dike.
2) Piştî Xizmetê
A. Makîne bi garantiya yek-salî û ji bo lênêrîna jiyanê ya dirêj tê dayîn.
B. Di dema garantiya yek salî de piştî ku makîne gihîşt bendera armanc, BOSSMAN dê ji bo cûrbecûr xeletiyên ne-kesane yên li ser makîneyê karûbarên lênêrînê yên belaş û di wextê xwe de peyda bike, û her cûre parçeyên zirardar ên ne-kesane yên belaş di wextê xwe de biguhezîne. Xeletiyên di derveyî dema garantiyê de çêdibin dê bi lêçûnên guncaw werin tamîr kirin.
C. Piştgiriya teknîkî di 24 demjimêran de serhêl, TM, Skype, E-name, çareserkirina pirsên têkildar di wextê xwe de. Ger çareser nebe, BOSSMAN dê tavilê ji bo tamîrkirinê endezyarek piştî firotanê amade bike ku bigihîje cihê tamîrê, kirrûkar hewce dike ku ji bo VISA, bilêtên firînê û cîhê mayînê bide.
Malpera Xerîdar

Kategoriyên berheman
-

Navenda Makînekirina CNC ya Hişkbûna Bilind a VC Series bi ...
-

Rêbernameya Xêzikî ya Stûna Tevgera Horizontal a Series HP...
-

Rêbernameya Xêzikî ya Stûna Tevger a Horizontal a Series HT...
-

Çêkirina CNC ya Çar-track a Giran a VS Series...
-

Navenda Makînekirina CNC ya Seriya V bi Hişkbûna Bilind
-

Navenda Makînekirina CNC ya Stûna Duqat a Seriya X
-

Navenda Makînekirina CNC ya 5-Eksenî ya Horizontal TKG1600
-

Navenda Komposit a CNC Vertical Turning û Frezkirinê...
-

Navenda Makînekirina CNC ya Leza Bilind GM Series
-

Frezkirina CNC ya Leza Bilind GT Series
-

Torneya CNC ya Dual-Spindle SK32
-

Navenda Makînekirina Vertikal a CNC RFTV510 Ji Bo Tekeran...