


SerkeftîNavenda Tornkirinê ya CNCveberhênan hewce dike ku faktorên bingehîn werin destnîşankirin. Plansaziya stratejîk rêberiya vê kirînê dike. Bazara cîhanî ya navendên makînekirin û zivirandinê ya CNC mezinbûnek girîng pêşbînî dike, biRêjeya Mezinbûna Salane ya Tevlihev %6.6 ji 2024 heta 2030Beşa wê ya leza bilind pêşbînî dike%5.8 CAGR di navbera 2025 û 2035an deEv berfirehkirin pêwîstiya bi biryarên agahdar destnîşan dike.Çêkerê Tornê CNC ya Pir-Fonksiyonvebijarkên cûrbecûr peyda dike. TêgihîştinNavenda Zivirandinê ya Rastbûnêpir girîng e. Kirrûbir pir caran dipirsin, "Cûdahiya di navbera Navendek Zivirandina CNC û Tornek CNC de çi ye?"û"Meriv çawa di navbera Navendên Zivirîna Vertikal û Horizontal de hildibijêre?". Deh xalên girîng rêberiya kirîna agahdar dikin."
Xalên Sereke
- Pêdiviyên hilberîna xwe û pêdiviyên parçeyan fêm bikin. Ev ji we re dibe alîkar ku hûn mezinahiya makîneyê û hêza rast hilbijêrin.
- Nêrîn litaybetmendiyên makîneyêmîna hêza milê û vebijarkên amûran. Ev taybetmendî bandorê li ser başbûna karê makîneyê dikin.
- Sîstema kontrolê û nermalavê kontrol bikin. Ew makîneyê hêsan dikin ku were bikar anîn û bi pergalên din ve were girêdan.
- Rastbûna makîneyê û çawaniya ku ew germ û lerizînê birêve dibe, li ber çavan bigirin. Ev yek garantî dikeparçeyên bi kalîte bilind.
- Li ser lêçûna giştî bifikirin, ne tenê li ser bihayê. Ev lêçûnên xebitandinê, lênêrîn û nirxa pêşerojê jî dihewîne.
Pêdiviyên Hilberînê û Pêdiviyên Parçeyan ji bo Navenda Zivirandina CNC ya We
HilbijartinaNavenda Tornkirinê ya CNCbi têgihîştineke zelal a pêdiviyên hilberînê û pêdiviyên parçeyan dest pê dike. Ev faktor rasterast bandorê li taybetmendî û şiyanên pêwîst ên makîneyê dikin.
Kapasîteyên Mezinahiya Parçeyê û Giraniyê
Pîvanên fîzîkî û giraniya parçeyên ku atolyeyek dixwaze hilberîne faktorên bingehîn in. Kapasîteya makîneyek divê pêkhateyên herî mezin û giran bigire nav xwe. Mînakî, operasyonên tornkirinê yên CNC cûrbecûr mezinahiyên parçeyan bi rê ve dibin.
| Kategoriya Mezinahiya Parçeyê | Pîvan (mm) | Pîvan (inç) |
|---|---|---|
| Kêmtirîn | 2×2 | 0.079×0.079 |
| Zêdetir | 200×500 | 7.9×19.7 |
Taybetmendiyên makîneyê yên wekî dûrahiya di navbera navendan de dirêjahiya herî zêde ya parçeyê diyar dike, pir caran dora 500 mm (19.7 înç). Nivîna zivirî ya li ser nivînê dirêjahiya herî zêde ya parçeyê diyar dike, bi gelemperî dora 200 mm (7.9 înç). Kirrûbir divê piştrast bikin ku Navenda Zivirandina CNC ya bijartî dikare bi fîzîkî parçeyên wan ên hedef bigire û makîne bike.
Cureyên Materyalên Ku Têne Pêvajoyê
Cureyên materyalên ku atolyeyek hildiberîne bandorek girîng li ser hilbijartina makîne û amûran dike. Materyalên cûda xwedî astên hişkbûnê yên cûda ne, ku hewceyê hêza makîneyê û amûrên birrînê yên taybetî ne.
| Kategoriya Hişkiya Materyalê | Hişkbûna Rockwell (HRC) | Cureyên Tornê yên CNC yên Tîpîk |
|---|---|---|
| Alavên Makînekirî yên Zehmet | 45–70 HRC | Tornên CNC yên Torkê Bilind |
| Materyalên Pîşesaziyê yên Navîn-Hişk | 25–45 HRC | Tornên CNC yên Horizontal |
| Metalên Nerm û Bi Hêsanî Makînekirî | <25 HRC | Her Tornoyek CNC (tevî Makîneyên Asta Destpêkê, Benchtop, û Mîxên Milê Lezgîn) |
Amûrên CNC yên standard bi gelemperî digihîjin sînorek pratîkî liHRC 40Makînekirina materyalên li jor HRC 50 pir caran sazkirinên taybetî hewce dike, ku dikare hem dema makînekirinê û hem jî lêçûnê du qat bike. Mînakî, pola karbon/aloyî yên wekî 4140 bi standardî heya HRC 35 têne makînekirin. Ew li jor HRC 40 dijwar dibin. Polayên zengarnegir ên wekî 304 heya HRC 30 bikêr in, û ji HRC 35-ê wêdetir dijwar dibin. Polayên amûran ên wekî A2 dikarin heya HRC 45-ê makîne bibin, lê sazkirinên taybetî yên li jor HRC 50-ê hewce ne. Alozên aluminiumê bi gelemperî ji bo makînekirina CNC-ê ti sînorkirinên hişkbûnê nînin.
Qebareya Hilberînê û Derfeta Hilberînê
Qebareya hilberînê û rêjeya hilberînê ya pêwîst leza makîneyê, karîgerî û potansiyela wê ji bo otomasyonê diyar dikin. Hilberîna bi qebareya bilind demên çerxên zûtir û xebitandina pêbawer dixwaze. Atolyeyên ku hejmareke mezin ji parçeyan hildiberînin ji taybetmendiyên wekî xwaringehên barên otomatîk û entegrasyona robotîk sûd werdigirin. Ev zêdekirin destwerdana destan kêm dikin û xebitandina domdar herî zêde dikin. Berevajî vê, xebata bi qebareya kêmtir an prototîpê dibe ku otomasyonek wusa berfireh hewce neke. Şîyana makîneyê ya parastina hilberîna domdar di demên dirêj de ji bo gihîştina armancên hilberînê girîng e.
Taybetmendiyên Makîneyê û Kapasîteyên Navendeke Tornkirinê ya CNC
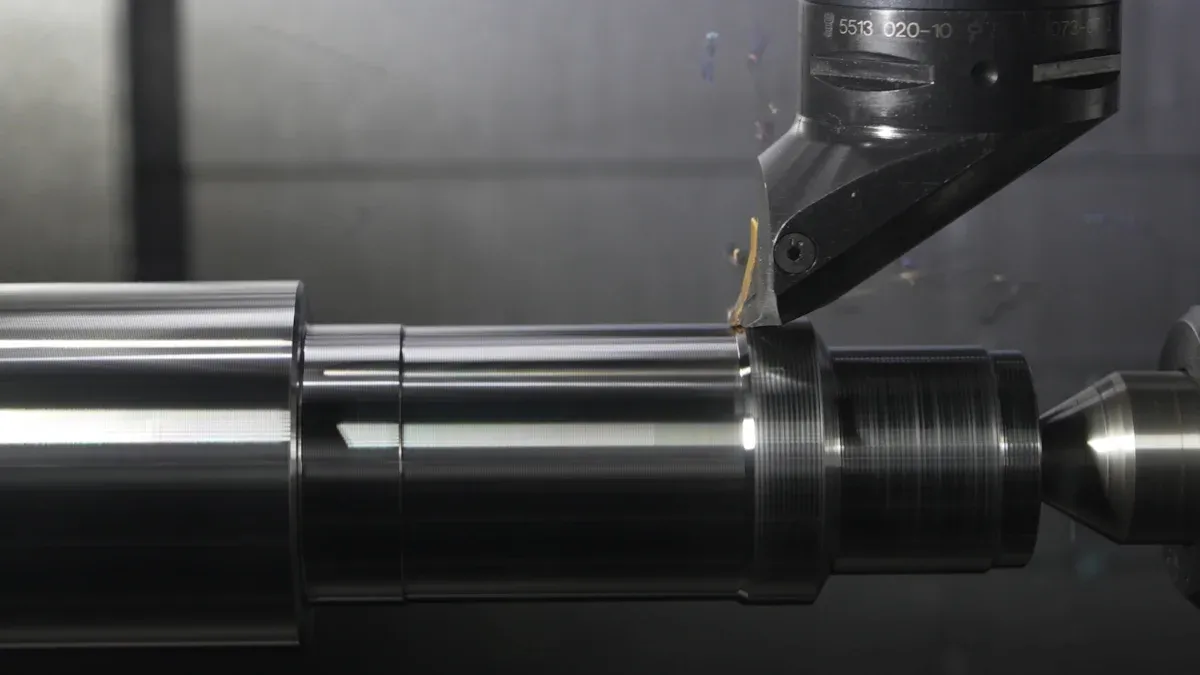
Taybetmendî û şiyanên makîneyan rasterast bandorê li ser şiyana atolyeyekê dikin ku parçeyan bi bandor û rast hilberîne. Kirrûbir divê van aliyên teknîkî bi baldarî binirxînin.
Mîhengkirin û Hêz a Milê
Mil dilê her operasyona torrkirinê ye. Şêwe û hêza wê şiyana birrîna makîneyê diyar dike. Leza milê, ku bi zivirînên di hûrdemê de (RPM) tê pîvandin, diyar dike ka perçeya kar çiqas zû dizivire. RPM-yên bilind ji bo qutreyên piçûktir û materyalên nermtir girîng in. Torka milê, hêza zivirandinê, ji bo makînekirina qutreyên mezintir û materyalên hişktir girîng e. Milek bihêz rakirina materyalê bi bandor misoger dike û demên çerxê kêm dike. Divê atolyeyan taybetmendiyên milê li gorî mezinahiyên perçeyên xwe yên tîpîk û celebên materyalan li hev bikin.
Vebijarkên Bircê û Amûran
Bircê amûrên birrînê digire û wan pêşkêşî perçeya kar dike. Sêwirana wê bandorek girîng li ser pirrengî û karîgeriya makînekirinê dike. Bircê bi konfigurasyonên cûrbecûr têne, wek VDI (Komeleya Endezyarên Alman) an BMT (Amûrên Li Ser Bingehê Hatine Çêkirin), ku her yek ji wan hişkbûn û şiyanên girtina amûran ên cûda pêşkêş dike. Hejmara stasyonên amûran li ser bircê diyar dike ku makîne bêyî destwerdana destan dikare bigihîje çend amûrên cûda. Zêdetir stasyonên amûran di yek sazkirinê de rê didin operasyonên tevlihev, û dema bêhnvedanê ji bo guhertinên amûran kêm dikin.
Mîhengkirina Axis û Amûrên Zindî
Şêweya eksê şiyanên tevgera makîneyê diyar dike. Torneke bingehîn a 2-eksê operasyonên zivirandinê li ser eksên X û Z pêk tîne. Makîneyên pêşketîtir, mîna makîneyeke pir-eksêNavenda Tornkirinê ya CNC, eksên zêde pêşkêş dikin, wek eksên Y ji bo qulkirin an frezkirina ne-navendî. Amûrên zindî ji bo Navenda Tornkirinê ya CNC pêşkeftinek girîng e. Ew dihêle ku makîne bêyî veguheztina perçeyê bo makîneyek din operasyonên frezkirin, qulkirin û lêdan pêk bîne. Amûrên zindî pêşkêş dikinnermbûna sêwirana mezintir ji bo parçeyên bi makîneya rast hatine çêkirinEw pêvajoyên makînekirinê yên tevlihevtir di yek carê de pêk tîne, sazkirinê hêsan dike û kedê kêm dike. Ev şiyan bi kêmkirina prosedurên sazkirinê yên nehewce rastbûn û dubarekirinê zêde dike. Atolye bi dest dixinçêkirina zûtir ji ber gerok û bearingên pêşkeftîAmûrên zindîdaneyê diparêze, ku pir caran dema veguhestina materyalan di navbera makîneyan de winda dibe, û demê teserûf dike. Ew di heman demê de rê dide gelek pêvajoyên frezkirinê rasterast li ser tornê, wekî dorvekirina qiraxan an zêdekirina taybetmendiyên eksenî/radyal. Ev hewcedariya veguhestina parçeyan bo frezeke CNC ji holê radike.
Sîstema Kontrolê û Nermalava ji bo Navenda Zivirandina CNC ya We
Sîstema kontrolê û nermalav mejiyê her makîneyeke nûjen pêk tînin. Ew destnîşan dikin ka operator çawa bi alavan re têkilî datînin û makîne çawa operasyonên tevlihev pêk tîne. Hilbijartina pergala kontrolê ya rast bernamekirina bi bandor, xebitandina pêbawer û entegrasyona bêkêmasî di hawîrdorek hilberînê de misoger dike.
Marka û Taybetmendiyên Kontrola CNC
Hilbijartina kontrola CNCnîşanbandorek girîng li ser performansa makîneyê û ezmûna bikarhêner dike. Hilberînerên cûda avantajên cihêreng pêşkêş dikin ku li gorî hewcedariyên hilberînê yên cûda hatine çêkirin.
| Nîşan | Berhemên Navenda Zivirandinê yên Sereke | Taybetmendiyên Sereke ji bo Navendên Zivirandinê |
|---|---|---|
| Otomasyona Haas | Tornên CNC yên rêzeya Haas ST | Navrûyên bikarhêner-dostane, torka bilind, çêkirina hişk, domdarî, pêbawerî, bihayên maqûl. |
| DMG Mori | Navendên zivirîna gerdûnî yên NLX Series | Hişkbûna bilind, aramî, rastbûn, çareseriyên otomasyona entegre, dîjîtalîzekirin, amadebûna Pîşesazî 4.0. |
| Mazak | Makîneyên pir-kar ên rêzeya INTEGREX | Tornkirin, frezkirin, qulkirin, û şûştinê li hev dike; ji bo parçeyên aloz îdeal e; konsepta iSMART Factory (entegrasyona IoT), xizmet û piştgiriya berfireh. |
| Okuma | Tornên CNC yên Seriya LB | Hêz, duristî, piralîbûn, Konsepta Germ-Dostane (îstîqrara germî), pergala kontrola OSP-P ya mîmariya vekirî (xwerûkirin, entegrasyona nermalavê). |
| Çareseriyên Doosan/DN | Tornên CNC | Operasyonên torkirina rastîn, kapasîteyên pir-eksenî, leza bilind a milê, pergalên kontrola pêşkeftî. |
Her marqe taybetmendiyên bêhempa peyda dike. Haas Automation balê dikişîne ser hêsaniya bikarhêner û erzanbûnê. DMG Mori tekez dike li ser hişkbûn û amadebûna Pîşesaziya 4.0. Mazak ji bo parçeyên tevlihev şiyanên pir-karî pêşkêş dike. Okuma aramiya germî û kontrolên mîmariya vekirî peyda dike. Doosan/DN Solutions rastbûn û fonksiyona pir-eksenî peyda dike.
Bernamekirin û Navrûya Bikarhêner
Navrûyeke bernamekirinê ya hêsan sazkirin û xebitandina makîneyê hêsan dike. Operator hewceyê pergalekê ne ku li gorî asta jêhatîbûna wan û tevliheviya parçeyan, bernamekirina koda G-yê ya bi bandor an jî bernamekirina danûstandinê destûrê bide. Navrûyeke bikarhêner a baş-dîzaynkirî dema perwerdeyê kêm dike û xeletiyan kêm dike. Ew di heman demê de bi hêsankirina afirandin û guhertina bernameyê hilberînê zêde dike.
Entegrasyon bi Sîstemên Heyî re
Entegrasyona bêqusûr bi pergalên darvekirina hilberînê (MES) an pergalên plansaziya çavkaniyên pargîdaniyê (ERP) yên heyî re ji bo dikanên nûjen pir girîng e. Ev girêdan rê dide danûstandina daneyên rast-dem, çavdêriya hilberînê û karîgeriya giştî baştir dike.Entegrasyona serketî plansaziyek baldar hewce dike.
- Ji bo rêgirtina li bêbandoriyên otomatîk, berî dîjîtalîzekirinê pêvajoyan bi baldarî nexşe bikin.
- Bi projeyek pîlot a biçûk dest pê bikin da ku rîskê sînordar bikin û ji ezmûnê fêr bibin.
- Ji bo şîrketên xwedî makîneyên nûjen, bi girêdana makîneyan û çavdêriya OEE (Bandoriya Giştî ya Amûran) dest pê bikin da ku têgihîştinên demrast ji bo çêtirkirinê bi dest bixin.
- Bizanin ku pêkanîna MES awayê xebata mirovan diguherîne û rêbernameyek baldar hewce dike.
- Ji destpêkê ve tîmê beşdar bike, pêwîstî û feydeyên wê rave bike.
- Ji bo ku her kes pergalên nû fêm bike, li perwerdeyê veberhênanê bike.
- 'Şampiyonên dîjîtal' tayîn bikin da ku piştgirî û perwerdehiya zêde bidin hevkarên xwe.
Ev pratîk veguheztinek xweş misoger dikin û feydeyên jîngehek hilberînê ya girêdayî herî zêde dikin.
Rastbûn û Rastbûna Navenda Zivirandina CNC

Bi destxistina parçeyên bi kalîte bilind bi giranî bi rastbûn û duristbûna makîneyê ve girêdayî ye. Ev taybetmendî rasterast bandorê li lihevhatina parçeyan û karîgeriya hilberînê ya giştî dikin.
Dubarekirin û Rastbûna Pozîsyonê
Dubarekirin tê wateya şiyana makîneyê ya vegera bi berdewamî bo pozîsyoneke bernamekirî.Rastbûna pozîsyonêrave dike ka makîne çiqas nêzîkî pozîsyonek hedef dibe. Her du jî ji bo hilberîna parçeyên wekhev di nav toleransên teng de girîng in. Makîneyek bi dubarekirina bilind piştrast dike ku her perçe bi ya paşîn re li hev dike, û bermayiyên ji nû ve çêkirinê kêm dike. Rastbûna pozîsyonê ya bilind tê vê wateyê ku makîne amûran tam li cihê ku bernamekirî ye datîne, ku ev ji bo geometrîyên tevlihev û pîvanên krîtîk girîng e. Hilberîner pir caran van taybetmendiyan peyda dikin, û kirrûkar divê piştrast bikin ku ew hewcedariyên hilberîna xwe bicîh tînin.
Nirxandinên Aramiya Termal
Guhertinên germahiyê bandorek girîng li ser rastbûna makîneyê dikin. Her ku pêkhateyên makîneyê di dema xebitandinê de germ dibin, ew berfireh dibin, û dibin sedema guhertinên pîvanî. Ev berfirehbûna germî dikare bibe sedema nerastbûnên di perçeyên makînekirî de. Stratejiyên bi bandor van bandoran kêm dikin. Atolyemîhengên germahiya kontrolkirî di deverên makînekirinê de biparêzin, pir caran cîhê îzole dikin û pergalên HVAC yên sofîstîke bikar tînin.Sîstemên sarkirinê yên pêşketî û parametreyên zivirandinê yên çêtirkirî hilberîna germê kêm dikindi dema makînekirinê de. Hin pergal algorîtmayên pêşkeftî bikar tînin da ku xeletiyên germî di wextê rast de bi karanîna sensorên germahî û modelên tezmînatê pêşbînî bikin û rast bikin. Mînakî, fîrmayek hewavaniyê bi karanîna sarbûna krîyojenîk rastbûna ±0.01 mm li ser dîskên Inconel bi dest xist, di heman demê de çêkerek krankê perçeyan bi sarbûna standard di nav toleransên 0.05 mm de domand.
Mekanîzmayên Kêmkirina Lerizînê
Lerizînên di dema makînekirinê de qedîmiya rûberê xirab dikin, temenê amûran kêm dikin, û rastbûna perçeyan xirab dikin. Ji ber vê yekê mekanîzmayên bi bandor ên kêmkirina lerizînê girîng in.Bikaranîna destgirên amûran ên bi têkiliya rû û konîk hişkbûnê bi girîngî zêde dikeû lerizînê kêm dike. Girtina kar a bi hêza kelepçekirinê û rastbûna bilind lerizîna parçeyan ji holê radike. Guherandina leza makînekirinê û xwarinên li gorî deverên stabîl li ser diyagrama lobê jî dikare lerizînê ji holê rake. Ev tê vê wateyê ku barkirina çîpê bi baldarî were rêvebirin dema ku leza zêde dibe an kêm dibe. Bikaranîna lingên amûrê yên stûrtir an kêmkirina dirêjkirina amûrê ji dawiya ewledar hişkbûnê zêde dike, xwarbûnê kêm dike, û frekansa lerizînê diguhezîne herêmên stabîltir.Destên amûrên kêmkirina lerzînê, ku bi materyalên pêşkeftî hatiye sêwirandin, lerizînan dimijin û belav dikin, û rê li ber veguhestina ji amûrê bo perçeya kar digirin.
Cihê Kargehê û Cihê Dikana Navenda Tornkirina CNC
Cihê fîzîkî yê berdest di tesîseke çêkirinê de bandorek girîng li ser hilbijartina makîneyê dike. Divê dikan bi baldarî ferqa makîneyê û pêdiviyên derdorê li ber çavan bigirin. Ev plansazî xebitandina bi bandor û jîngehek xebatê ya ewle misoger dike.
Pîvan û Nexşeya Makîneyê
Pîvanên rastîn ên makîneyê bi xwe girîngiya sereke ne. Hilberîner di derbarê dirêjahî, firehî û bilindahiyê de taybetmendiyên berfireh peyda dikin. Divê dikan piştrast bikin ku makîneya bijartî di nav devera diyarkirî de cih digire. Wekî din, divê nexşe alavên periferîk, wekî veguhezkarên çîpê, tankên sarincokê û kabîneyên elektrîkê bicîh bîne. Nexşeyek çêtirîn herikîna kar hêsantir dike û astengiyan asteng dike.
Gihîştina ji bo Parastinê
Ji bo lênêrîn û tamîrên rûtîn, hebûna cîhekî têr li dora makîneyê pir girîng e. Teknîsyen ji bo vekolînan, guhertina parçeyan û çareserkirina pirsgirêkan hewceyê gihîştina zelal a her aliyên makîneyê ne. Cihên teng dikarin demên lênêrînê dirêj bikin û xetereyên ewlehiyê zêde bikin. Plansazkirina gihîştina lênêrînê ji destpêkê ve operasyonên xizmetê yên pêşerojê hêsan dike.
Pêdiviyên Cihê Bikaranînê ya Materyalan
Birêvebirina materyalan a bi bandor li dora makîneyê rasterast bandorê li hilberîn û ewlehiyê dike. Dikkan ji bo barkirina madeyên xav û daxistina parçeyên qedandî hewceyê cîhê têr in. Herî kêm36 înç (3 ling)pir caran wekî bingehek ji bo rêyên zelal kar dike. Ji bo parçeyên mezintir an dirêjtir, kargeh pêşniyar dikin ku 7 heta 8 ling dûrî hebe. Ev amûr, qutiyên amûran, palet û erebeyan dihewîne, û pêşî li têkiliya neqesdî bi kontrolan digire. Bikarhênerek bi taybetî 10 ling di navbera tornekê û aşxaneyekê de veqetand da ku cîh herî zêde bike û karanîna krênek jib ji bo barkirina parçeyan hêsan bike. Li ber çavan girtina tevgera operator, nemaze ji bo kesên mezintir, herî kêm 6 ling pêşniyar dike. Ji bo ku cîh ji bo alavên wekî erebeyên qalibê were dayîn da ku alavên giran biguhezînin, dibe ku 7 heta 8 ling hewce bike. Kargeh divê rakirina tankên sarincê jî hesab bikin. Divê ew piştrast bikin ku çenga torneyê ne li gorî cihê ku operator dikare li makîneyek li kêleka wê bisekine ye ji bo ewlehiyê.
Budçe û Mesrefa Giştî ya Xwediyê ji bo Navendeke Tornkirinê ya CNC
Analîzek budceyê ya berfireh ji buhayê kirîna destpêkê wêdetir diçe. Ew hemî lêçûnên têkildarî xwedîkirin û xebitandina makîneyê di seranserê temenê wê de vedihewîne. Ev lêçûna giştî ya xwedîtiyê (TCO) wêneyek darayî ya rasttir peyda dike.
Bihayê Kirîna Destpêkê
Buhayê kirînê yê destpêkê veberhênana destpêkê ya makîneyekê temsîl dike. Ev lêçûn li gorî çîn, taybetmendî û şiyanên makîneyê pir diguhere. Kirrûbir divê budceya xwe bi hewcedariyên hilberîna xwe re li hev bikin.
| Çîna Makîneya Tornê ya CNC | Rêzeya Buhayê Kirîna Destpêkê |
|---|---|
| Torneya CNC ya Maseyê | 5,000 $ – 20,000 $ |
| Torneya Hilberîna Navîn | 30,000 $ – 100,000 $ |
| Torneya CNC ya Pir-Spindle an Tîpa Swîsreyî | 100,000 $ – 300,000 $+ |
Ev hejmar cûrbecûr vebijarkên berdest nîşan didin. Pêdiviyên taybetî yên firoşgehekê asta veberhênanê ya guncaw destnîşan dikin.
Mesrefên Xebitandinê û Karîgerî
Mesrefên xebitandinê mesrefên berdewam ên ji kirîna destpêkê pê ve jî vedihewîne. Ev mesrefên xerckirina enerjiyê, amûr, lênêrîn û kedê dihewîne. Makîneyeke bikêrhatî van mesrefên dubarekirî kêm dike. Makîneyên nûjen pir caran pêkhateyên teserûfa enerjiyê dihewînin, ku fatûreyên elektrîkê kêm dikin. Amûrên bi kalîte bilind dirêjtir dom dikin, û pirbûna guheztinê kêm dikin. Lênêrîna birêkûpêk rê li ber têkçûnên biha digire û temenê makîneyê dirêj dike. Xebata bikêrhatî di heman demê de demjimêrên kedê yên li ser her perçeyek kêm dike, û mesrefên giştî bêtir kêm dike.
Nirxa Ji Nû Ve Firotin û Kêmbûn
Makîne bi demê re nirxê xwe winda dikin, ev tê vê wateyê ku nirxa wan kêm dibe. Lêbelê, hin makîne nirxê xwe ji yên din çêtir diparêzin. Faktorên ku bandorê li nirxa firotanê dikin navûdengê çêker, dîroka lênêrîna makîneyê û girîngiya wê ya teknolojîk in. Veberhênana li marqeyek baş-navdar ku toreke karûbarê xurt heye pir caran dibe sedema nirxek firotanê ya çêtir. Parastina rast rewşa makîneyê jî diparêze, wê ji bo kirrûbirên pêşerojê balkêştir dike. Kirrûbir divê dema ku biryara veberhênana xwe didin nirxa demdirêj û kêmbûna potansiyel li ber çavan bigirin.
Xizmet û Piştgirî ji bo Navenda Tornkirina CNC ya We
Xizmet û piştgiriya bi bandor ji bo zêdekirina dema xebitandina makîneyê û misogerkirina hilberîna demdirêj pir girîng in. Kirrûbir divê pabendbûna hilberîner ji bo razîbûna xerîdar û hebûna alîkariya herêmî binirxînin.
Navûdeng û Pêbaweriya Hilberîner
Navûdengê hilberîner ji bo pêbaweriyê rasterast bandorê li ser performansa demdirêj a makîneyê û berdewamiya xebitandina atolyeyekê dike. Şîrketên ku xwedî tomarên baş in pir caran hilber û piştgiriya bilind peyda dikin. Mînakî, DMG MORI bi rêjeya ragirtina xerîdar a 95% pesnê xwe dide, ku razîbûna bilind nîşan dide. Haas Automation ji ber pêbawerî û hêsaniya karanîna xwe ji zêdetirî 10,000 atolyeyên Dewletên Yekbûyî baweriyê bi dest dixe. Hermle di heman demê de ji% 95 zêdetir razîbûna xerîdar bi dest dixe. Ev metrîk hilberînerên ku bi berdewamî makîneyên pêbawer û lênêrîna piştî kirînê ya hêja peyda dikin ronî dikin.
Berdestbûna Xizmeta Herêmî
Hebûna xizmeta herêmî ji bo kêmkirina derengketinên hilberînê yên biha pir girîng e. Demên bersiva bilez ji teknîsyenan garantî dike ku makîne bi lez vegerin ser kar.
| Asta Pêşanîyê | Dema Bersivê (Tîpîk) |
|---|---|
| Pêşîniya 1 (Krîtîk) | 2-4 demjimêran |
| Pêşîniya 2 (Bilind) | 4-8 demjimêran |
| Pêşîniya 3 (Navîn) | Roja kar a bê |
| Pêşîniya 4 (Nizm) | 2-5 rojên kar |
Tesîsên hilberînê yên bi girêdayî xeta hilberînê pir caran hewceyê vegirtinê 24/7 bi demên bersivdayînê yên 2 demjimêran ên garantîkirî ne. Methods Machine giraniyê dide demên bersivdayînê yên bilez ji bo xizmetê, û piştgiriya teknîkî ya zindî ya 24/7 bi rêya navendek banga ajansê ya li Dewletên Yekbûyî pêşkêş dike. Teknîsyenên tecrûbir li ofîsên herêmî li seranserê Amerîkaya Bakur bicîh bûne. Lêbelê, kalîteya xizmetê dikare biguhere. Bikarhênerek ragihand ku ew 9 roj li benda guhertina kemerê ji pargîdaniyek tamîrkirinê maye. Bikarhênerek din jî behs kir ku hema hema her gav ji bo makîneyên xwe yên Haas, Mazak, û Mori xizmeta roja din digirin, tewra dema ku çend demjimêran dûr bin jî.
Garantî û Piştgiriya Teknîkî
Têgihîştina garantî û piştgiriya teknîkî ya berdest veberhênanekê diparêze. Demên garantiya standard ji bo makîneyên nû bi gelemperî ji yek heta sê salan diguherin, li gorî hilberîner û modelê diguherin. Ev garantî bi gelemperî kêmasiyên di materyal û karî de vedihewînin, pir caran parçe û kedê, garantiyên performansê, û gihîştina piştgiriya teknîkî dihewînin. Vebijarkên garantiya dirêjkirî pir caran ji bo kirînê hene. Girîng e ku meriv şertên taybetî fam bike, di nav de garantî çi vedihewîne û çi ji wê dernaxe. Pêşniyarên piştgiriyê yên sereke ev in:
- Gihîştina piştgiriya teknîkî ya jêhatî û karûbarê bilez.
- Têxistina nûvekirinên nermalavê û piştgirîyê da ku makîneyê nûjen û bikêrhatî bimîne.
- Hebûna xizmet û tamîrên li cih ji bo kêmkirina dema bêhnvedanê.
Otomasyon û Berfirehkirina Pêşerojê bi Navendeke Tornkirinê ya CNC re
Dema kirîna makîneyekê, berçavgirtina otomasyon û şiyanên berfirehkirina pêşerojê pir girîng e. Ev taybetmendî piştrast dikin ku veberhênana dikanekê bi salan têkildar û berhemdar dimîne. Ew dihêlin ku karsazî xwe li gorî daxwazên hilberînê yên guherbar û pêşkeftinên teknolojîk biguncînin.
Potansiyela Entegrasyona Robotîk
Entegrasyona robotîk hilberîn û karîgeriyê bi girîngî zêde dike. Robot bi ser dikevin± 0.05 mm dubarekirin, hilberîna 24/7 çalak dike û karanîna makîneyan bi rêjeya 30% zêde dike. Robotên şeş-eksenî bi girgirên taybetî barên heta 80 kg hildigirin. Ew 2-2.5 caran ji rêbazên destan zûtir dixebitin. Ev dema barkirin û daxistinê heta 60% kêm dike. Robotên kaynakê yên CNC yên pêşkeftî rastbûna ±0.1 mm peyda dikin. Ew rêjeyên kêmasiyan bi rêjeya 40-50% kêm dikin û leza hilberînê bi rêjeya 30-35% zêde dikin. Robotên bi pergalên dîtinê bi dubarekirina ±0.02 mm civandina rast pêk tînin. Ew bi saya amûrên nerm dema sazkirinê heta 70% kêm dikin. Otomasyona robotîk ji bo barkirina materyalan, guhertina amûran û daxistina parçeyan dikare karanîna alavan ji 52% berbi zêdetirî 82% zêde bike. Ev başbûnek 30% temsîl dike. Entegrasyon bi makîneyên CNC re dikare dema çerxa navînî ya her parçeyê bi rêjeya 25% kêm bike. Ev dibe sedema destkeftiyên hilberînê yên girîng. Birêvebirina parçeyan a domdar û bê xeletî û verastkirina otomatîk rêjeyên bermayiyan bi qasî 8% kêm dike. Robot di heman demê de karên dubare, ji hêla fîzîkî ve dijwar û xeternak jî hildigirin. Ev karkerên mirovan ji bo rolên tevlihevtir azad dike ûewlehiya cîhê kar baştir dike.
Lihevhatina Xwarinkera Barê
Lihevhatina xwarinçêkera bar aliyekî din ê girîng ê otomasyonê ye. Xwarinçêkera bar bixweber madeya xav dide makîneyê. Ev yek ji bo demên dirêj xebata bênavber û bêçavdêrî gengaz dike. Atolye dikarin hilberînê bi şev an jî di demjimêrên bêkar de bidomînin. Ev yek karanîna makîneyê û rêjeya hilberînê herî zêde dike. Xwarinçêkerên bar bi rakirina hewcedariya barkirina materyalê ya destî lêçûnên kedê kêm dikin. Ew di heman demê de bi parastina herikîna materyalê ya domdar kalîteya parçeyan a domdar misoger dikin.
Sêwirana Modular ji bo Nûvekirinan
Prensîbên sêwirana modulî rê didin nûvekirinên pêşerojê. Ev yek van makîneyên taybet dikepêşeroj-parastî. Sêwiranên modulî rê didinji nû ve sazkirina makîneyanli gorî pêdiviyên projeyên taybetî. Ew nermbûnê peyda dikin da ku fonksiyonên sereke li gorî hewcedariyê yek bikin. Ev sêwiran nûvekirinên hêsantir ên hin pêkhateyan hêsan dikin. Ev bêyî ku hewce bike ku tevahiya makîneyê were guhertin diqewime. Ew piştrast dike ku makîne bi pêşketina teknolojiyê re têkildar dimîne.
Karîgeriya Enerjiyê û Bandora Jîngehê ya Navendeke Tornkirinê ya CNC
Li ber çavan girtina karîgeriya enerjiyê û bandora li ser jîngehê ji bo hilberîna nûjen bûye girîng. Ev faktor hem bandorê li lêçûnên xebitandinê û hem jî li pabendbûna dikanekê ya ji bo domdariyê dikin. Karsaz li makîneyên ku bi bandor dixebitin digerin û di heman demê de şopa xwe ya ekolojîk kêm dikin.
Xerckirina Hêzê û Mesref
Xerckirina enerjiyê ya makîneyekê rasterast bandorê li ser lêçûnên xebitandinê û bandora li ser jîngehê dike. ModernMakîneyên CNCpir caran pêkhateyên teserûfa enerjiyê û pergalên rêveberiya hêzê yên jîr vedihewînin. Ev pergal di dema xebitandinê û demên bêkar de karanîna enerjiyê baştir dikin. Hilbijartina makîneyek bi karîgeriya enerjiyê ya bilind fatûreyên elektrîkê kêm dike û emîsyonên karbonê kêm dike. Divê dikan hewcedariyên hêzê yên modelên cûda binirxînin û xerckirina enerjiya wan a demdirêj li ber çavan bigirin.
Sîstemên Rêveberiya Sarincokê
Rêvebirina sarincokê ya bi bandor estratejiya aqilmend a darayîEw teserûfa lêçûn û feydeyên jîngehê yên girîng peyda dike. Avêtina rast a sarincokê qirêjiya ax û avê kêm dike. Ew rê li ber qirêjkirina ekosîstemên ji materyalên zirardar digire. Ev pratîk her weha bi rêya teknîkên rêveberiya bermayiyên domdar emîsyonên zirardar kêm dike. Vegerandina sarincokan çavkaniyên xwezayî diparêze, daxwaza ji bo madeyên xav kêm dike.
Rêvebirina rast a sarincokê avantajên aborî jî pêşkêş dike. Bi rêya pergalên avêtin û vezîvirandina bi bandor lêçûnên rêvebirina bermayiyan kêm dike. Vezîvirandin dikare ji materyalên vegerandî jî dahat çêbike. Wekî din, ew navûdengê marqeyê ji bo pargîdaniyên ku avêtina domdar dikin zêde dike. Dikkan rêziknameyên jîngehê bicîh tînin, û pabendbûna bi qanûnên jîngehê yên bermayiyan re misoger dikin. Ev yek ji ceza û cezayên qanûnî yên têkildarî nelihevhatinê dûr dikeve. Ji hêla operasyonel ve, ew ewlehî û tenduristiya cihê kar baştir dike bi kêmkirina xetereyên ji bo karmendan. Ew her weha nûjenî û pejirandina teknolojîk teşwîq dike.
Birêvebirina rast a sarincokêji bo kêmkirina bandor û lêçûnên jîngehê girîng eEw temenê şûşeya sarincê dirêj dike, hewcedariya bi guhertina dubare kêm dike. Ev bi xebata bêkêmasî ya makîneyan hilberîna cihê kar zêde dike. Ew kalîteya parçeyên makînekirî baştir dike, û qedandina rûyê çêtir misoger dike. Ew di heman demê de konsantrasyona hedef sabît dihêle, ku dibe sedema performansa makînekirinê ya pêbawertir. Ev jîngehek xebatê ya ewletir û saxlemtir pêş dixe. Ew alavên makînekirinê yên biha diparêze û temenê amûran dirêj dike.Sîstema sarkirinê ya CNC ya Fusion Coolant Systems a li ser bingeha CO₂ Pure-Cut®alternatîfek paqijtir pêşkêş dike. Ev sîstem CO₂ ya superkrîtîk (scCO₂) wekî navgînek sarkirinê bikar tîne. Bandora li ser jîngehê kêm dike, bermayiyên zirardar ên sarincê ji holê radike, û ewlehiyê bi rêya van tiştan zêde dike:
- Sifir Bermayiya Sarincokê: scCO₂ piştî karanînê bê zirar buhar dibe.
- Kêmkirina Bikaranîna Enerjiyê: Pure-Cut® hewceyê kêmtir enerjiyê ye.
- Çavkaniya CO₂ ya Berdewam: CO₂ ya ku tê bikar anîn bi gelemperî ji nû ve tê bikar anîn.
Stratejiyên Kêmkirina Bermayiyan
Bicîhanîna stratejiyên kêmkirina bermayiyan ên bi bandorxerckirina materyalan û lêçûnên avêtinê kêm dike. Dikkan dikarin çend rêbazên îsbatkirî bi kar bînin.
- Nermalava Hêlînê Bikar Bîne: Ev danîna parçeyan otomatîk dike da ku cîhê nexwarî kêm bike. Ew bermayiyên pelê metal, dema birînê, xisarbûna amûran û lêçûnên avêtinê kêm dike.
- Guhertina bo Makînekirina Nêzîkî Şeklê Torê: Ev bi valahiyek dest pê dike ku pir dişibihe beşa dawîn. Ew mîqdara materyalê ku were rakirin kêm dike, demên çerxê kurt dike, û temenê amûrê dirêj dike.
- Rêyên Amûrên Jîrtir Hilbijêrin: Stratejiyên wekî paqijkirina adapteyî rakirina materyalan baştir dikin. Ew tevgerên zêde kêm dikin û rê li ber birîna hewayê digirin, bermahî û xisarê kêm dikin.
- Xurandin û Leza Dial-In: Rêkxistina rast pêşî li qedandina rûyê nebaş, deformasyona materyalê, û çêbûna çîpên zêde digire. Ev yek qebareya ji nû ve xebitandin û avêtinê kêm dike.
- Berî Birînkirinê Simulasyon Bikin: Bicîhanîna birînên ceribandinê yên virtual dibe alîkar ku xeletiyên potansiyel werin destnîşankirin û rastkirin. Ev yek rê li ber windabûna materyalê û ji nû ve xebitandinê digire.
Perwerdehiya Operator û Taybetmendiyên Ewlehiyê yên Navenda Zivirandina CNC
Hêsaniya Xebatê û Xeta Fêrbûnê
EwXêza fêrbûnê ji bo makînekirina CNC di destpêkê de dikare dijwar beLêbelê, bi pratîkê re ew bêtir bînbar dibe. Çend faktor bandorê li vê tevliheviyê dikin. Ev tê de zanîna teknîkî di pergalên mekanîkî û elektrîkê de, jêhatîbûna CAD/CAM, jêhatîbûna bernamesaziyê wekî G-kod, û ezmûna pratîkî hene. Sîstemên kontrolê yên nûjen armanc dikin ku vê pêvajoyê hêsan bikin. Mînakî,HEIDENHAIN TNC7xwedî navrûyek hêsan û bikarhêner-dostane ye. Operator dikarin ekrana sereke bi bijareyên xwe yên taybetî xweş bikin, ku ev jî qurveya fêrbûnê kêm dike. Vîdyoyên pêvajoyê yên çêkirî rêberiya bikarhêneran di karên hêsan de dikin, û alîkariya operatorên nû dikin ku zûtir fêr bibin. Bi heman awayî,Kontrolkerê Birayêpir dişibihe Haasê, ji ber vê yekê ji bo kesên ku xwedî ezmûna Haasê ne adaptekirina wê hêsan dike. Belgekirina Brother Speedio pir baş û baş hatiye nivîsandin. Kontrola Speedio pir hêsan e ku meriv bikar bîne. Bikarhêner dikarin zû dest pê bikin û bixebitin. Kontrolên nûjen bi gelemperî ji bo operasyonên bingehîn ên wekî sazkirina amûran, veqetandinên kar û xebitandina bernameyan, bi gelemperî di nav çend demjimêran de, hêsan têne fêr kirin.
Bernameyên Perwerdehiyê yên Pêşkêşkirî
Bernameyên perwerdehiyê yên berfirehji bo operatorên nû pir girîng in. Perwerde divê têgehên bingehîn ên CNC, bernamekirina koda G û simulasyonan bigire nav xwe. Ew her weha nermalava CAD/CAM, hilbijartina amûran, xwendina nexşeyê, matematîka bingehîn û zanista materyalan jî dihewîne. Ezmûna pratîkî ji bo pêşkeftina jêhatîbûna pratîkî pir girîng e. Ev xebitandina makîneyê ya çavdêrîkirî, karanîna simulator û xebata projeya cîhana rastîn dihewîne. Operator hewceyê perwerdehiyê ne di çareserkirina pirsgirêkan û çareserkirina pirsgirêkan de. Ev parastina pêşbînîkirî, destnîşankirin û çareserkirina pirsgirêkên makîneyê, sererastkirina dûrketinan, têgihîştina kodên alarmê û zanîna kengê zêdekirina pirsgirêkan dihewîne. Protokolên ewlehiyê jî girîng in. Perwerdehiya berfireh divê lihevhatina OSHA, ewlehiya makîneyê, prosedurên rawestandina awarte û ergonomîkê ji bo pêşîgirtina li birîndaran dihewîne. Perwerdehiya nûjen her weha têgehên Pîşesaziya 4.0, perwerdehiya li ser bingeha simulasyonê an rastiya virtual (VR) û modulên li ser hilberîna kesk vedihewîne.
Qulfên Ewlehiyê û Parêzvan
Parêzvanên makîneyan asteng an cîhazên ewlehiyê ne.ku beşên xeternak ên alavan dorpêç dikin. Ew pêşî li têkiliya bi beşên tevgerbar digirin. OSHA standardên parastina makîneyan ên taybetî diweşîne. Sê cureyên sereke yên parêzvanên makîneyan hene: parêzvanên sabît, parêzvanên kilîtkirî, û parêzvanên verastkirî. Parastvanên kilîtkirî, an jî kilîtkirinên ewlehiyê, astengiyên tevgerbar in ku bi mekanîzmayek ewlehiyê re têne hev kirin. Ev mekanîzma dema ku tê vekirin makîneyê radiwestîne. Tedbîrên din ên ewlehiyê perdeyên ronahî, doşekên têkiliya ewlehiyê, û cama ewlehiyê ya makîneya CNC ne. Guhestgehên Rawestandina Awarte (E-rawestan) bişkokên sor ên mezin in ku bi lez makîneyê diqedînin. Prosedûrên kilîtkirin/etîketkirinê (LOTO) alavan bi fîzîkî bêbandor dikin.Kontrolkirina berî operasyonê ji bo operatoran pir girîng eBerî destpêkirinê, operator divê ji bo parêzvanên sist an winda, kabloyên zirardar, alavên sist, û fonksiyonên hemî taybetmendiyên ewlehiyê kontrol bikin.ANSI 11.19 (2010)pîvanên performansê ji bo parastinê peyda dike. Ev standard ji bo hemî makîne û alavan derbas dibe. Ew standardên parastinê hêsan dike.
Nirxandineke berfireh ji bo her cûreyê girîng eNavenda Tornkirinê ya CNCkirîn. Divê dikan nirxa demdirêj û vegera veberhênanê li ser lêçûna destpêkê bidin pêşiyê. Ev nêzîkatiya stratejîk veberhênanek çêtirîn misoger dike. Hemî faktorên ku hatine nîqaş kirin bi baldarî binirxînin. Ev baldarî rê li ber kirînek serketî û hilberîner ji bo dikana we vedike, û şiyanên wê ji bo salên pêş de zêde dike.
Pirsên Pir tên Pirsîn
Cûdahiya di navbera Navendek Zivirandina CNC û Tornek CNC de çi ye?
A Torneya CNCbi giranî operasyonên tornkirinê pêk tîne. Navendeke tornkirinê ya CNC şiyanên pêşkeftîtir pêşkêş dike. Ew pir caran amûrên zindî, gelek tewer û taybetmendiyên otomasyonê dihewîne. Ev zêdekirin rê didin ku di yek sazkirinê de frezkirin, qulkirin û lêxistin were kirin.
Feydeyên sereke yên amûrên çalak li ser Navendeke Tornkirinê ya CNC çi ne?
Amûrên çalak piralîbûna navenda tornkirinê bi girîngî zêde dikin. Ew dihêle ku makîneyê operasyonên frezkirin, qulkirin û lêdanê bike. Ev yek hewcedariya veguhestina parçeyan bo makîneyek din ji holê radike. Atolye nermbûnek sêwirandinê ya mezintir bi dest dixin û demên sazkirinê kêm dikin.
Çima aramiya germî ji bo Navendeke Tornkirinê ya CNC girîng e?
Aramiya germî ji bo parastina rastbûnê pir girîng e. Parçeyên makîneyê dema ku di dema xebitandinê de germ dibin fireh dibin. Ev firehbûn dibe sedema guhertinên pîvanî. Sîstemên sarkirinê yên bi bandor û modelên tezmînatê van bandoran kêm dikin. Ew kalîteya parçeyan a domdar misoger dikin.
Mesrefa Giştî ya Xwedîtiyê (TCO) ji bo Navendeke Zivirandina CNC tê çi wateyê?
TCO hemû lêçûnên têkildarî makîneyekê di seranserê temenê wê de vedihewîne. Ev ji buhayê kirîna destpêkê wêdetir diçe. Ew lêçûnên xebitandinê yên wekî enerjî, amûr û lênêrînê vedihewîne. TCO her weha ked, amortisman û nirxa firotanê ya potansiyel jî li ber çavan digire.
Dema weşandinê: 12ê Kanûna Pêşîn a 2025an