


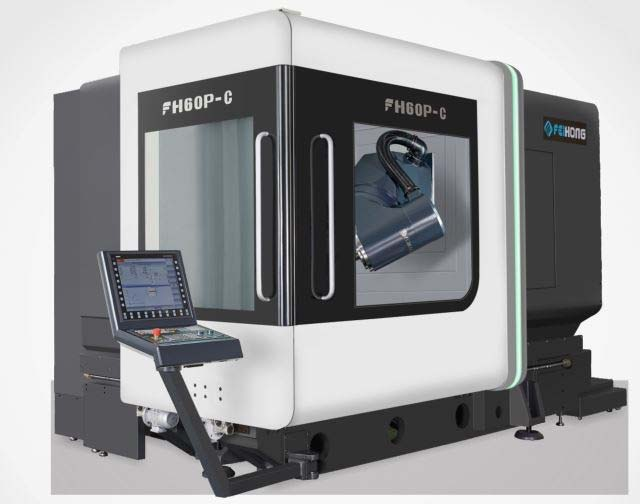
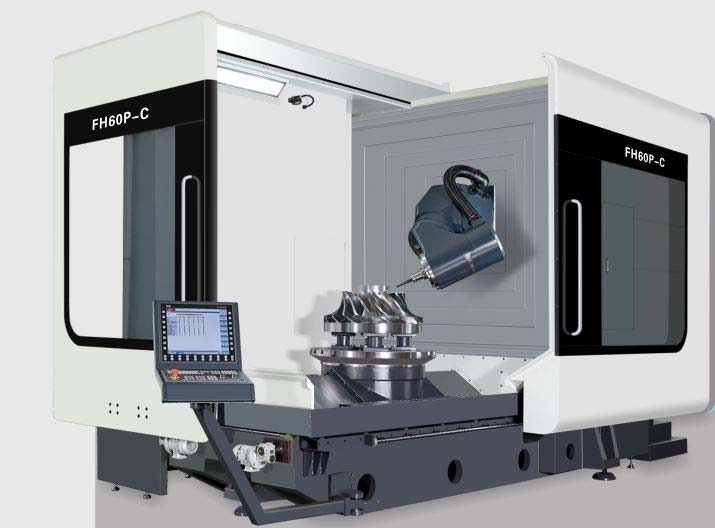
5-eksenî Frezkirina Hevdem a Tornkirinê 60P-C
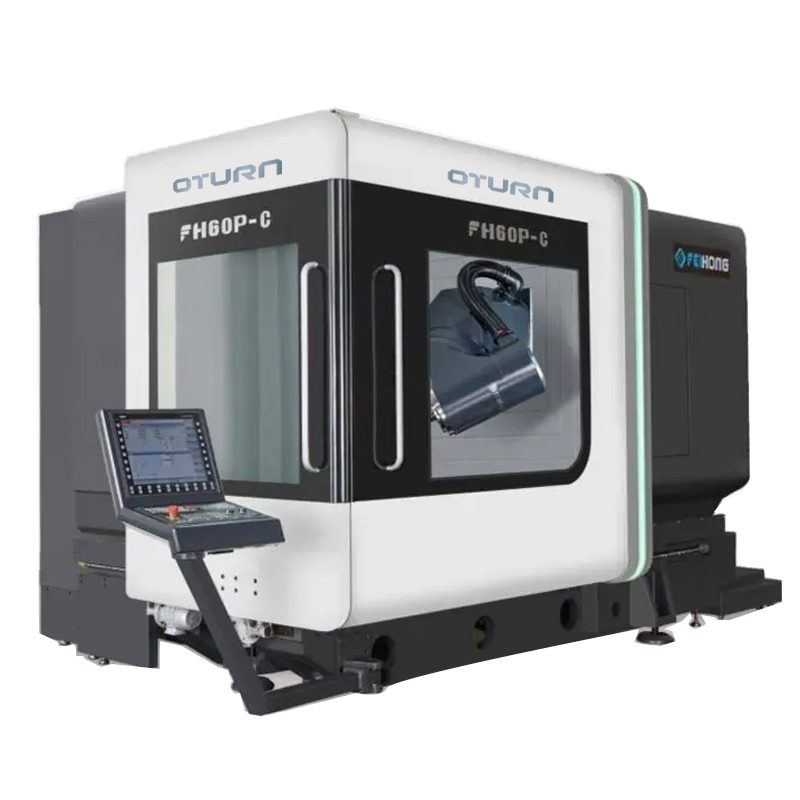
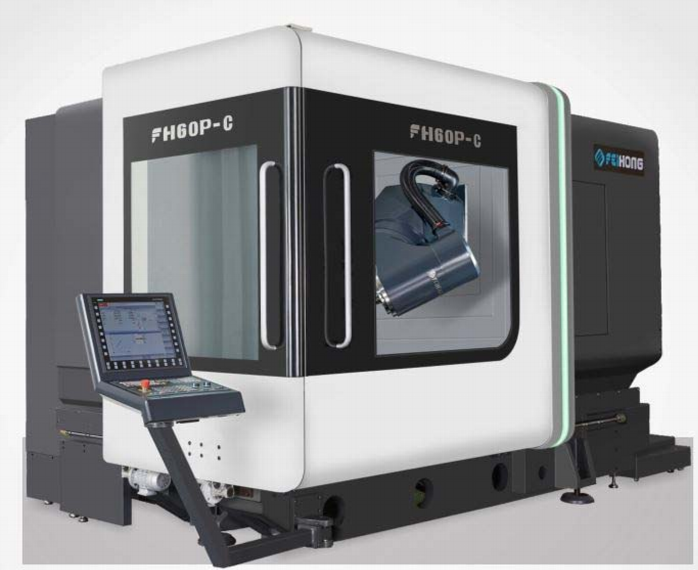
Çarçoveya dabînkirinê
Tabloya fonksiyonên aksesûarên standard (ji kerema xwe ji bo beşa kontrola elektrîkê li fonksiyona kontrolkerê binêrin)
1. Kontrolkera Siemens 840DSL
2. Serê swing a pir-fonksiyona pênc-eksenî ya Brand Own
3. Milê elektrîkî DGZX-24012/34B2-KFHWVJS
4. Sîstema guhertina amûra otomatîk a kovara amûran a HSK-A63 40
5.X/Y/Z ajokera pêça goga sarbûnê ya vala
6. Slaytên xêzikî yên Roller (her yek 2 ji bo eksena X/Y/Z) - BOSCH REXROTH
7. Serwerê optîkî yê X/Y/Z sê-axe bi tevahî girtî-loop
8. Amûra kontrolkirina germahiya qutiya elektrîkê
9. Sarkera milê
10. Amûra gerandina çîpê ya spiral û wesayîta çîpê ya hesin a paşîn
11. Av ji navenda milê, spreya avê ya halqeyî
١٢. Hewayê li navenda milê bifînin, û di halqeyê de jî bifînin.
13. Heyva nîvçe ya serê pênc-eksenî avê difirîne, û heyva nîvçe jî hewayê difirîne.
14. 1 cureyê kilîtkirina ewlehiyê ji bo deriyên pêş û kêlekê yên xebatê
15. Amûra sarkirina gerandina milê.
16. Çira floresan a avnegir a xebatê
17. Amûra îstasyona hîdrolîk
18. Yekîneya Sonda Jêrsor a Renishaw OMP60
19. Renishaw Laser Tool Setter
20. Amûra rûnkirina xwarina otomatîkî ya navendî ya navendî
21. Çeqela avê ya paqijkirinê û navbeynkariya hewayê ya aliyê operasyonê
22. Pergala sarbûna şilavê birrînê
23. Pelê parastinê yê bi tevahî girtî
24. Qutiya operasyonê
25. Qutiya elektrîkê bi klîmayê ve hatîye sazkirin
26. Destçerxa elektronîkî ya Siemens
27. Guhêrbarê berdana amûra milê ya bi lingê ve tê xebitandin
28. Balîfên asta bingehê û boltên bingehê
29. Amûrên sererastkirinê û qutiyên amûran
30. Rêbernameya Teknîkî
Parametre
| Cins | Yekbûn | FH60P-C |
| Gerrîn | ||
| rêwîtiya eksena X | mm | 600 |
| rêwîtiya eksena Y | mm | 800 |
| rêwîtiya eksena Z | mm | 600 |
| Dûrahiya ji pozê milê heta rûyê maseya kar | mm | 150-750 |
| Serê frezkirinê ya horizontal | mm | 30-630 |
| Leza xwarin/tevgera bilez | m/deqîqe | 40 |
| Hêza xwarinê | KN | 10 |
| Maseya zivirî (eksena C) | ||
| Mezinahiya maseya xebatê | mm | Ø630 |
| Barê herî zêde yê maseyê (mîl) | kg | 2000 |
| Barê herî zêde yê maseyê (zivirandin) | kg | 1000 |
| Maseya Rotrayê | rpm | 60 |
| Maseya wokingê ya frezkirin/zirkirinê (frezkirin û torînkirina tevlihev) | rpm | 600 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Cins | Yekbûn | FH80P-C |
| Torka rêjkirî | Nm | 807 |
| herî zêde torka | Nm | 1430 |
| Serê frezkirina swing a CNC (eksena B) | ||
| Rêzeya hejandinê (0=Vertîkî/180=Ast) | ° | -15~180 |
| Leza tevger û xwarina bilez | rpm | 80 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Torka rêjkirî | Nm | 743 |
| herî zêde torka | Nm | 1320 |
| Mil (frezkirin û zivirandin) | ||
| Leza milê | rpm | 12000 |
| Hêza milê | Kw | 34/42 |
| Torka milê | Nm | 132/185 |
| Tapreya milê |
| HSKA63 |
| Dûrahiya ji navenda milê heta rûyê rêberiya tîrêjê | mm | 1064.5 |
| Cins | Yekbûn | FH60P-C |
| Kovara amûran | ||
| Navrûya amûrê |
| HSKA63 |
| Kapasîteya kovara amûran | PCS | 40 |
| Dirêjahî/dirêjahî/giraniya herî zêde ya amûrê |
| Ø85/300/8 |
| Guhêrbarê amûrê (Amûr bo) | S | 1.8 |
| Amûrê pîvandinê | ||
| Probeyeke înfrared | Rensishaw OMP60 | |
| Amûra tespîtkirina amûran li qada pêvajoya xebatê |
| Rensishaw NC4F230 |
| Kapasîteya pêvajoyê |
|
|
| Mezintirîn diametera qulkirinê (pola navîn) |
| Ø40 |
| Qûtra herî zêde ya lêdanê (pola navîn) |
| M24 |
| Max.milling diameter (pola navîn) |
| 250 |
| Rastbûna pozîsyonê (ISO230-2 û VDI3441) | ||
| Rastbûna pozîsyonê ya X/Y/Z | mm | 0.005 |
| X/Y/Z Rastbûna pozîsyona dubare | mm | 0.004 |
| Rastbûna pozîsyona B/C |
| 8" |
| Rastbûna pozîsyona dubare ya B/C |
| 4" |
| Cins | Yekbûn | FH80P-C |
| Kontrolkera CNC |
|
|
| Sîstema kontrolê |
| Siemens840D |
| Yên din |
|
|
| Bilindahiya makîneyê (Makîneya giştî) | mm | 2985 |
| Qada dagirkirî ji bo makîneya sereke (L*W) | mm | 4300x2600 |
| Cihê dagirkirî ji bo kovara amûran (L*W) | mm | 2100x1250 |
| Qada dagirkirî ji bo veguhezkarê çîpê (L*W) | mm | 3070x1065 |
| Qada dagirkirî ji bo depoya avê (L*W) | mm | 1785x1355 |
| Rûbera giştî ya dagirkirî ji bo temamkirina makîneyê (L*W) | mm | 5200x3550 |
| Giraniya makîneyê | Kg | 15000 |
Makîneya CNCkontrolker
| Sîstema Kontrolê | Siemens 840DSL (motor û ajokar) | ||
| Hejmara eksên kontrolê | Tornkirina hevdem a 5-eksenî ya frezkirinê (eksena NC + milê, eksena BC) | ||
| Kontrolkirina hevdemî ya 5 axên Frezkirina hevdem bi zivirandinê re | eksena pozîsyonê | Standard X, Y, Z, B, C | |
| interpolasyon | xeta rast | Tewerên X, Y, Z, B, C (X, Y, Z, B, C dikarin werin tezmînkirin) | |
| taqa | Tewerên X, Y, Z, B, C (X, Y, Z, B, C dikarin werin tezmînkirin) | ||
| Yekîneya rêwerzê ya herî kêm | 0.001um | ||
| yekîneya kontrola herî kêm | 0.1nm | ||
| rêdan | 19LCD | ||
| motor | Kapasîteya barkirina sêalî bi kodkera mutleq (pozîsyona kodker qet winda nabe) | ||
| Fonksiyona ragihandina derveyî | Navrûya Ethernet û RS232C | ||
| Moda xebitandinê | MDI, Otomatîk, Destî, Teker, Origin (mutleq), REPOS | ||
| bi awayekî bernameyî | Edîtorê zimanê ISO-yê yê serhêl | ||
| Kapasîteya hilanîna bernameya PLC ya herî zêde | 2048KB | ||
| Fonksiyona interpolasyonê | Xêzên rast, çemberên ku di nav xalên navendî re derbas dibin, spiral, rûberên nazik, mîhengên leza bilind, û hwd. | ||
| Hejmara cudahîyên amûran | 512 kom | ||
| Mezinkirina destçerxê | 0.1/0.01/0.001mm | ||
| Mîhengên herî kêm û yekîneyên tevgerê | 1um/X,Y,Z | ||
| teserûfa daneyan | Dema ku elektrîk qut dibe, daneyên bîranînê qet winda nabin | ||
| rêjeya xwarinê | 0%-150% | ||
| Mezinkirina bilez ber bi pêş ve | 0%-100% | ||
| Navrûya ketin û derketinê | Navrûya Ethernet û RS232C, karta CF, hilanîna hilanînê ya USB | ||
| zimanê nîşandanê | Çînî û Îngilîzî | ||
Mîqdara mîhengkirina standard
| No | Navê aksesûarê | yekbûn | Hejmar |
| 1 | guhêrbarê kontrola lingan | danîn | 1 |
| 2 | Mekanîzmaya girtina hîdrolîk | danîn | 1 |
| 3 | Amûra Lubrîkasyona Navendî | danîn | 1 |
| 4 | sîstema sarkirinê | danîn | 1 |
| 5 | çiraya xebatê | danîn | 1 |
| 6 | Ronahiya sê-reng | danîn | 1 |
| 7 | pira horizontal | Parçe | 1 |
| 8 | Çareserkirina amûrên makîneyê | danîn | 1 |
| 9 | Pakêta Amûrên Standard | danîn | 1 |
| 10 | kilîda deriyê ewlehiyê | danîn | 1 |
| 11 | kîta bingehîn | danîn | 1 |
| 12 | Amûra sererastkirinê saz bike | danîn | 1 |
| 13 | Tapkirina hişk û pozîsyona pir-xalî ya mîl | danîn | 1 |
| 14 | Veguhestina pêçayî û makîneya rakirina çîpê ya otomatîk | danîn | 1 |
| 15 | Sîstema hîdrolîk a standard | danîn | 1 |
Mîhengkirina parçeyan ji derve
| Navê aksesûarên sereke | Reh | Nîşan | Bingotin |
| Sîstema CNC | Almanya | Siemens | Siemens 840DSL |
| Motora milê | çîn | Hao Zhi |
|
| Motora servo ya X, Y, Z axe | Almanya | Siemens |
|
| Mil | rast e | Branda Xwediyê | Hilgirtina FAG ya Almanî qebûl bikin |
| Hilgirtina milê | Almanya | FAG |
|
| Hilgirtina pêçayî | Almanya | FAG |
|
| Rêbernameyên Xêzikî | Almanya | Rexroth | Rastbûna asta jorîn |
| Çîpa pêça topê | Taywan | HIWIN | Asta hûrkirinê ya C3 |
| Pêkhateyên Hîdrolîk | çîn | Branda Xwediyê |
|
| sîstema rûnkirinê ya otomatîk | çîn | Proton |
|
| sîstema sarkirinê | çîn | Branda Xwediyê |
|
| Sîstema ronîkirinê | çîn | Owen |
|
| çira hişyariyê | çîn | Owen |
|
| elatrîkî | Fransa Almanya | Schneider/Siemens |
|
| Parastina zincîra enerjiyê | çîn | Junhong |
|
| Kabloya têla kontrolê | Almanya | Lepurnanî |
|
Taybetmendiyên Sereke yên Makîneyê | Mîhengkirina Avahiyê ya Hişk a Baştirîn
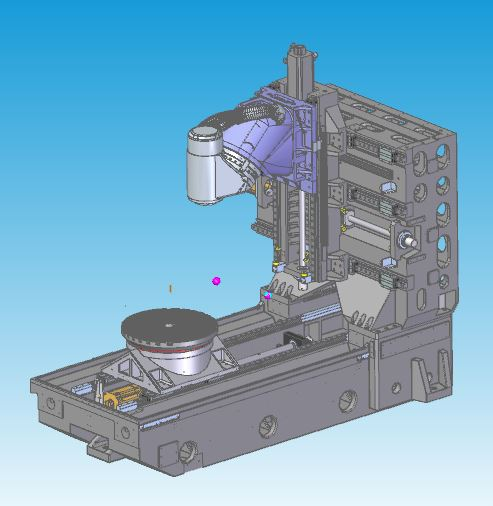
Taybetmendiyên Sêwiranê | Sêwirana Analîza Avêtina Têla Mekanîkî ya Herî Baş
قوتیی ترۆسیمیترین شوێنی کردنەوەی تەمەندی جار بە ترۆسیمیترین ...ایبەتمەند, بە کاریگری قوتی باشترین جار بەهاننا بەکارهێنانەوە
Dermankirina nermkirin û pîrbûna xwezayî ji bo rakirina stresa navxweyî
Lerizîna frekansa xwezayî ya avahîsaziyê stresa pêvajoya materyalê ji holê radike
Sêwirana stûna hişkbûna bilind a qada mezin bi dîwarê tevahî, bi bandor hişkbûn û rastbûna statîk û dînamîk baştir dike.
Ajokera pêçayî ya sarkirinê ya vala ya sê-eksenî
Serê frezkirina swing a CNC (eksena B)
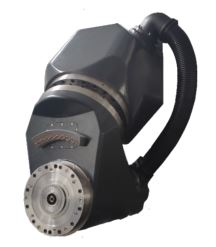
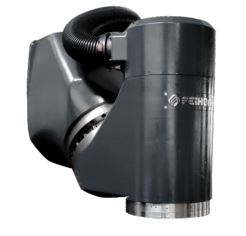
Taybetmendiyên Sêwiranê
Sêwirana zincîra veguhestina sifir a motora DD-ya çêkirî bêyî berteka paşve
Taybetmendiyên lezandina bilind
Kurttirîn mesafeya di navbera xala pozê amûrê ya milê û xala piştgiriya avahîsaziyê de hişkbûna herî zêde ya birrînê pêk tîne.
Hilgirên YRT yên mezintir hişkbûnê zêde dikin
Bi pergala pîvandina kodkera rotary ya rastbûna bilind a HEIDENHAIN ve hatî çêkirin, kontrola bi tevahî girtî ye da ku rastbûna çêtirîn misoger bike.
sêwirana pergala sarkirinê ya milê û B-eksenê ji bo kêmkirina veguhastina germê
Maseya zivirî (eksena C)
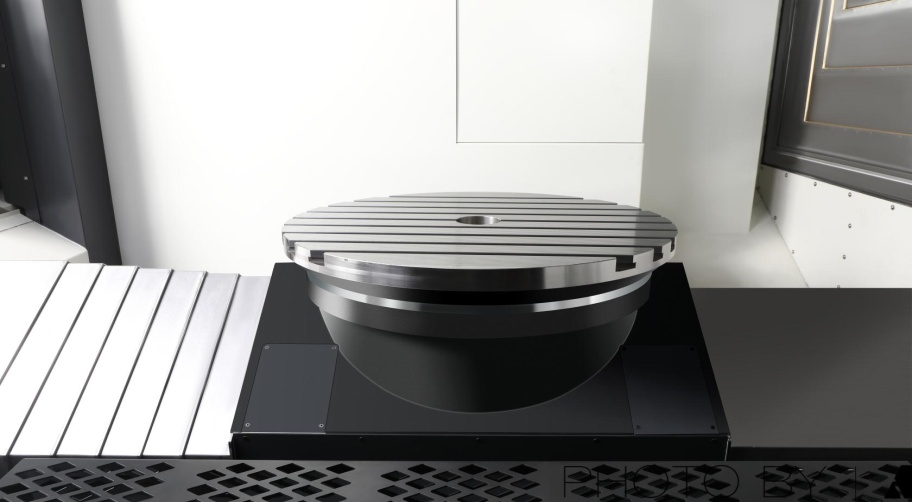
Taybetmendiyên Sêwiranê
Sêwirana zincîra veguhestina sifir a motora DD-ya çêkirî bêyî berteka paşve
Taybetmendiyên bersiva lezkirin û hêdîbûnê yên bilind
Hilgirên YRT yên mezintir hişkbûnê zêde dikin
Torka ajotinê ya nirxandî ya mezin, cîhkirin û hilberandin bi cîhaza cîhkirina maseyê û girtinê
Du hewcedariyên pêvajoyê yên frezkirin û tornkirina frezkirinê bicîh bînin, destwerdana perçeyên kar kêm bikin û rastbûna hilberê baştir bikin.
Bi pergala pîvandina kodkera rotary ya rastbûna bilind a HEIDENHAIN ve hatî çêkirin, kontrola bi tevahî girtî ye da ku rastbûna çêtirîn misoger bike.
Sêwirana pergala sarkirinê ji bo kêmkirina veguhestina germê
Amûra danîna amûrên rakirinê
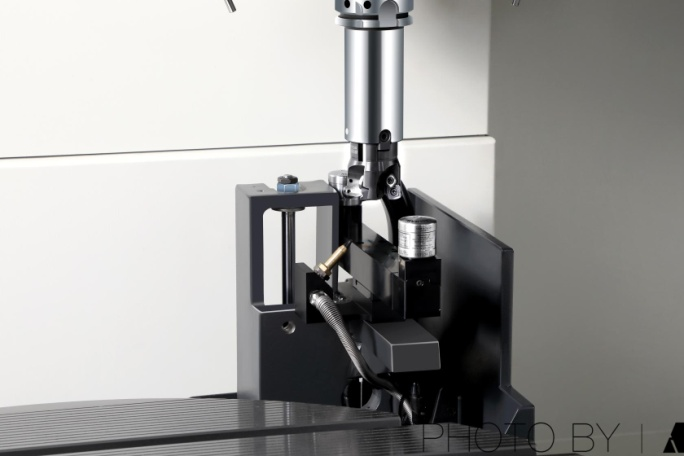
Taybetmendiyên Sêwiranê
Ji bo rastbûnek bilindtir bi sazkera amûra lazerê ya bêtemas a Ransishaw NC4F230 ve hatîye stendin
Mîhengkirina otomatîkî ya amûrê li ser makîneyê, nûvekirina otomatîkî ya tezmînata amûrê
Amûra sazkirina amûrê dikare were bilindkirin û daxistin da ku cîhê rûyê pêvajoyê xilas bike
Sêwirana pelê metalî ya bi tevahî mohrkirî amûrê ji av û perçeyên hesin di dema pêvajoyê de diparêze
Probeyeke înfrared
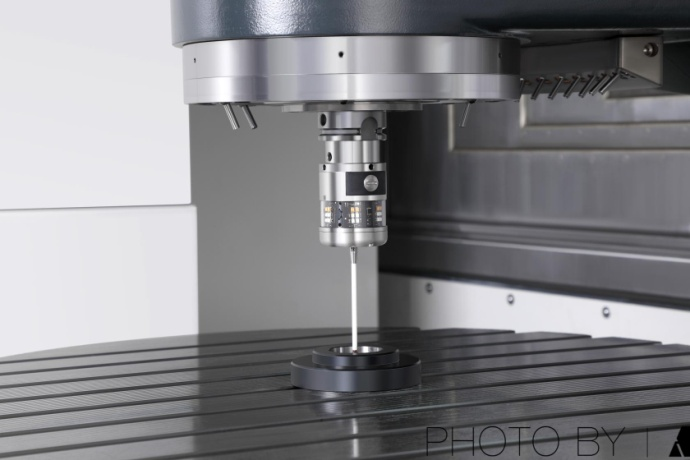
Taybetmendiyên Sêwiranê
Bi proba destdana optîkî ya Ransishaw OMP60 ve hatîye çêkirin
Hevrêzkirina kargehan û venêrîna mezinahiyê li ser makîneyê, xeletiyên venêrîna destan kêm dike, rastbûna hilberê û karîgeriya pêvajoyê baştir dike.
%90 teserûf di dema alîkariya li ser makîneyê de
Pelê parastina ewlehiyê ya metal
Kategoriyên berheman
-

Navenda Makînekirina CNC ya Hişkbûna Bilind a VC Series bi ...
-

Rêbernameya Xêzikî ya Stûna Tevgera Horizontal a Series HP...
-

Rêbernameya Xêzikî ya Stûna Tevger a Horizontal a Series HT...
-

Çêkirina CNC ya Çar-track a Giran a VS Series...
-

Navenda Makînekirina CNC ya Seriya V bi Hişkbûna Bilind
-

Navenda Makînekirina CNC ya Stûna Duqat a Seriya X
-

Navenda Makînekirina CNC ya 5-Eksenî ya Horizontal TKG1600
-

Navenda Komposit a CNC Vertical Turning û Frezkirinê...
-

Navenda Makînekirina CNC ya Leza Bilind GM Series
-

Frezkirina CNC ya Leza Bilind GT Series
-

Torneya CNC ya Dual-Spindle SK32
-

Navenda Makînekirina Vertikal a CNC RFTV510 Ji Bo Tekeran...