


5 Tewere Frezkirina Hevdem Tornkirina 80P-C
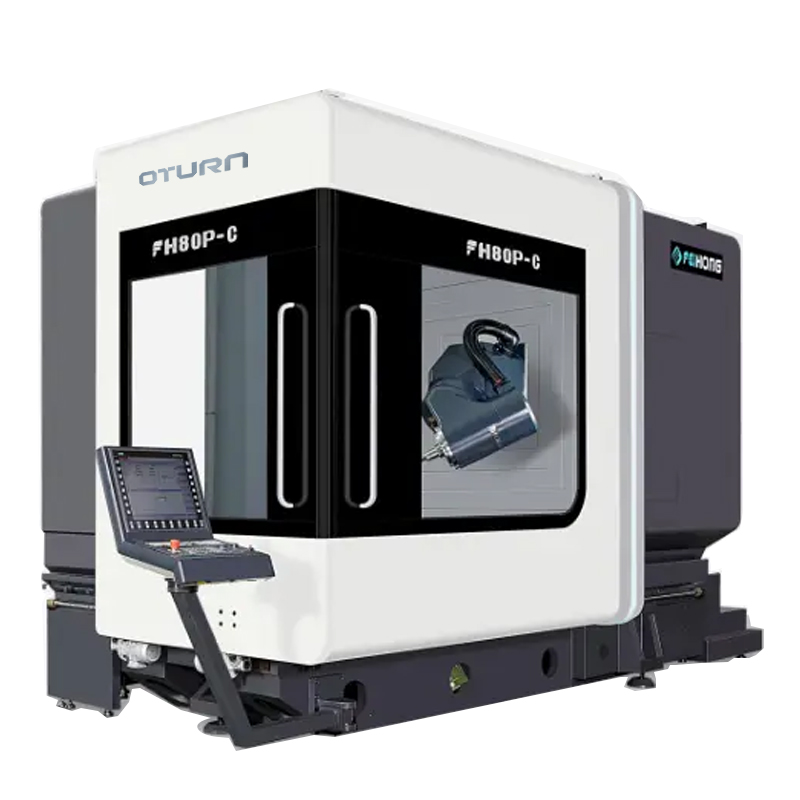
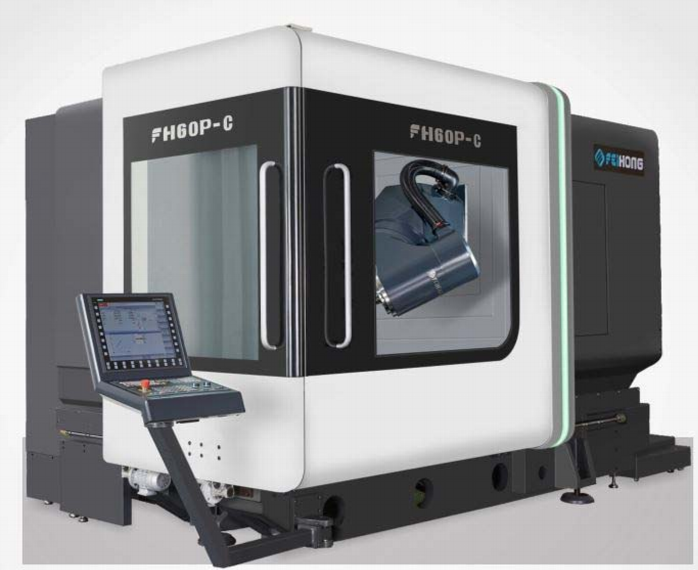
Çarçoveya dabînkirinê
Tabloya fonksiyonên aksesûarên standard (ji kerema xwe ji bo beşa kontrola elektrîkê li fonksiyona kontrolkerê binêrin)
| Na | Şanî | Yekbûn | Hejmar |
| 1. | Qalibên sereke yên FH | birc | 1 |
| 2. | Sîstema kontrola Siemens840DSL | danîn | 1 |
| 3. | Nîşandan: 19LCD | danîn | 1 |
| ٤. | Serê zivirî yê pir-fonksiyonel ê pênc-eksenî yê FH (eksena B) | danîn | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Bes | 1 |
| 6. | Vîdên Topî yên Sar ên Vala yên Axisa X/Y/Z | perçe | 3 |
| 7. | Maseya Zivirî ya Ajotina Rasterast a Mîz/Zivrandinê (eksena C) | danîn | 1 |
| 8. | Kodkera mutleq a 29 bit a eksê B RCN8380 | Bes | 1 |
| 9. | Kodkera mutleq a 28 bit a RCN2580 a eksena C | Bes | 1 |
| 10. | Slaytên Xêzikî yên Roler ên BOSCH REXROTH | danîn | 7 |
| 11. | Amûra kontrola germahiya qutiya elektrîkê | danîn | 1 |
| 12. | Sîstema sarbûna ava spindle | danîn | 1 |
| 13. | Spraya avê ya zengila makîneyê | danîn | 1 |
| 14. | Avêtina avê ya bi serê pênc-eksenî ya bi şêweya nîvkadî, fandina nîvkadî | danîn | 1 |
| 15. | Sîstema kilîtkirina ewlehiyê ya deriyên pêş û alî yên ku dixebitin | danîn | 1 |
| ١٦. | Ronahîkirina qutiya kar a avnegir | Bes | 2 |
| 17. | îstasyona hîdrolîk | danîn | 1 |
| 18. | Amûra rûnkirina xwarina navendî ya navendî | danîn | 1 |
| 19. | Tifinga avê û tifinga hewayê ya paqijkirina aliyê operasyonê | danîn | 1 |
| 20. | Sîstema şilava birrînê | danîn | 1 |
| 21. | Pelê metalî yê parastinê yê bi tevahî girtî | danîn | 1 |
| 22. | Qutiya operasyonê | danîn | 1 |
| 23. | Yekîneya Sarbûna Kabîneya Elektrîkî | danîn | 1 |
| 24. | Destçerxa elektronîkî ya Siemens | Bes | 1 |
| 25. | Guhêrbarê berdana kêrê ya bi lingê ve tê xebitandin | Bes | 1 |
| 26. | Ronahiya sê-reng a makîneya amûrê | danîn | 1 |
| 27. | 40 kovarên amûran HSK-A63 û sîstema guhertina amûran a servo otomatîk | danîn | 1 |
| 28. | Pîvana gratingê ya nirxa mutleq a sê-eksenî ya X/Y/Z | danîn | 3 |
| 29. | Rakêşa Çîpê ya Spiral û Veguhestina Çîpê ya Paşîn | danîn | 1 |
| 30. | Yekîneya sonda înfrared a Renishaw RMP60 | danîn | 1 |
| 31. | Yekîneya danîna amûran a Renishaw TS27R | danîn | 1 |
| 32. | Balîfên asta bingehê û boltên bingehê | danîn | 1 |
| 33. | rêbernameya teknîkî | danîn | 1 |
Parametre
| Cins | Yekbûn | FH80P-C |
| Gerrîn | ||
| rêwîtiya eksena X | mm | 800 |
| rêwîtiya eksena Y | mm | 1050 |
| rêwîtiya eksena Z | mm | 800 |
| Dûrahiya ji pozê milê heta rûyê maseya kar | mm | 162-962 |
| Serê frezkirinê ya horizontal | mm | 39-839 |
| Leza xwarin/tevgera bilez | m/deqîqe | 40 |
| Hêza xwarinê | KN | 10 |
| Maseya zivirî (eksena C) | ||
| Mezinahiya maseya xebatê | mm | Ø855 |
| Barê herî zêde yê maseyê (mîl) | kg | 3000 |
| Barê herî zêde yê maseyê (zivirandin) | kg | 1500 |
| Maseya frezkirin/tornkirinê (makînekirina hevgirtî ya frezkirin û tornkirinê) | rpm | 450 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Torka rêjkirî | Nm | 1140 |
| herî zêde torka | Nm | 1980 |
| Serê frezkirina swing a CNC (eksena B) | ||
| Rêzeya hejandinê (0=vertîkal/180=horizontal) | ° | -15~180 |
| Leza veguhastin û xwarina bilez | rpm | 50 |
| Goşeya herî kêm a parçekirinê | ° | 0.001 |
| Torka rêjkirî | Nm | 743 |
| herî zêde torka | Nm | 1320 |
| Mil (frezkirin û zivirandin) | ||
| Leza milê | rpm | 12000 |
| Hêza milê | Kw | 34/42 |
| Torka milê | Nm | 132/185 |
| Tapreya milê |
| HSKA63 |
| Kovara amûran | ||
| Navrûya amûrê |
| HSKA63 |
| Kapasîteya kovara amûran | PCS | 40 |
| Dirêjahî/dirêjahî/giraniya herî zêde ya amûrê |
| Ø85/300/8 |
| Dema guhertina amûrê (amûr bi amûr) | S | 1.8 |
| Amûrê pîvandinê | ||
| Probeyeke înfrared |
| Rensishaw RMP60 |
| Amûra tespîtkirina amûran li qada pêvajoya xebatê |
| Rensishaw TS27R |
| Rastbûna pozîsyonê (ISO230-2 û VDI3441) | ||
| Rastbûna pozîsyonê ya X/Y/Z | mm | 0.008 |
| X/Y/Z Rastbûna pozîsyona dubarekirinê | mm | 0.005 |
| Rastbûna pozîsyona B/C |
| 10" |
| Rastbûna pozîsyona dubare ya B/C |
| 4" |
| Kontrolkera CNC | ||
| Sîstema CNC |
| Siemens840D |
| Yên din | ||
| Giraniya makîneyê | Kg | 20000 |
3.1 Taybetmendiyên Sereke yên Makîneyê | Mîhengkirina Avahiya Hişk a Baştirîn
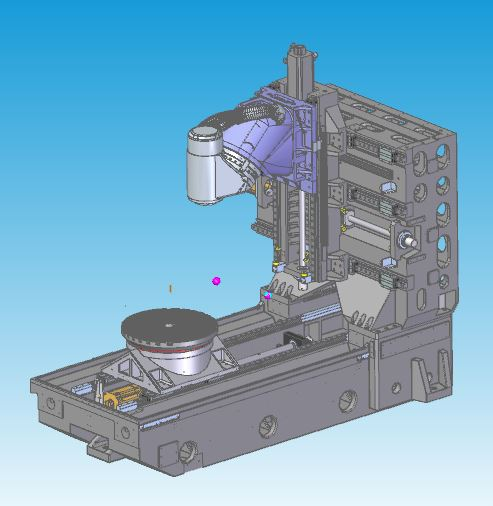
Taybetmendiyên Sêwiranê | Sêwirana Analîza Avêtina Têla Mekanîkî ya Herî Baş
◆Struktura avêtina termosîmetrîk a tevahî-cûrbecûr, bi karanîna hesinê avêtinê yê pola bilind a Meehanna
◆Temping û dermankirina pîrbûna xwezayî ji bo rakirina stresa navxweyî
◆Lerizîna frekansa xwezayî ya avahîsaziyê stresa pêvajoya materyalê ji holê radike
◆Sêwirana dîwar û stûnên bi hişkbûna bilind a berfireh a rûbera mezin dikare bi bandor hişkbûn û rastbûna statîk û dînamîk baştir bike
◆ Ajokera pêçayî ya sarkirinê ya sê-eksenî
3.2 Milê Elektrîkî
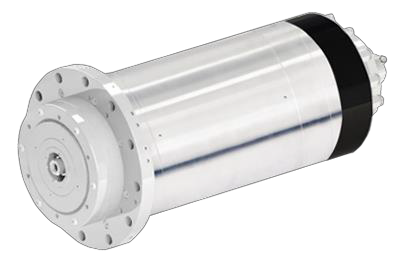
Taybetmendiyên Sêwiranê
◆Li gorî taybetmendiyên makîneyên xwe, lêkolîn û pêşkeftin û hilberînê serbixwe.
◆Qûna konîk a HSK-A63 di modela FH80P-C de tê pejirandin.
◆Sîstema sarbûna derveyî ji bo sarbûna gerandinê bikar bînin, ku dikare bi bandor serîlêdana milê elektrîkê misoger bike.
3.3 Serê mîzkirina swing CNC (eksena B)
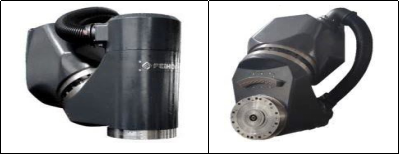
Taybetmendiyên Sêwiranê
◆Sêwirandin û hilberîna serbixwe.
◆Motora DD ya çêkirî zincîra veguhestina sifir bê sêwirana paşvekişandinê.
◆Taybetmendiyên lezandina bilind.
◆Kurttirîn mesafeya di navbera xala serê amûrê ya milê û xala piştgiriya avahîsaziyê de hişkbûna herî zêde ya birînê pêk tîne.
◆Bearingê YRT yê mezintir hişkbûnê baştir dike.
◆ Bi pergala pîvandina kodkera zivirî ya mutleq a rêzeya HEIDENHAIN RCN8380 ve hatî çêkirin, kontrola bi tevahî ya xeleka girtî, da ku rastbûna çêtirîn misoger bike.
◆Sêwirana pergala sarkirinê ya bi eksena B veguhestina germê kêm dike.
3.4 Maseya zivirî (maseya bi eksena C)
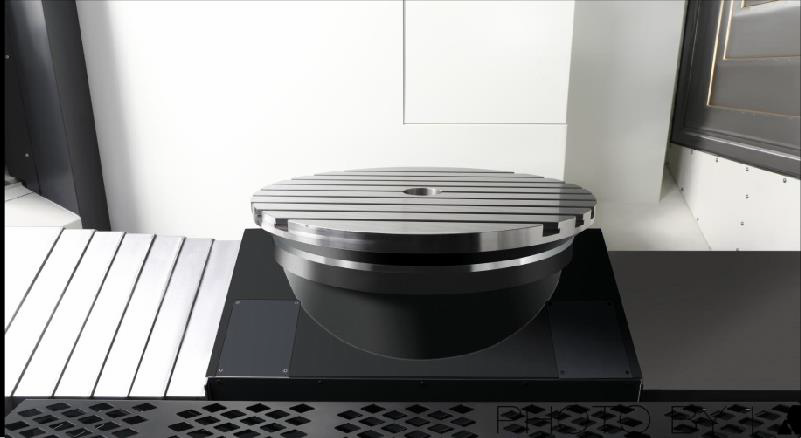
Taybetmendiyên Sêwiranê
◆Sêwirandin û hilberîna serbixwe.
◆Motora DD ya çêkirî zincîra veguhestina sifir bê sêwirana paşvekişandinê.
◆Taybetmendiyên bersiva lezkirin û hêdîbûnê yên bilind.
◆Bearingê YRT yê mezintir hişkbûnê zêde dike.
◆ Torque ajotinê ya mezin a bi nirxandin, pozîsyonkirin û pêvajoykirin bi pozîsyonkirina maseyê û cîhaza girtinê
◆ Pêdiviyên frezkirinê bicîh bîne, destwerdana perçeyên kar kêm bike û rastbûna hilberê baştir bike.
◆Bi pergala pîvandina kodkera rotary ya HEIDENHAIN-a rastbûna bilind ve hatî çêkirin, kontrola bi tevahî çerxa girtî da ku rastbûna çêtirîn misoger bike.
◆Sêwirana sîstema sarkirinê ji bo kêmkirina veguhestina germê.
3.5 Sîstema kontrolê
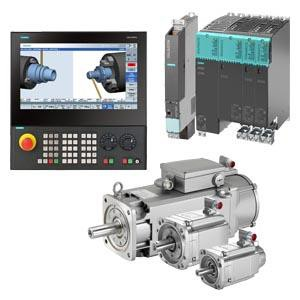
Taybetmendiyên Sêwiranê
◆Sêwirandin û hilberîna serbixwe.
◆Motora DD ya çêkirî zincîra veguhestina sifir bê sêwirana paşvekişandinê.
◆Taybetmendiyên bersiva lezkirin û hêdîbûnê yên bilind.
◆Bearingê YRT yê mezintir hişkbûnê zêde dike.
◆ Torque ajotinê ya mezin a bi nirxandin, pozîsyonkirin û pêvajoykirin bi pozîsyonkirina maseyê û cîhaza girtinê
◆ Pêdiviyên frezkirinê bicîh bîne, destwerdana perçeyên kar kêm bike û rastbûna hilberê baştir bike.
◆Bi pergala pîvandina kodkera rotary ya HEIDENHAIN-a rastbûna bilind ve hatî çêkirin, kontrola bi tevahî çerxa girtî da ku rastbûna çêtirîn misoger bike.
◆Sêwirana sîstema sarkirinê ji bo kêmkirina veguhestina germê.
3.5 Sîstema kontrolê
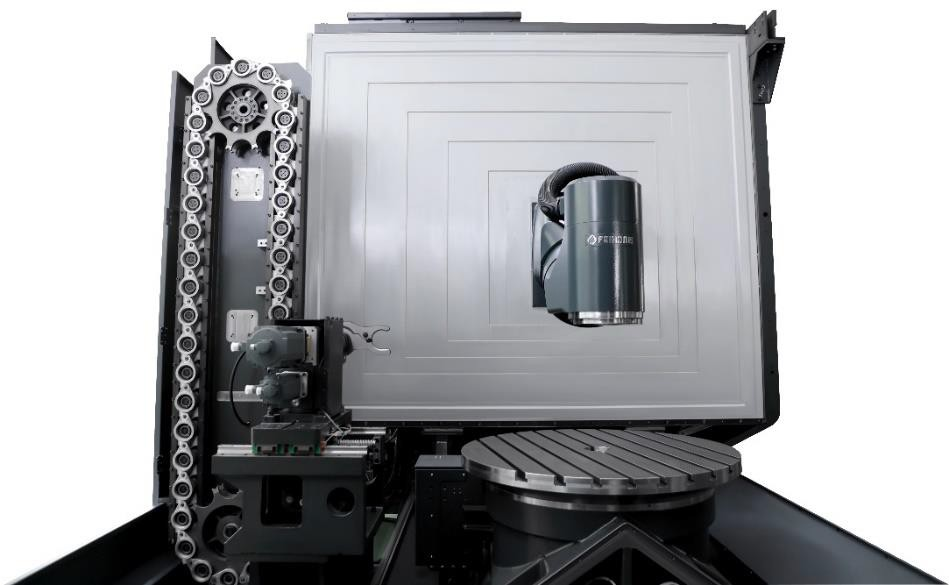
Taybetmendiyên Sêwiranê
◆ Sêwirandin û hilberîna serbixwe.
◆Hilbijartin û guhertina amûran ji bo kontrolkirina çalakiya termînalê motora servo bikar tîne, ku ev yek aramtir û rasttir e.
◆Bi fonksiyona rêveberiya amûran a Siemens840DSL re têkelkirî, rêveberiya amûran bi bandortir dike.
3.7 Amûra danîna amûrên rakirinê
Taybetmendiyên Sêwiranê
◆Bi amûra danîna amûran Ransishaw TS27R ya bi rastbûnek bilindtir ve hatîye stendin.
◆Mîhengkirina otomatîkî ya amûrê li ser makîneyê, nûvekirina otomatîkî ya tezmînata amûrê.
◆Amûra sazkirina amûran dikare were bilindkirin û daxistin da ku cîhê rûyê pêvajoyê were xilas kirin.
◆Sêwirana pelê metalî ya bi tevahî mohrkirî ji bo parastina amûrê ji zirara av û pelên hesinî di dema pêvajoyê de.
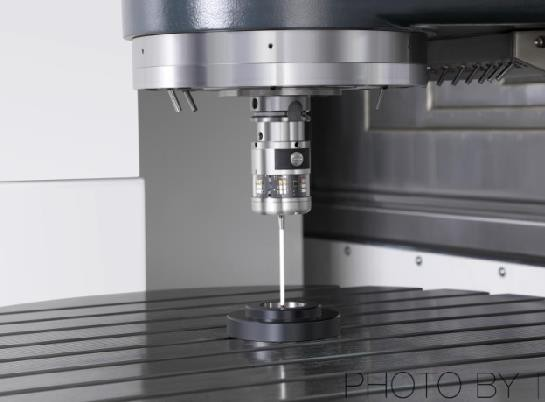
3.8 Probeyeke înfrared
Taybetmendiyên Sêwiranê
◆Bi proba optîkî ya tetikê ya Ransishaw RMP60 ve hatîye çêkirin.
◆Hevrêzkirina perçeyên kar û venêrîna mezinahîyê li ser makîneyê dikare xeletiyên venêrîna destî kêm bike û rastbûna hilberê û karîgeriya pêvajoyê baştir bike.
◆%90 teserûf di dema alîkariyê ya li ser keştiyê de.
3.9 Pelên parastina ewlehiyê yên metalî
3.10 Xuyabûn
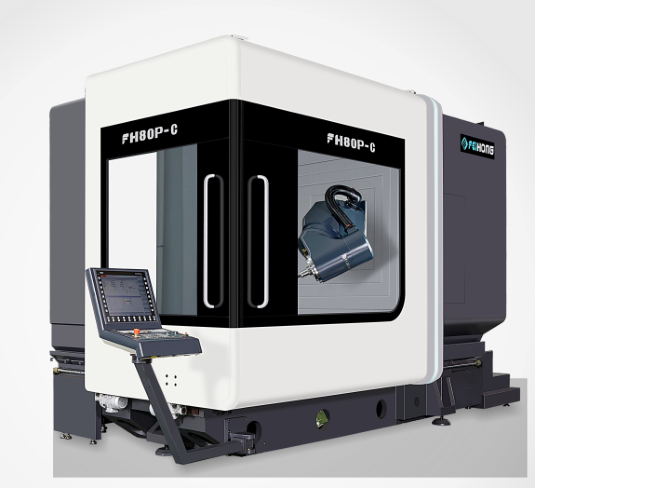
Sêwirana bergê navenda makînekirinê ya pênc-eksenî ya rêzeya FH li gorî standardên ewlehiyê yên CE yên hişk e. Pelê metalî yê bi tevahî qalind nahêle ku operator di dema pêvajoyê de bi xeletî bikeve qada xebatê, û di heman demê de nahêle ku şilava birrîna zexta bilind an çîp ji makîneyê were bikar anîn, ji bilî plakaya navê hişyariyê. , Deriyê xebitandinê di heman demê de bi guheztinek ewlehiyê ve hatî çêkirin da ku di dema xebitandin an lênêrînê de qezayan pêşî lê bigire. Û pencereyek çavan a mezin heye, ku ji bo operator hêsan e ku xebitandin û pêvajoya makîneyê fam bike.
3.11 Paqijkirin
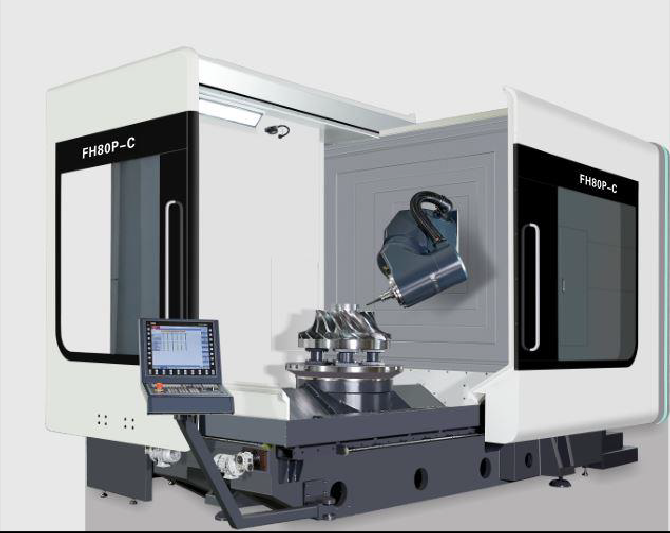
Ji bo parastina çîpên ku di dema xebitandinê de çêdibin, bergê teleskopîk û pelê metalî yê parastinê bikar bînin, ji şilbûna birînê û zirara li mekanîzmayên din dûr bisekinin.
Kategoriyên berheman
-

Navenda Makînekirina CNC ya Hişkbûna Bilind a VC Series bi ...
-

Rêbernameya Xêzikî ya Stûna Tevgera Horizontal a Series HP...
-

Rêbernameya Xêzikî ya Stûna Tevger a Horizontal a Series HT...
-

Çêkirina CNC ya Çar-track a Giran a VS Series...
-

Navenda Makînekirina CNC ya Seriya V bi Hişkbûna Bilind
-

Navenda Makînekirina CNC ya Stûna Duqat a Seriya X
-

Navenda Makînekirina CNC ya 5-Eksenî ya Horizontal TKG1600
-

Navenda Komposit a CNC Vertical Turning û Frezkirinê...
-

Navenda Makînekirina CNC ya Leza Bilind GM Series
-

Frezkirina CNC ya Leza Bilind GT Series
-

Torneya CNC ya Dual-Spindle SK32
-

Navenda Makînekirina Vertikal a CNC RFTV510 Ji Bo Tekeran...